


बीओएसएम -४०१४ अपोज्ड-हेड बोरिंग मिलिंग मशीन
1. मशीनचा वापर:
BOSM- 6000* 1000 फिक्स्ड-बीम सीएनसी गँट्री डबल-कॉलम हेड-टू-हेड बोरिंग आणि मिलिंग मशीन हे एक्स्कॅव्हेटर आर्म्स/स्टिक्सवर प्रक्रिया करण्यासाठी एक विशेष मशीन टूल आहे. हे वर्कपीसवर जलद प्रक्रिया करू शकते, प्रभावी स्ट्रोक रेंजमध्ये वर्कपीसवर ड्रिलिंग, मिलिंग आणि बोरिंग केले जाऊ शकते, वर्कपीसवर एकाच वेळी जागेवरच प्रक्रिया केली जाऊ शकते (दुसऱ्या क्लॅम्पिंगची आवश्यकता नाही), लोडिंग आणि अनलोडिंगचा वेग जलद आहे, पोझिशनिंगचा वेग जलद आहे आणि प्रक्रियेची अचूकता उच्च आहे, ज्यामुळे प्रक्रिया कार्यक्षमताही उच्च आहे.
२.मशीन रचनावैशिष्ट्ये:
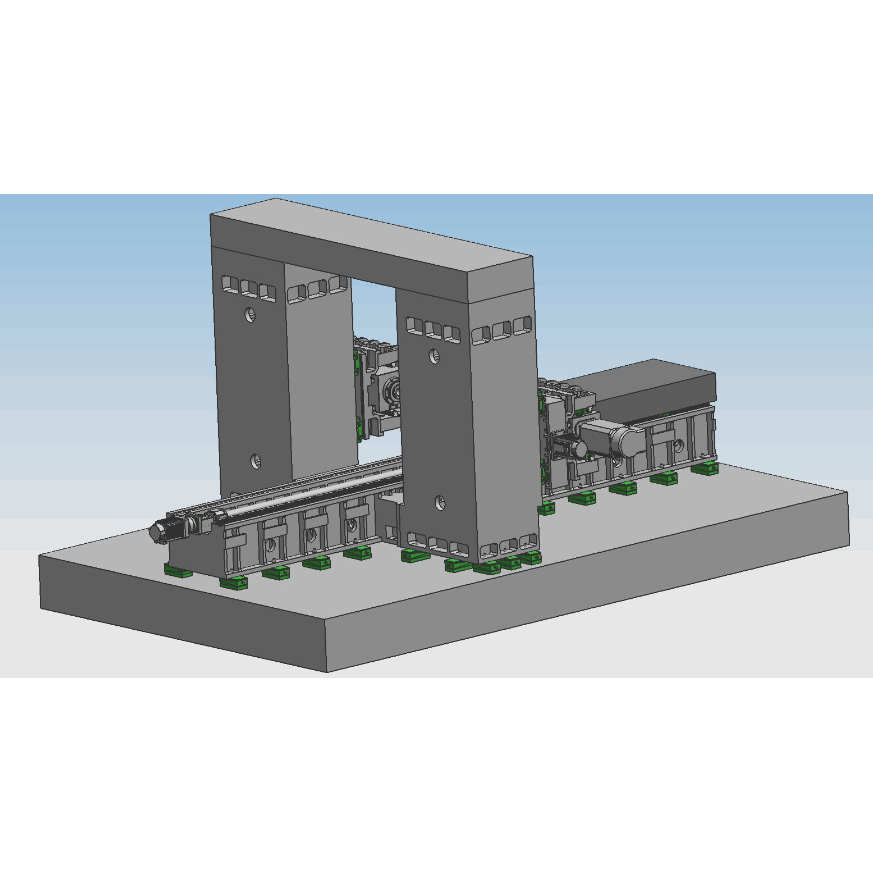
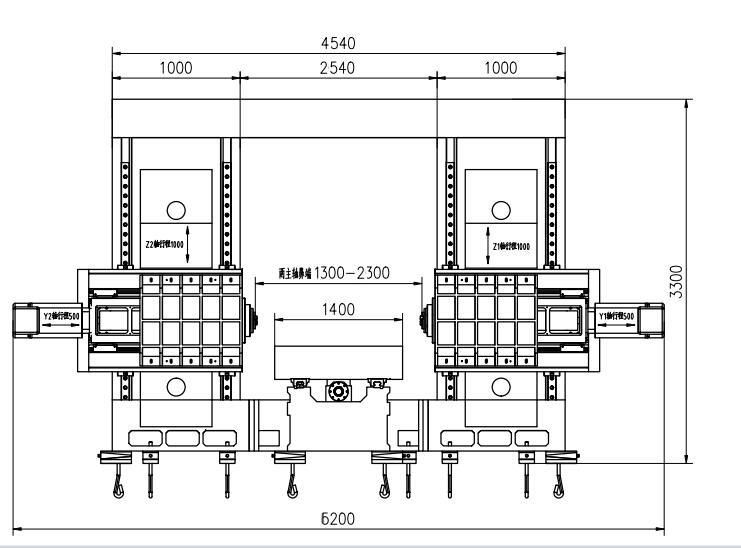
मशीन टूलचे मुख्य घटक: बेड, वर्कबेंच, डावे आणि उजवे कॉलम, बीम, गँट्री कनेक्टिंग बीम, सॅडल, रॅम इत्यादी. मोठे भाग रेझिन सँड मोल्डिंग आणि उच्च-गुणवत्तेच्या ग्रे आयर्न २५० कास्टिंगने बनवलेले आहेत. हॉट सँड पिटमध्ये ॲनीलिंग → व्हायब्रेशन एजिंग → हीट ट्रीटमेंट फर्नेस ॲनीलिंग → व्हायब्रेशन एजिंग → रफ मशीनिंग → व्हायब्रेशन एजिंग → हॉट फर्नेस ॲनीलिंग → व्हायब्रेशन एजिंग → फिनिशिंग या प्रक्रियांमुळे भागांवरील नकारात्मक ताण पूर्णपणे नाहीसा होतो आणि भागांची कार्यक्षमता स्थिर राहते. स्थिर बेड, डावे आणि उजवे कॉलम, गँट्री आणि वर्कबेंच हलतात; यात मिलिंग, बोरिंग, ड्रिलिंग, काउंटरसिंकिंग, टॅपिंग इत्यादी कार्ये आहेत. टूल थंड करण्याची पद्धत बाह्य शीतकरण (एक्सटर्नल कूलिंग) आहे. मशीन टूलमध्ये ५ फीड ॲक्सेस आहेत, ज्यामुळे ४-ॲक्सिस लिंकेज आणि ५-ॲक्सिस सिंगल-ॲक्शन शक्य होते. यात २ पॉवर हेड आहेत. खालील आकृतीमध्ये मशीन टूलचा अक्ष आणि पॉवर हेड दाखवले आहेत.


२.१.अक्षीय ट्रान्समिशन फीड भागाची मुख्य रचना
२.१.१.X-अक्ष:वर्कटेबल स्थिर बेडच्या गाइड रेलच्या बाजूने पुढे-मागे सरकते.
एक्स-१-अक्ष ड्राइव्ह: एसी सर्वो मोटर आणि उच्च-सुस्पष्टता प्लॅनेटरी रिड्यूसर बॉल स्क्रूद्वारे चालवले जातात, ज्यामुळे वर्कबेंचच्या हालचालीला चालना मिळून एक्स-अक्षाची रेषीय गती साध्य होते.
गाईड रेलचा आकार: दोन उच्च-शक्तीच्या अचूक रेखीय गाईड रेल ठेवा.
२.१.२ Z1 अक्ष:पॉवर हेड आणि सॅडल कॉलमच्या पुढच्या बाजूला उभे बसवलेले असतात आणि ते कॉलम गाइड रेलच्या बाजूने वर-खाली सरकतात.
Z1-अक्षीय प्रेषण: Z-अक्षीय रेषीय गती साध्य करण्यासाठी, सॅडलला चालना देणाऱ्या बॉल स्क्रूला चालवण्यासाठी एसी सर्वो मोटर आणि सिंक्रोनस व्हीलचा वापर केला जातो.
२.१.३ Z2 अक्ष:पॉवर हेड आणि सॅडल कॉलमच्या पुढच्या बाजूला उभे बसवलेले असतात आणि ते कॉलम गाइड रेलच्या बाजूने वर-खाली सरकतात.
Z2-अक्षीय प्रेषण: Z-अक्षीय रेषीय गती साध्य करण्यासाठी, सॅडलला चालना देणाऱ्या बॉल स्क्रूला चालवण्यासाठी AC सर्वो मोटर आणि सिंक्रोनस व्हीलचा वापर केला जातो.
२.१.४ Y1 अक्ष:पॉवर हेड सॅडल उजव्या कॉलमच्या पुढच्या बाजूला उभे बसवलेले असते आणि ते कॉलम गाइड रेलच्या बाजूने डावीकडे आणि उजवीकडे पुढे-मागे सरकते.
Y1-अक्ष ट्रान्समिशन: Y1-अक्षाची रेषीय गती साध्य करण्यासाठी, बॉल स्क्रूद्वारे रॅमला गती देण्यासाठी एसी सर्वो मोटर आणि उच्च-सुस्पष्टता प्लॅनेटरी रिड्यूसरचा वापर केला जातो.
२.१.५ Y2 अक्ष:पॉवर हेड सॅडल उजव्या कॉलमच्या पुढच्या बाजूला उभे बसवलेले असते आणि ते कॉलम गाइड रेलच्या बाजूने डावीकडे आणि उजवीकडे पुढे-मागे सरकते.
Y2-अक्षीय ट्रान्समिशन: Y2-अक्षीय रेषीय गती साध्य करण्यासाठी, बॉल स्क्रूद्वारे रॅमला गती देण्यासाठी एसी सर्वो मोटर आणि उच्च-सुस्पष्टता प्लॅनेटरी रिड्यूसरचा वापर केला जातो.
२.२.ड्रिलिंग आणि मिलिंग पॉवर हेडच्या (पॉवर हेड १ आणि २ सह) हालचालीसाठी स्क्वेअर रॅम रचना आणि सर्वात प्रगत वायर-हार्ड संयुक्त गाइड रेल पद्धतीचा वापर केला जातो. हार्ड रेलला मजबूत आधार दिलेला असून, ४ लिनियर रोलर गाइड रेल जोड्या मार्गदर्शित केल्या जातात. ड्राइव्हसाठी एसी सर्वो मोटरद्वारे सिंक्रोनस बेल्ट (i=2) आणि प्रिसिजन बॉल स्क्रू ट्रान्समिशन चालवले जाते. पॉवर हेडमध्ये सिंक्रोनस बेल्ट आणि सिंक्रोनस व्हीलच्या साहाय्याने सर्वो मोटरद्वारे गती कमी केली जाते. हे हेवी-ड्यूटी प्रिसिजन गाइड रेल जोडीद्वारे मार्गदर्शित होते आणि उभ्या बॉल स्क्रूला फिरवते, ज्यामुळे पॉवर हेडची वर-खाली उभी हालचाल शक्य होते. तसेच, स्क्रू आणि सर्वो मोटरवरील मशीन हेडचा भार कमी करण्यासाठी नायट्रोजन बॅलन्स बार बसवलेला आहे. Z-अक्ष मोटरमध्ये स्वयंचलित ब्रेकची सुविधा आहे. वीजपुरवठा खंडित झाल्यास, स्वयंचलित ब्रेक मोटर शाफ्टला घट्ट पकडून ठेवतो, जेणेकरून तो फिरू शकत नाही. काम करताना, जेव्हा ड्रिल बिट वर्कपीसला स्पर्श करत नाही, तेव्हा ते वेगाने फीड होते; जेव्हा ड्रिल बिट वर्कपीसला स्पर्श करते, तेव्हा ते आपोआप वर्किंग फीडवर स्विच होते. जेव्हा ड्रिल बिट वर्कपीसमध्ये शिरते, तेव्हा ते आपोआप जलद रिवाइंड मोडवर जाते; जेव्हा ड्रिल बिटचे टोक वर्कपीसमधून बाहेर पडून निर्धारित स्थितीवर पोहोचते, तेव्हा वर्कटेबल पुढील छिद्राच्या स्थितीवर सरकते आणि स्वयंचलित चक्र पूर्ण होते. पॉवर हेडमध्ये वायर आणि हार्ड रेल यांचे मिश्रण वापरले आहे, जे केवळ उपकरणाचा वेगच सुनिश्चित करत नाही, तर उपकरणाची दृढता देखील मोठ्या प्रमाणात वाढवते. तसेच, याच्या साहाय्याने ब्लाइंड होल ड्रिलिंग, मिलिंग, चॅम्फरिंग, चिप ब्रेकिंग, स्वयंचलित चिप रिमूव्हल इत्यादी कार्ये करता येतात, ज्यामुळे श्रम उत्पादकता सुधारते.

(डावे पॉवर हेड)
२.३. चिप काढणे आणि थंड करणे
वर्कबेंचच्या खाली दोन्ही बाजूंना स्पायरल आणि फ्लॅट चेन चिप कन्व्हेयर्स बसवलेले आहेत, आणि स्पायरल व चेन प्लेट्सच्या दोन टप्प्यांमधून चिप्स आपोआप शेवटी असलेल्या चिप कन्व्हेयरमध्ये सोडल्या जातात, ज्यामुळे सुसंस्कृत उत्पादन साध्य होते. चिप कन्व्हेयरच्या कूलंट टँकमध्ये एक कूलिंग पंप आहे, ज्याचा उपयोग टूलला बाहेरून थंड करण्यासाठी केला जाऊ शकतो, ज्यामुळे ड्रिल बिटची ड्रिलिंग कार्यक्षमता आणि सेवा आयुष्य सुनिश्चित होते, आणि कूलंटचा पुनर्वापर केला जाऊ शकतो.
3.संपूर्ण डिजिटल संख्यात्मक नियंत्रण प्रणाली:
3.1.चिप ब्रेकिंग फंक्शनच्या साहाय्याने, मॅन-मशीन इंटरफेसवर चिप ब्रेकिंगची वेळ आणि चिप ब्रेकिंग सायकल सेट करता येते.
3.२.टूल उचलण्याच्या सुविधेमुळे, मॅन-मशीन इंटरफेसवर टूल उचलण्याची उंची सेट करता येते. जेव्हा ड्रिलिंग या उंचीपर्यंत पोहोचते, तेव्हा ड्रिल बिट वेगाने वर्कपीसच्या वरच्या भागापर्यंत उचलले जाते, आणि मग चिप्स (कण) दूर फेकले जातात, आणि नंतर ते वेगाने ड्रिलिंग पृष्ठभागावर पुढे पाठवले जातात व आपोआप कामात रूपांतरित होतात.
3.३.केंद्रीकृत ऑपरेशन कंट्रोल बॉक्स आणि हँडहेल्ड युनिटमध्ये संख्यात्मक नियंत्रण प्रणालीचा अवलंब केला जातो आणि ते USB इंटरफेस व LCD लिक्विड क्रिस्टल डिस्प्लेने सुसज्ज आहेत. प्रोग्रामिंग, स्टोरेज, डिस्प्ले आणि कम्युनिकेशन सुलभ करण्यासाठी, ऑपरेशन इंटरफेसमध्ये मानव-यंत्र संवाद, त्रुटी भरपाई आणि स्वयंचलित अलार्म यांसारखी कार्ये आहेत.
3.४.या उपकरणामध्ये प्रक्रियेपूर्वी छिद्राच्या जागेचे पूर्वावलोकन करण्याची आणि पुन्हा तपासणी करण्याची सुविधा आहे, तसेच त्याचा वापर अतिशय सोयीस्कर आहे.
4स्वयंचलित स्नेहन
मशीन टूलमधील अचूक लिनियर गाइड रेल जोड्या, अचूक बॉल स्क्रू जोड्या आणि इतर उच्च-अचूकतेच्या मोशन पेअर्स स्वयंचलित स्नेहन प्रणालीने सुसज्ज असतात. स्वयंचलित स्नेहन पंप दाबयुक्त तेल बाहेर टाकतो आणि परिमाणात्मक स्नेहन यंत्राच्या तेल कक्षात तेल प्रवेश करते. तेल कक्ष तेलाने भरल्यानंतर, जेव्हा प्रणालीचा दाब १.४-१.७५ Mpa पर्यंत वाढतो, तेव्हा प्रणालीमधील दाब स्विच बंद होतो, पंप थांबतो आणि त्याच वेळी अनलोडिंग व्हॉल्व्ह तेल बाहेर काढतो. जेव्हा मार्गातील तेलाचा दाब ०.२ Mpa पेक्षा कमी होतो, तेव्हा परिमाणात्मक स्नेहन यंत्र स्नेहन बिंदू भरण्यास सुरुवात करते आणि एक तेल भरण्याची प्रक्रिया पूर्ण करते. परिमाणात्मक तेल इंजेक्टरद्वारे होणारा अचूक तेल पुरवठा आणि प्रणालीच्या दाबाचे निरीक्षण यामुळे, तेल पुरवठा विश्वसनीय असतो, ज्यामुळे प्रत्येक गतिज जोडीच्या पृष्ठभागावर तेलाचा पातळ थर राहतो, घर्षण आणि झीज कमी होते, आणि अतिउष्णतेमुळे अंतर्गत रचनेला होणारे नुकसान टाळले जाते, ज्यामुळे मशीन टूलची अचूकता आणि आयुष्य सुनिश्चित होते. स्लायडिंग गाइड रेल जोडीच्या तुलनेत, या मशीन टूलमध्ये वापरल्या जाणाऱ्या रोलिंग लिनियर गाइड रेल जोडीचे अनेक फायदे आहेत:
①गतीची संवेदनशीलता जास्त आहे, रोलिंग गाइड रेलचा घर्षण गुणांक कमी आहे, फक्त 0.0025~0.01, आणि चालवणारी शक्ती मोठ्या प्रमाणात कमी झाली आहे, जी सामान्य यंत्रसामग्रीच्या फक्त 1/10 इतकी आहे.
2) डायनॅमिक आणि स्टॅटिक घर्षणामधील फरक खूप कमी आहे आणि फॉलो-अप कार्यक्षमता उत्कृष्ट आहे, म्हणजेच ड्रायव्हिंग सिग्नल आणि यांत्रिक क्रियेमधील वेळेचे अंतर अत्यंत कमी आहे, जे संख्यात्मक नियंत्रण प्रणालीचा प्रतिसाद वेग आणि संवेदनशीलता सुधारण्यास मदत करते.
③हे उच्च-गती रेषीय गतीसाठी योग्य आहे आणि त्याचा तात्कालिक वेग स्लाइडिंग गाइड रेलपेक्षा सुमारे 10 पट जास्त असतो.
④ यामुळे अखंड हालचाल साध्य करता येते आणि यांत्रिक प्रणालीच्या हालचालीची दृढता सुधारता येते.
⑤व्यावसायिक उत्पादकांनी तयार केलेले असल्यामुळे, यात उच्च अचूकता, चांगली बहुउपयोगिता आणि सुलभ देखभाल आहे.

5मशीन वापराचे वातावरण:
वीज पुरवठा: तीन-फेज AC380V ± 10%, 50Hz ± 1 सभोवतालचे तापमान: 0° ~ 45°
पाच, मुख्य तांत्रिक मापदंड:


| मॉडेल | बीओएसएम४०१४ | |
| कमाल प्रक्रिया वर्कपीस आकार | लांबी × रुंदी × उंची (मिमी) ४००० × १६०० × १००० | |
| गँट्री कमाल फीड | रुंदी (मिमी) | २३०० |
| कार्यरत टेबलचा आकार | लांबी X रुंदी (मिमी) | ४०००*१४०० |
|
आडव्या रॅम प्रकारचा ड्रिलिंग हेड पॉवर हेड एक दोन
| प्रमाण (2) | २ |
| स्पिंडल टेपर | बीटी५० | |
| ड्रिलिंग व्यास (मिमी) | Φ2-Φ60 | |
| टॅपिंग व्यास (मिमी) | एम३-एम३० | |
| मिलिंग कटर डिस्कचा व्यास (मिमी) | ३०० | |
| स्पिंडलचा वेग (r/min) | ३०~६००० | |
| सर्वो स्पिंडल मोटरची शक्ती (किलोवॅट) | 37 | |
| टेबलच्या केंद्रापासून स्पिंडल नोजचे अंतर (मिमी) | ६५०-११५० | |
| एका रॅमचा डावा आणि उजवा स्ट्रोक (मिमी) | ५०० | |
| रॅमच्या केंद्रापासून टेबलच्या पातळीपर्यंतचे अंतर (मिमी) | २००-१४०० | |
| रॅमचा वर आणि खाली होणारा झटका (मिमी) | १२०० | |
| पुनरावृत्तीक्षमता | ३०० मिमी * ३०० मिमी | ±०.०२ |
| मशीन टूलचे परिमाण | लांबी × रुंदी × उंची (मिमी) | रेखाचित्रांनुसार |
| एकूण वजन (टन) | (अंदाजे) ३६ | |

वरील मापदंड हे प्राथमिक डिझाइन मापदंड आहेत. प्रत्यक्ष डिझाइनमध्ये, वर्कपीसच्या प्रक्रिया आवश्यकता आणि मशीन टूलच्या डिझाइन आवश्यकतांनुसार बदल केले जाऊ शकतात, जेणेकरून आपल्या कंपनीच्या प्रक्रिया भागांच्या गरजा पूर्ण होतील.

उत्पादन श्रेणी
-

व्हीसी सिरीज उच्च दृढता सीएनसी मशीनिंग सेंटर...
-

एचपी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

एचटी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

व्हीएस सिरीज फोर-ट्रॅक हेवी ड्यूटी सीएनसी मशीनिंग सी...
-

उच्च दृढतेसह व्ही सिरीज सीएनसी मशीनिंग सेंटर
-

एक्स सिरीज डबल कॉलम सीएनसी मशीनिंग सेंटर
-

क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००
-

सीएनसी व्हर्टिकल टर्निंग आणि मिलिंग कंपोझिट सेंटर...
-

हाय स्पीड सीएनसी मशीनिंग सेंटर जीएम सिरीज
-

हाय स्पीड सीएनसी मिलिंग जीटी सिरीज
-

ड्युअल-स्पिंडल सीएनसी लेथ एसके३२
-

चाकांसाठी सीएनसी व्हर्टिकल मशीनिंग सेंटर RFTV510...