


हेवी ड्युटी सीएनसी ड्रिलिंग मिलिंग मशीन
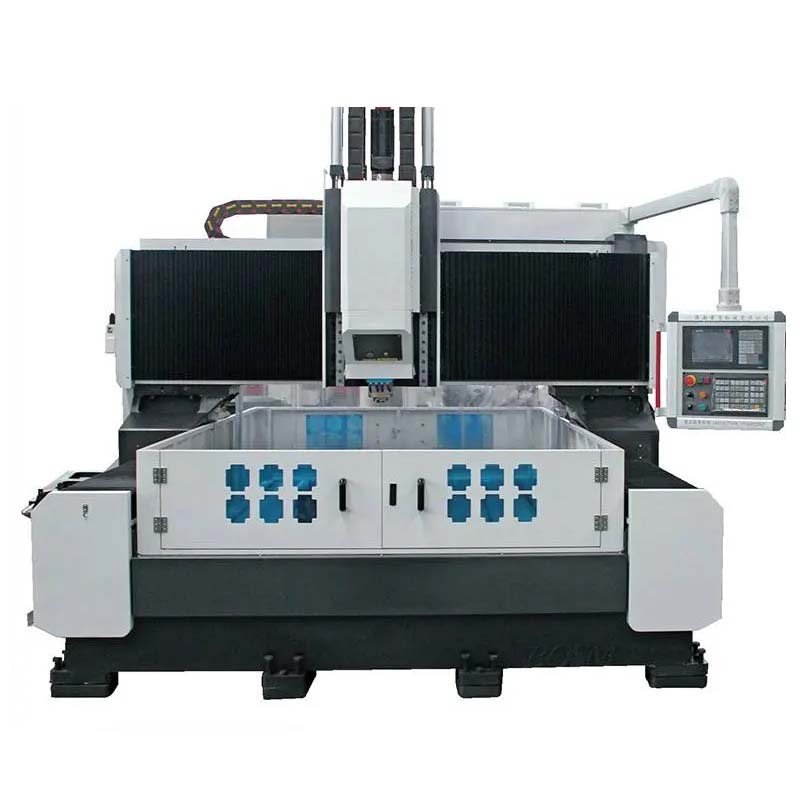
सीएनसी ड्रिलिंग आणि मिलिंग मशीन
उच्च-गती सीएनसी ड्रिलिंग आणि मिलिंग मशीन
मशीन अनुप्रयोग
सीएनसी ड्रिलिंग आणि मिलिंग मशीनचा उपयोग प्रामुख्याने प्लेट्स, फ्लेंजेस, डिस्क्स आणि रिंग्ज यांसारख्या प्रभावी मर्यादेत जाडी असलेल्या वर्कपीसवर कार्यक्षमतेने ड्रिलिंग करण्यासाठी केला जातो. विविध प्रकारच्या मटेरियलवर थ्रू-होल्स आणि ब्लाइंड होल्स ड्रिल केले जाऊ शकतात. हे मशीन डिजिटल पद्धतीने नियंत्रित असून ते चालवायला सोपे आहे. याच्याद्वारे ऑटोमेशन, उच्च अचूकता, विविध प्रकार आणि मोठ्या प्रमाणावर उत्पादन साध्य करता येते.
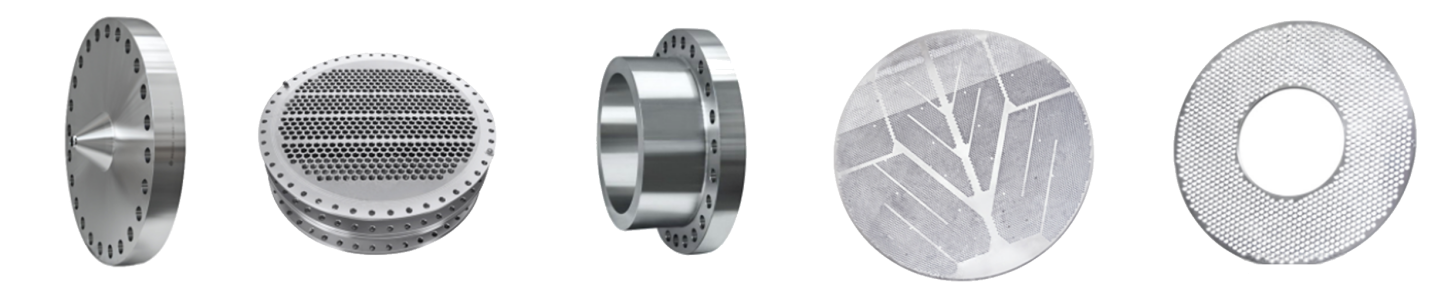
वेगवेगळ्या वापरकर्त्यांच्या प्रक्रियाविषयक गरजा पूर्ण करण्यासाठी, आमच्या कंपनीने विविध प्रकारची यंत्रे विकसित केली आहेत. पारंपारिक मॉडेल्स व्यतिरिक्त, ग्राहकांच्या प्रत्यक्ष गरजेनुसार ती सानुकूलित (कस्टमाइझ) देखील केली जाऊ शकतात.
यंत्राची रचना
या उपकरणात प्रामुख्याने बेड टेबल, मूव्हिंग गँट्री, मूव्हिंग स्लाइडिंग सॅडल, ड्रिलिंग आणि मिलिंग स्पिंडल, स्वयंचलित स्नेहन यंत्रणा आणि संरक्षक यंत्रणा, फिरती शीतकरण यंत्रणा, सीएनसी नियंत्रण प्रणाली, विद्युत प्रणाली इत्यादींचा समावेश असतो. रोलिंग लाइन गाइड आणि अचूक लीड स्क्रू ड्राइव्हच्या आधाराने आणि मार्गदर्शनामुळे, या मशीनमध्ये उच्च स्थितीनिर्धारण अचूकता आणि पुनरावृत्त स्थितीनिर्धारण अचूकता असते.
1)कार्यटेबल:
वर्किंग टेबलमध्ये कास्टिंगची रचना वापरली आहे, आणि वर्कपीस घट्ट पकडण्यासाठी प्लेनवर सुयोग्य फिनिशिंग लेआउटसह टी-स्लॉट आहेत. बेडच्या वरच्या बाजूला टी-स्लॉट्सची व्यवस्था केली आहे. ड्राइव्ह सिस्टीममध्ये एसी सर्वो मोटर आणि प्रिसिजन बॉल स्क्रूचा वापर केला जातो, जे दोन्ही बाजूंना ड्राइव्ह करून गँट्रीला वाय-अक्षाच्या दिशेने हलवतात. बेडच्या तळाशी ॲडजस्टेबल बोल्ट्स दिलेले आहेत, ज्यामुळे बेड टेबलची पातळी सहजपणे समायोजित करता येते.
२)Moविंगगँट्री:
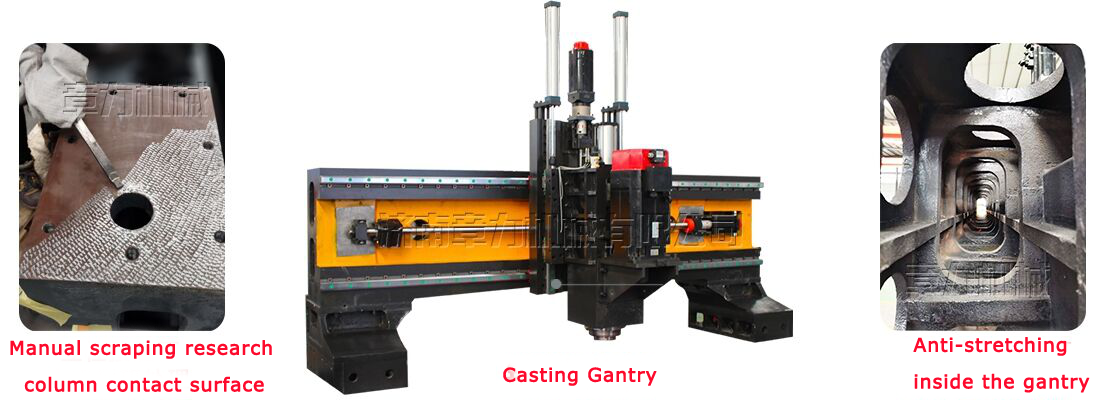
मोबाईल गँट्री ग्रे आयर्न २५० पासून ओतकाम करून बनवलेली आहे, आणि गँट्रीच्या पुढच्या बाजूला दोन अति-उच्च-क्षमतेच्या रोलिंग लिनियर गाईड जोड्या बसवलेल्या आहेत. प्रिसिजन बॉल स्क्रूची एक जोडी आणि एक सर्वो मोटर पॉवर हेड स्लाईडला एक्स-अक्ष दिशेने हलवतात. पॉवर हेड स्लाईडवर एक ड्रिलिंग पॉवर हेड बसवलेले आहे. प्रिसिजन कपलिंगद्वारे बॉल स्क्रूवरील बॉल वायरला सर्वो मोटरद्वारे चालना देऊन गँट्रीची हालचाल साधली जाते.
3)Moविंगस्लायडिंग सॅडल:
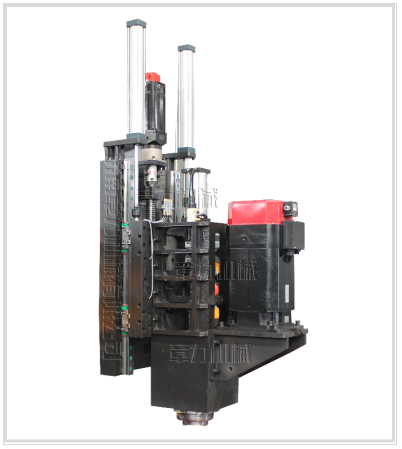
मोबाईल स्लायडिंग सॅडल हा एक अचूक कास्ट आयर्नचा संरचनात्मक घटक आहे. ड्रिलिंग पॉवर हेड चालवण्यासाठी, दोन अति-उच्च-क्षमतेच्या एनसी रेल स्लाईड्स, अचूक बॉल स्क्रू जोड्यांचा एक संच आणि एक उच्च-अचूक प्लॅनेटरी रिड्यूसर सर्वो मोटरला जोडलेले आहेत. झेड-अक्षाच्या दिशेने हालचाल करून पॉवर हेडला जलद पुढे नेणे, पुढे काम करणे, जलद मागे फिरवणे आणि थांबवणे शक्य होते. यात स्वयंचलित चिप ब्रेकिंग, चिप काढणे आणि पॉज फंक्शन्स आहेत.
4)ड्रिलिंग पॉवर हेड(स्पिंडल):
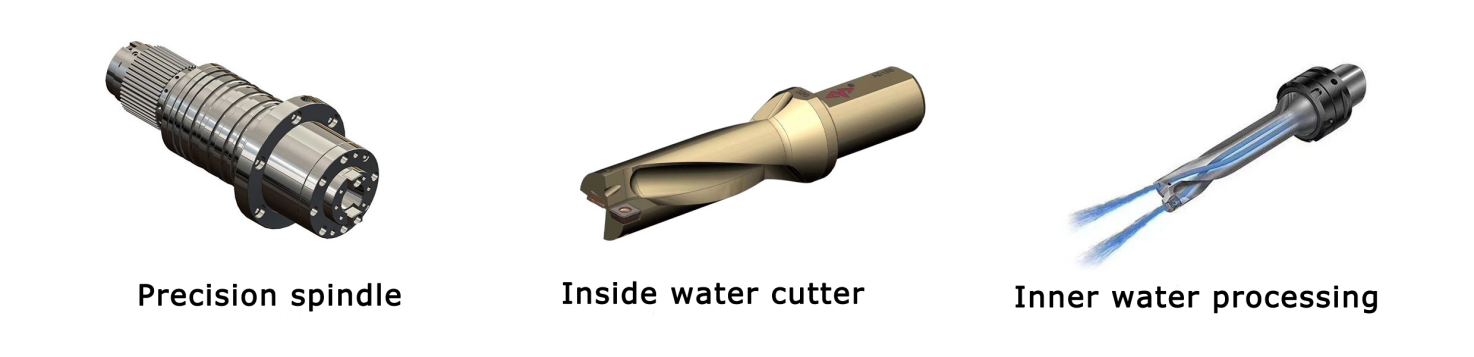
ड्रिलिंग पॉवर हेडमध्ये एक समर्पित सर्वो स्पिंडल मोटर वापरली जाते, जी टॉर्क वाढवण्यासाठी दातेरी सिंक्रोनस बेल्टचा वेग कमी करून एका समर्पित अचूक स्पिंडलला चालवते. स्पिंडलमध्ये स्टेपलेस गती बदल साध्य करण्यासाठी समोरच्या बाजूला तीन, दोन आणि पाच रांगांचे जपानी अँगल कॉन्टॅक्ट बेअरिंग्ज वापरले जातात. जलद आणि सुलभ बदलीसह, फीड सर्वो मोटर आणि बॉल स्क्रूद्वारे चालवले जाते. एक्स आणि वाय अक्ष जोडले जाऊ शकतात आणि रेषीय व वर्तुळाकार इंटरपोलेशन कार्ये साध्य करण्यासाठी सेमी-क्लोज्ड लूप कंट्रोलचा वापर केला जातो.
स्पिंडलच्या टोकाला BT40 टेपर्ड होल असून, त्याला इटलीच्या रोटरफॉस हाय-स्पीड रोटरी जॉइंटने सुसज्ज केले आहे, ज्यामुळे पाणी बाहेर काढण्यासाठी हाय-स्पीड यू ड्रिल (व्हायोलेंट ड्रिल) आणि कोअर ड्रिल बिट वापरता येतात. स्पिंडलच्या मध्यभागी असलेले वॉटर आउटलेट फंक्शन कटिंगची कार्यक्षमता सुधारते, खोल छिद्रांची प्रक्रिया शक्य करते आणि टूलचे संरक्षण करून वापराचा खर्च कमी करते.
5स्वयंचलित स्नेहन उपकरण आणि संरक्षण उपकरण:
मशीन टूलचे सेवा आयुष्य सुनिश्चित करण्यासाठी, गाईड रेल, लीड स्क्रू, रॅक इत्यादी भागांमध्ये कोणताही कोपरा शिल्लक राहणार नाही याची काळजी घेतली जाते. मशीन टूलच्या एक्स-अक्ष आणि वाय-अक्षावर धूळ-रोधक संरक्षक आवरणे बसवलेली आहेत आणि वर्कबेंचच्या सभोवताली जलरोधक स्प्लॅश गार्ड्स लावलेले आहेत.

6)सीएनसी नियंत्रण प्रणाली:
6.1 चिप ब्रेकिंग फंक्शनसह, मॅन-मशीन इंटरफेसवर चिप ब्रेकिंग वेळ आणि चिप ब्रेकिंग सायकल सेट करता येते.
६.२ टूल उचलण्याच्या कार्यामुळे, मॅन-मशीन इंटरफेसवर टूल उचलण्याची उंची सेट करता येते. या उंचीपर्यंत ड्रिलिंग करताना, ड्रिल बिट वेगाने वर्कपीसच्या वरच्या भागापर्यंत उचलले जाते, आणि नंतर चिप फेकली जाते, आणि नंतर वेगाने ड्रिलिंग पृष्ठभागाकडे पुढे ढकलली जाते आणि आपोआप कामाकडे वळवली जाते.
६.३ केंद्रीकृत ऑपरेशन कंट्रोल बॉक्स आणि हँड-हेल्ड युनिटमध्ये संख्यात्मक नियंत्रण प्रणालीचा अवलंब केला जातो आणि ते USB इंटरफेस व LCD लिक्विड क्रिस्टल डिस्प्लेने सुसज्ज आहेत. प्रोग्रामिंग, स्टोरेज, डिस्प्ले आणि कम्युनिकेशन सुलभ करण्यासाठी, ऑपरेशन इंटरफेसमध्ये मानव-यंत्र संवाद, त्रुटी भरपाई आणि स्वयंचलित अलार्म यांसारखी कार्ये आहेत.
6.4 मशीनमध्ये प्रक्रियेपूर्वी छिद्राच्या स्थितीचे पूर्वावलोकन करण्याची आणि पुन्हा तपासणी करण्याची सुविधा आहे आणि त्याचे संचालन खूप सोयीस्कर आहे.

७)रेल क्लॅम्प
क्लॅम्प हा क्लॅम्प बॉडी आणि ॲक्ट्युएटरने बनलेला असतो. हा रोलिंग लिनियर गाइड पेअरसोबत वापरला जाणारा एक उच्च-कार्यक्षम कार्यात्मक घटक आहे. तो वेज-आकाराच्या ब्लॉक विस्तार तत्त्वाद्वारे एक मजबूत क्लॅम्पिंग फोर्स निर्माण करतो. यात कडकपणा वाढवणारी वैशिष्ट्ये आहेत.
वैशिष्ट्ये:
- सुरक्षित आणि विश्वासार्ह, मजबूत क्लॅम्पिंग फोर्स, ड्रिलिंग आणि टॅपिंग प्रक्रियेदरम्यान स्थिर XY अक्षाला क्लॅम्प करते.
- अत्यंत उच्च क्लॅम्पिंग फोर्समुळे, ॲक्सियल फीडची दृढता वाढते आणि कंपनामुळे होणारी सूक्ष्म हालचाल रोखली जाते.
- जलद प्रतिसाद, उघडण्याची आणि बंद करण्याची प्रतिसाद वेळ फक्त ०.०६ सेकंद आहे, ज्यामुळे मशीन टूलचे संरक्षण होते आणि स्क्रूचे आयुष्य वाढते.
- टिकाऊ, निकेल-प्लेटेड पृष्ठभाग, उत्तम गंजरोधक क्षमता.
क्लॅम्पिंग करताना कडक आघात टाळण्यासाठी अभिनव रचना.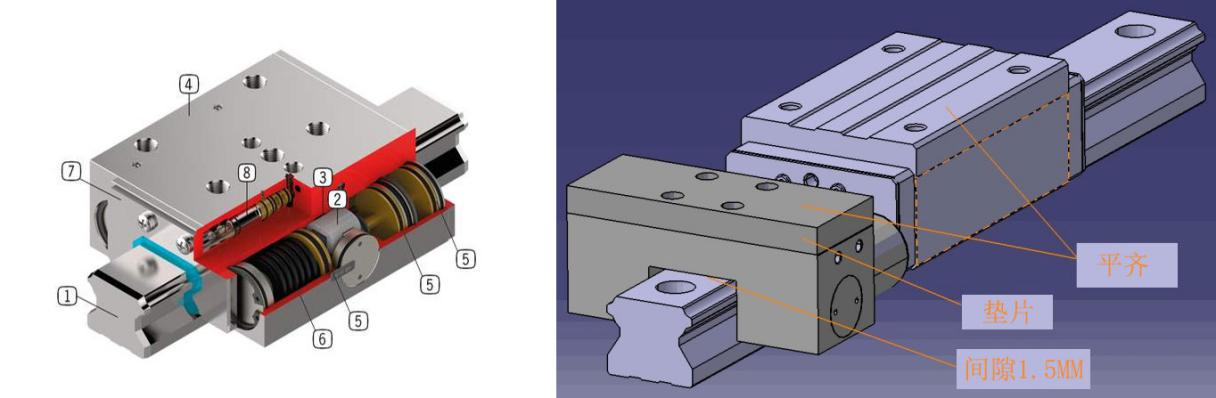
8)स्वयंचलित चिप काढणारे आणि थंड करणारे उपकरण:
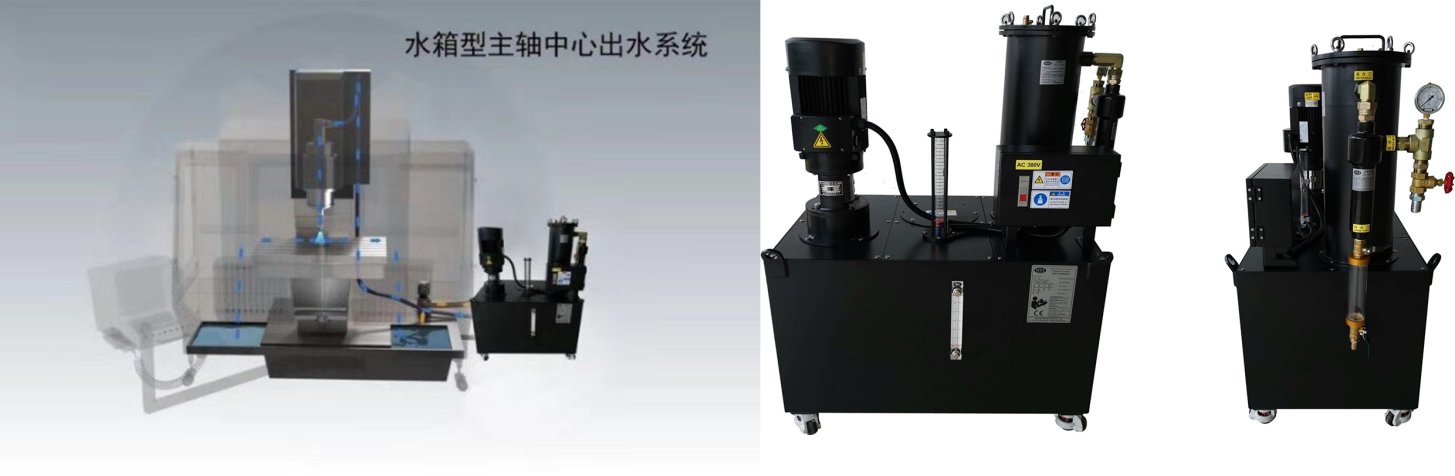
वर्कबेंचच्या मागील बाजूस एक स्वयंचलित चिप रिमूव्हर आणि शेवटी एक फिल्टर बसवलेला आहे. स्वयंचलित चिप रिमूव्हर हा सपाट साखळी प्रकारचा असून, त्याच्या एका बाजूला एक कूलिंग पंप बसवलेला आहे. चिप बाहेर पडण्याचे ठिकाण केंद्रीय जल गाळण प्रणालीला जोडलेले आहे. शीतलक (कूलंट) चिप इजेक्टरमध्ये वाहते. चिप इजेक्टर लिफ्ट पंप शीतलकला केंद्रीय जल गाळण प्रणालीमध्ये ढकलतो. उच्च-दाबाचा कूलिंग पंप कटिंग आणि कूलिंगसाठी गाळलेले शीतलक फिरवतो. आणि याला एक चिप वाहतूक ट्रॉली जोडलेली आहे, ज्यामुळे लोखंडाचे कण वाहून नेणे खूप सोयीचे होते. हे उपकरण कटरसाठी अंतर्गत आणि बाह्य कूलिंग प्रणालीने सुसज्ज आहे. उच्च वेगाने ड्रिलिंग करताना कटर अंतर्गत पाण्याने थंड केले जातात आणि हलक्या मिलिंग दरम्यान बाहेरून थंड केले जातात.
पाणी कमी झाल्याचा इशारा
१) जेव्हा फिल्टरमधील कूलंट मध्यम पातळीवर असते, तेव्हा सिस्टम आपोआप मोटर सुरू करते आणि चिप रिमूव्हरमधील कूलंट आपोआप फिल्टरमध्ये वाहते. जेव्हा उच्च पातळी गाठली जाते, तेव्हा मोटर आपोआप काम करणे थांबवते.
२) जेव्हा फिल्टरमधील कूलंटची पातळी कमी होते, तेव्हा सिस्टम आपोआप लिक्विड लेव्हल गेजला अलार्म देण्यासाठी सूचित करेल, स्पिंडल आपोआप टूल मागे घेईल आणि मशीन काम थांबवेल.
9)केंद्रीय आउटलेट गाळण प्रणाली:
मशीनमध्ये मानक म्हणून एक केंद्रीय जल गाळण प्रणाली बसवलेली आहे, जी शीतलक (कूलंट) मधील अशुद्ध घटक प्रभावीपणे गाळू शकते. अंतर्गत फवारणी जल प्रणाली प्रक्रियेदरम्यान लोखंडी पिन टूलमध्ये अडकण्यापासून रोखते, ज्यामुळे टूलची झीज कमी होते, टूलचे आयुष्य वाढते आणि वर्कपीसच्या पृष्ठभागाचा दर्जा सुधारतो. ब्लेडच्या टोकावरील उच्च-दाबाचा पाणी बाहेर काढणारा पिन वर्कपीसच्या पृष्ठभागाचे उत्तम संरक्षण करतो, उच्च-गतीच्या फिरणाऱ्या सांध्याचे (रोटरी जॉइंट) रक्षण करतो, अशुद्ध घटकांमुळे फिरणारा सांधा बंद पडण्यापासून रोखतो आणि वर्कपीसची एकूण गुणवत्ता व कार्यक्षमता सुधारतो.
१०)बॉल स्क्रू आणि मोटर इंटिग्रेटेड सीट:
मोटर बेस हे बॉल स्क्रू आणि मोटर यांना जोडणारे एक उच्च समकेंद्रता असलेले उत्पादन आहे. मोटर पुढे व मागे फिरत असताना अचूकता सुधारण्यासाठी आणि बॉल स्क्रूचे अक्षीय अंतर शून्य ठेवण्यासाठी, यामध्ये अँगल कॉन्टॅक्ट पेअर्ड बेअरिंग (अचूकता श्रेणी C5) समाविष्ट केले आहे. हे विशेषतः उच्च-गतीच्या उपकरणांसाठी योग्य आहे.
जुळणीची अचूकता: बॉल स्क्रू आणि मोटर हे मोटर बेसद्वारे एकत्र बसवले जातात. मोटर शाफ्ट आणि बॉल स्क्रू शाफ्टमधील एककेंद्री त्रुटी कमी करून, ती अधिक किंवा उणे ०.०१ मिमी पर्यंत नियंत्रित केली जाते आणि अंतिम पृष्ठभागाची लंबता ०.०१ असते.
११)चार-पंजे असलेला सेल्फ-सेंटरिंग टेबल(ऐच्छिक)
सेल्फ-सेंटरिंग उपकरणाच्या वर्कटेबलला चार-जबड्यांचा हायड्रॉलिक सेल्फ-सेंटरिंग चक बसवलेला असतो. प्रत्येक वर्कपीसला केंद्र शोधण्यासाठी इकडेतिकडे फिरावे न लागता, तो एकाच क्लॅम्पमध्ये आपोआप मध्यभागी आणला जातो. क्लॅम्पिंग जलद आणि सोयीस्कर आहे.
१६०० मिमी व्यासापेक्षा कमी इंडेक्सिंग सर्कल असलेल्या वर्कपीसला फीडिंगनंतर प्रेसिंग प्लेटने क्लॅम्प करून आणि नंतर सेंटर शोधून ही समस्या सोडवा, ज्यामध्ये कमी वेळ लागतो आणि प्रोसेसिंग वेळेपेक्षा जास्त क्लॅम्पिंग वेळ लागतो.
मोठ्या जॉ स्ट्रोकसह स्वतंत्रपणे विकसित केलेला सेल्फ-सेंटरिंग फोर-जॉ चक, क्लॅम्पिंग करताना वर्कपीसला जॉला स्पर्श करणे कठीण करतो. यामध्ये पॅडसह स्ट्रिप स्ट्रक्चर वापरले आहे. यामुळे बाजारात उपलब्ध असलेल्या हायड्रॉलिक किंवा न्यूमॅटिक जॉजचा कमी ट्रॅव्हल आणि मोठे वर्कपीस उचलताना जॉजवर आदळून चकला होणारे नुकसान, ही समस्या सुटते.
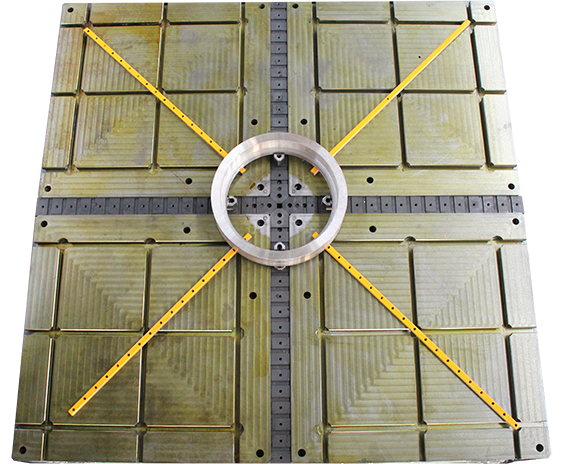
वर्कबेंचवरील चारही जबडे सुटे करता येण्याजोग्या पद्धतीचे आहेत, आणि मागील वर्कबेंच काढल्यावर स्वतःच्या टी-ग्रूव्हसह एक सामान्य प्लॅटफॉर्म तयार होतो. यामुळे रिंग व्यतिरिक्त इतर वर्कपीसच्या वापराची व्याप्ती वाढते.
तपशीलn
| मॉडेल | बीओएसएम-डीटी१०१० | बीओएसएम-डीटी२०१० | बीओएसएम-डीटी२०१६ | बीओएसएम-डीटी२५२५ | |
| कार्यरत आकार | लांबी*रुंदी (मिमी) | १०००x१००० | २०००x१००० | २०००x१६०० | २५००x२५०० |
| उभ्या ड्रिलिंग हेड | स्पिंडल टेपर | बीटी४०/ बीटी५० | बीटी४०/ बीटी५० | बीटी४०/ बीटी५० | बीटी४०/ बीटी५० |
| ड्रिलिंग व्यास (मिमी) | Φ४०/Φ६० | Φ४०/Φ६० | Φ४०/Φ६० | Φ४०/Φ६० | |
| टॅपिंग व्यास (मिमी) | एम२४ / एम३६ | एम२४ / एम३६ | एम२४ / एम३६ | एम२४ / एम३६ | |
| स्पिंडलचा वेग (r/min) | ३०~३००० | ३०~३००० | ३०~३००० | ३०~३००० | |
| स्पिंडल पॉवर (किलोवॅट) | १५/२२ | १५/२२ | १५/२२ | १५/२२ | |
| स्पिंडलच्या खालच्या टोकापासून कार्य पृष्ठभागापर्यंतचे अंतर (मिमी) | २००~६०० / ४००~८०० | २००~६०० / ४००~८०० | २००~६०० / ४००~८०० | २००~६०० / ४००~८०० | |
| पुनरावृत्ती स्थिती अचूकता (X/Y/Z) | X/Y/Z | ±०.०१/१०००मिमी | ±०.०१/१०००मिमी | ±०.०१/१०००मिमी | ±०.०१/१०००मिमी |
| एकूण वजन (T) | ८.५ | 11 | १३.५ | १६.५ | |
| मॅगझिन साधन | लाइन टूल मॅगझिन | ||||
गुणवत्ता तपासणी
बोसमनचे प्रत्येक मशीन युनायटेड किंगडमच्या रेनिशॉ कंपनीच्या लेझर इंटरफेरोमीटरने कॅलिब्रेट केले जाते, जे मशीनची डायनॅमिक, स्टॅटिक स्थिरता आणि प्रोसेसिंग अचूकता सुनिश्चित करण्यासाठी पिच त्रुटी, बॅकलॅश, पोझिशनिंग अचूकता आणि पुनरावृत्त पोझिशनिंग अचूकतेची अचूकपणे तपासणी करते आणि त्या दुरुस्त करते. बॉल बार चाचणी: प्रत्येक मशीनमध्ये ब्रिटिश रेनिशॉ कंपनीचा बॉल बार टेस्टर वापरला जातो, जो ट्रू सर्कल अचूकता आणि मशीनची भौमितिक अचूकता सुधारतो आणि त्याच वेळी मशीनची 3D मशीनिंग अचूकता आणि सर्कल अचूकता सुनिश्चित करण्यासाठी वर्तुळाकार कटिंगचे प्रयोग करतो.

सेवेपूर्वी आणि सेवेनंतर
१) सेवेपूर्वी
ग्राहकांकडून आलेल्या विनंत्या आणि आवश्यक माहितीचा अभ्यास करून, तो आमच्या अभियंत्यांना कळवून, बॉसमन तांत्रिक संघ ग्राहकांशी तांत्रिक संवाद साधण्यासाठी आणि उपाययोजना तयार करण्यासाठी जबाबदार आहे. तसेच, ग्राहकांना योग्य मशीनिंग सोल्यूशन आणि सुयोग्य यंत्रे निवडण्यात मदत करणे हे देखील त्यांचे काम आहे.
२) सेवेनंतर
अ. मशीनवर एक वर्षाची वॉरंटी असून, आयुष्यभराच्या देखभालीचा खर्च समाविष्ट आहे.
ब. मशीन गंतव्य बंदरात पोहोचल्यानंतरच्या एक वर्षाच्या वॉरंटी कालावधीत, बॉसमन मशीनमधील विविध मानवनिर्मित नसलेल्या दोषांसाठी मोफत आणि वेळेवर देखभाल सेवा प्रदान करेल, आणि सर्व प्रकारचे मानवनिर्मित नसलेले खराब झालेले भाग वेळेवर मोफत बदलून देईल. वॉरंटी कालावधीनंतर उद्भवणारे बिघाड योग्य शुल्कावर दुरुस्त केले जातील.
C. २४ तास ऑनलाइन, टीएम, स्काईप, ई-मेलद्वारे तांत्रिक सहाय्य उपलब्ध, ज्यामुळे संबंधित प्रश्नांचे वेळेवर निराकरण होईल. जर समस्या सुटली नाही, तर बॉसमन दुरुस्तीसाठी विक्रीनंतरच्या अभियंत्याला (आफ्टर-सेल्स इंजिनिअर) जागेवर पाठवण्याची त्वरित व्यवस्था करेल. खरेदीदाराला व्हिसा, विमानाची तिकिटे आणि निवासाचा खर्च करावा लागेल.
कंपनीची साइट

उत्पादन श्रेणी
-

व्हीसी सिरीज उच्च दृढता सीएनसी मशीनिंग सेंटर...
-

एचपी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

एचटी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

व्हीएस सिरीज फोर-ट्रॅक हेवी ड्यूटी सीएनसी मशीनिंग सी...
-

उच्च दृढतेसह व्ही सिरीज सीएनसी मशीनिंग सेंटर
-

एक्स सिरीज डबल कॉलम सीएनसी मशीनिंग सेंटर
-

क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००
-

सीएनसी व्हर्टिकल टर्निंग आणि मिलिंग कंपोझिट सेंटर...
-

हाय स्पीड सीएनसी मशीनिंग सेंटर जीएम सिरीज
-

हाय स्पीड सीएनसी मिलिंग जीटी सिरीज
-

ड्युअल-स्पिंडल सीएनसी लेथ एसके३२
-

चाकांसाठी सीएनसी व्हर्टिकल मशीनिंग सेंटर RFTV510...