


दोन बाजू ड्रिलिंग मशीन
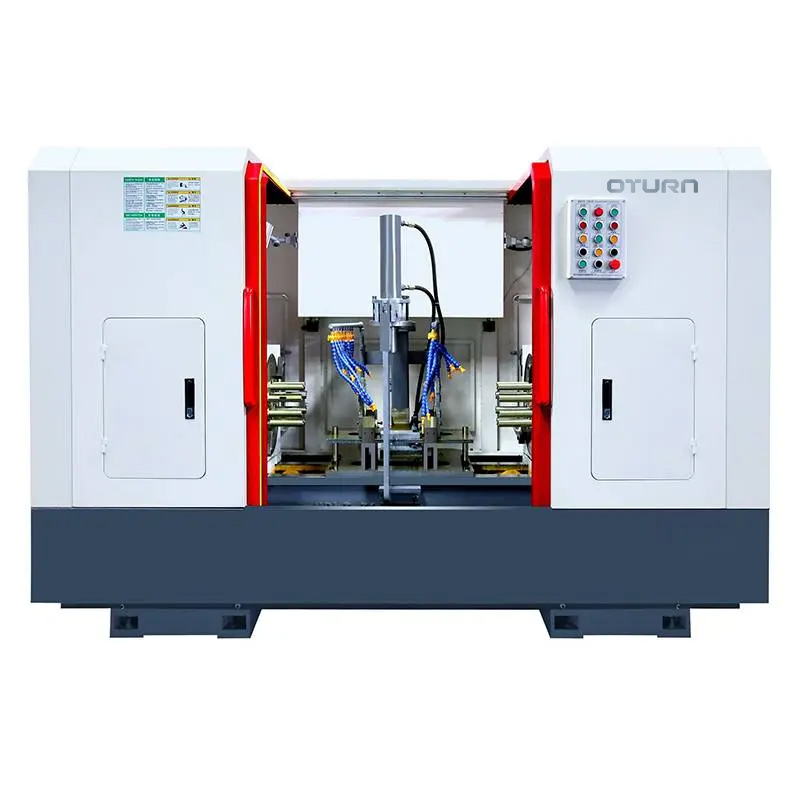
प्रक्रिया स्थिती आणि अचूकता: रेखाचित्रांमधील तांत्रिक आवश्यकता पूर्ण करण्यासाठी व्हॉल्व्ह बॉडीच्या दोन्ही टोकांवरील फ्लॅंज होलवर प्रक्रिया करणे.
भागांचे साहित्य: कास्ट स्टील
यंत्राची रचना: हे यंत्र एक क्षैतिज हायड्रॉलिक दुहेरी बाजूने ड्रिलिंग करणारे यंत्र आहे. डावे आणि उजवे हेड हायड्रॉलिक मोबाइल स्लाइडिंग टेबल गिअर बॉक्सने बनलेले आहेत, आणि मधला भाग वर्कटेबल व हायड्रॉलिक फिक्स्चरने बनलेला आहे. या यंत्रात संपूर्ण संरक्षण, स्वयंचलित चिप कन्व्हेयर, वॉटर कूलिंगचा वापर केला जातो आणि ते स्वतंत्र इलेक्ट्रिकल कॅबिनेट, हायड्रॉलिक स्टेशन, केंद्रीकृत स्नेहन यंत्रणा इत्यादींनी सुसज्ज आहे. वर्कपीस हाताने उचलला जातो आणि हायड्रॉलिक पद्धतीने घट्ट पकडला जातो. तपशिलासाठी यंत्रणेचा आराखडा पहा.
वर्कपीस प्रक्रियेची मानक प्रक्रिया:
हे मशीन एका वेळी एकाच भागावर एकदाच स्थिती निश्चिती प्रक्रिया करते आणि स्थापनेच्या स्थितीसाठी संदर्भ म्हणून मागील प्रक्रियेत एका संदर्भ पृष्ठभागावर प्रक्रिया करणे आवश्यक असते.
मानक प्रक्रिया अशी आहे: वर्कपीस स्वच्छ करा → प्रक्रिया करायचा वर्कपीस टूलिंगमध्ये ठेवा → वर्कपीसला हायड्रॉलिकली क्लॅम्प करा, वर्क स्लाईड्सचे दोन संच वेगाने पुढे सरकवून एकत्र जोडले जाऊ शकतात आणि दोन्ही संचांवर एकाच वेळी किंवा टप्प्याटप्प्याने प्रक्रिया केली जाऊ शकते.
मूळ स्थितीत परत जाणे - हायड्रॉलिक रिलीझ - मॅन्युअल लोडिंग आणि अनलोडिंग → पुढील चक्रात प्रवेश करणे.
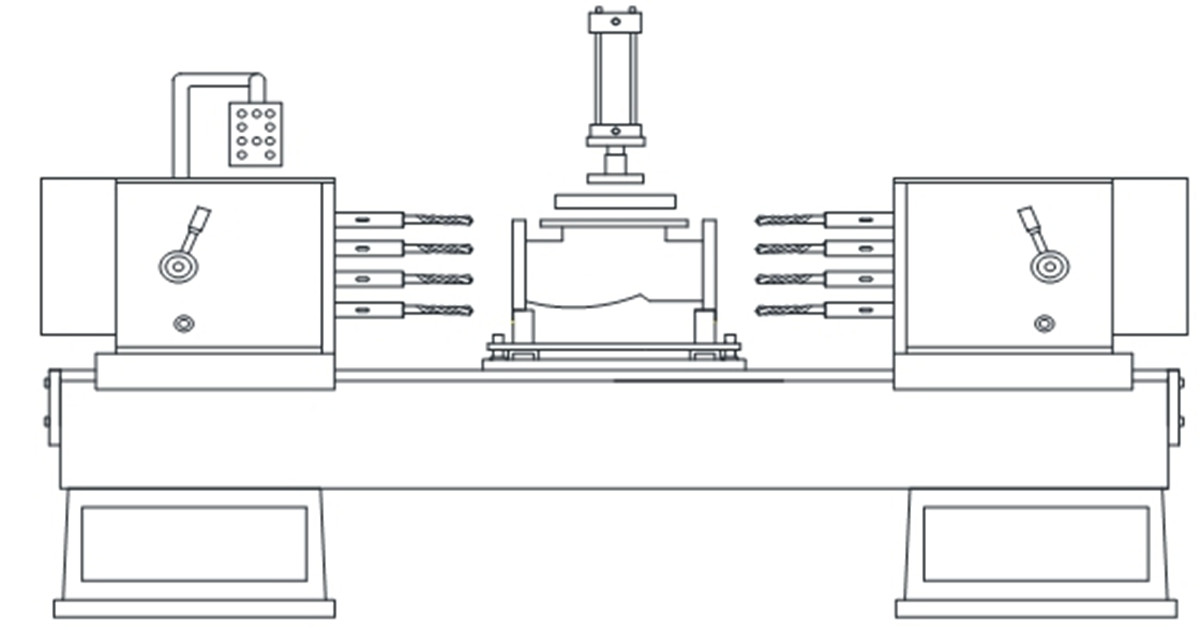
मुख्य मशीन पॅरामीटर्स
| मॉडेल | एचडी-झेड२००बीवाय |
| वीज पुरवठा (व्होल्टेज / फ्रिक्वेन्सी) | ३८०V/५०HZ |
| कमाल अक्षीय प्रवास (मिमी) | ३८० |
| ड्रिल पाईपचा वेग (आर/मिनिट) | २७० ३६० |
| ड्रिल पाईप बसवणे (राष्ट्रीय मानक) | मोह्स नं. २ |
| योग्य ड्रिल (मिमी) | ८-२३ |
| छिद्र पाडण्याच्या अंतरातील त्रुटी (मिमी) | ०.१ |
| मशीनिंग छिद्राचा व्यास (मिमी) | ६०-२९५ |
| कार्यरत छिद्रासाठी योग्य किमान केंद्र अंतर (मिमी) | 36 |
| टूलिंग फॉर्म | हायड्रॉलिक क्लॅम्पिंग |
| फीड फॉर्म | हायड्रॉलिक फीड |
| ड्रिलिंग मोटर पॉवर | २×५.५ किलोवॅट |
| फीड गती | अखंड गती नियंत्रण |
मुख्य वैशिष्ट्ये
(1) हे मशीन हुआडियन पीएलसी कंट्रोलरसोबत काम करते, ते अनेक प्रक्रियांसाठी काम करू शकते, उदाहरणार्थ, एंड फेस होल, मीडियन ओरिफिस, बोर-होल आणि स्फीअर, शक्तिशाली कार्यक्षमता आणि सोपे ऑपरेशन.
(2) फीड स्लाइडिंग टेबल गाइडवेसाठी उच्च दर्जाचे ग्रे कास्ट आयर्न वापरले जाते, ज्यावर रफ कास्टिंग, टेम्परिंग आणि एजिंग ट्रीटमेंट तीन वेळा केली जाते. यामुळे अवशिष्ट अंतर्गत ताण पूर्णपणे नाहीसा होतो. गाइडवेच्या पृष्ठभागावर सुपर ऑडिओ क्वेंचिंग केले जाते आणि त्याची कडकपणा HRC55 पर्यंत असतो. उच्च अचूकतेच्या गाइडवे ग्राइंडिंग प्रक्रियेद्वारे, अचूकता, दृढता आणि स्थिरता सुनिश्चित केली जाते.
(3) ट्रान्समिशन भागामध्ये अंतर दूर करण्यासाठी अचूक बॉल स्क्रू आणि इंटरपोलेशनचा वापर केला जातो, ज्यामुळे मशीनचे ड्राइव्ह स्थिर राहते.
(4) पॉवर हेडमध्ये शक्तिशाली मोटरसह तीन-टप्प्यांत मॅन्युअल गती बदलण्याची सोय आहे, ज्यामुळे कमी गती पण उच्च टॉर्क मिळतो, ते जड कटिंग लोड सहन करू शकते आणि प्रक्रिया कार्यक्षमता सुधारते.
(5) कार्यक्षमता वाढवण्यासाठी आणि श्रमाचा भार कमी करण्यासाठी, कामाच्या उपकरणात हायड्रॉलिक प्रेशर-ऑटोमॅटिक क्लॅम्पिंगचा अवलंब केला जातो.
(6) मशीनमध्ये केंद्रीकृत स्नेहन प्रणालीचा अवलंब केला जातो, ज्यामुळे प्रत्येक हलणाऱ्या भागाचे पूर्ण स्नेहन सुनिश्चित होते आणि मशीन टूल्सचे सेवा आयुष्य सुधारते.
उत्पादन श्रेणी
-

व्हीसी सिरीज उच्च दृढता सीएनसी मशीनिंग सेंटर...
-

एचपी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

एचटी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

व्हीएस सिरीज फोर-ट्रॅक हेवी ड्यूटी सीएनसी मशीनिंग सी...
-

उच्च दृढतेसह व्ही सिरीज सीएनसी मशीनिंग सेंटर
-

एक्स सिरीज डबल कॉलम सीएनसी मशीनिंग सेंटर
-

क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००
-

सीएनसी व्हर्टिकल टर्निंग आणि मिलिंग कंपोझिट सेंटर...
-

हाय स्पीड सीएनसी मशीनिंग सेंटर जीएम सिरीज
-

हाय स्पीड सीएनसी मिलिंग जीटी सिरीज
-

ड्युअल-स्पिंडल सीएनसी लेथ एसके३२
-

चाकांसाठी सीएनसी व्हर्टिकल मशीनिंग सेंटर RFTV510...