


क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००


वैशिष्ट्ये
I. उच्च दृढता रचना
या मशीनमध्ये कमी गुरुत्वमध्य आणि एकात्मिक बॉडी डिझाइनचा अवलंब केला आहे, ज्यामुळे संरचनात्मक स्थिरता सुनिश्चित होते. मोठ्या आकाराच्या लिनियर गाईड्स आणि मल्टी-स्लायडर सपोर्ट्सच्या संयोगाने, कटिंगची दृढता आणि गतिशील स्थिरता लक्षणीयरीत्या सुधारते.
X/Y/Z अक्षांमध्ये उच्च-शिसेयुक्त बॉल स्क्रूंचा वापर केला जातो, ज्यामुळे उच्च-गती स्थितीनिर्धारण आणि सातत्यपूर्ण अचूकता साध्य होते.
II. उच्च-गती आणि उच्च-कार्यक्षमतेची गती कामगिरी
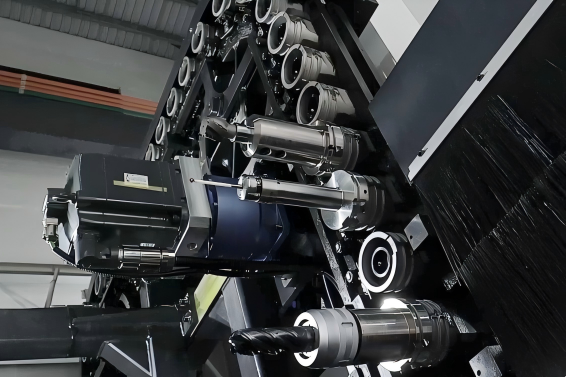
XYZ अक्षाचा जलद फिरण्याचा वेग 60 मीटर/मिनिट पर्यंत पोहोचतो आणि टूल बदलण्यासाठी फक्त 5 सेकंद लागतात.
सर्वो-चालित टूल मॅगझिन प्रणाली मशिनिंग दरम्यान पुढील टूलची पूर्व-निवड करू शकते, ज्यामुळे प्रतीक्षा न करता थेट वापर शक्य होतो आणि नॉन-कटिंग वेळ कमी होतो.
स्पिंडल टूल बदलताना, चौथा आणि पाचवा अक्ष एकाच वेळी पूर्व-स्थित केले जातात, ज्यामुळे टूल बदलल्यानंतर लगेच मशीनिंग सुरू ठेवता येते, परिणामी जलद पोझिशनिंग आणि कमी वेळेत मशीनिंग पूर्ण होते.
हाय-स्पीड फीड आणि इंटेलिजेंट टूल चेंजिंग एकत्रितपणे काम करून मशीनच्या एकूण सायकल कार्यक्षमतेत लक्षणीय सुधारणा करतात.
III. दुहेरी-आधार स्पिंडल प्रणाली
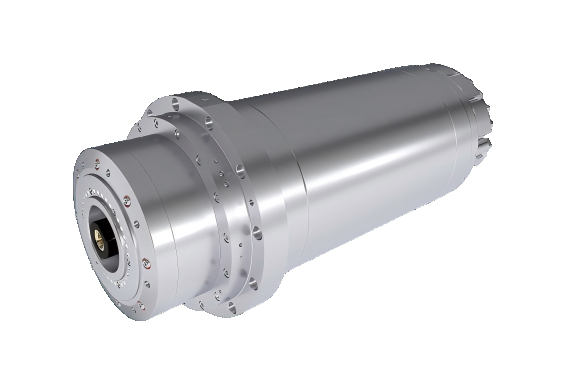
या मशीन टूलमध्ये HSK-A100 ड्युअल-कॉन्टॅक्ट स्पिंडल रचना असून, त्याचा कमाल वेग 10,000 rpm आणि कमाल टॉर्क 320 N·m आहे.
एकात्मिक स्पिंडल संरचना औष्णिक विकृती आणि कंपनांना प्रभावीपणे रोखते, ज्यामुळे उच्च वेगातही स्थिर अचूकता आणि उत्कृष्ट पृष्ठभाग परिष्करण सुनिश्चित होते.
दुहेरी-संपर्क रचनेमुळे जड कटिंगच्या वेळी उत्कृष्ट दृढता मिळते, ज्यामुळे मशीनिंगचा वेळ कमी होतो आणि स्पिंडल व टूलचे आयुष्य वाढते.
स्पिंडलच्या बाहेरील रिंगवर असलेली अंगभूत फिरती थर्मोस्टॅटिक नियंत्रण प्रणाली सतत उष्णता बाहेर टाकते, ज्यामुळे थर्मल ड्रिफ्ट टाळला जातो आणि उच्च अचूकता टिकवून ठेवली जाते.
IV. इंटेलिजेंट कूलिंग सिस्टम
स्पिंडलच्या मध्यवर्ती थ्रू-होलमधून टूलच्या कटिंग एजवर उच्च दाबाचे कूलंट अचूकपणे फवारले जाते, ज्यामुळे कार्यक्षम शीतलीकरण आणि चिप्सचे जलद निष्कासन साध्य होते.
या प्रणालीमध्ये दाब-संवेदन समायोजनाची सोय आहे, जी टूल आणि मार्गातील बदलांनुसार दाब (प्रोग्राम करण्यायोग्य श्रेणी ३०–७० kg/cm²) आपोआप समायोजित करून, कटिंग पॉईंटचा दाब स्थिर ठेवते.
स्पिंडलच्या थर्मोस्टॅटिक सर्क्युलेशन सिस्टीममुळे, दीर्घकाळ उच्च वेगाने चालत असतानाही संपूर्ण मशीन अचूक आणि स्थिर राहते, ज्यामुळे टूल्स आणि स्पिंडल या दोन्हींचे आयुष्य लक्षणीयरीत्या वाढते.
व्ही. लार्ज-स्ट्रोक फाईव्ह-ॲक्सिसएकाच वेळीरचना
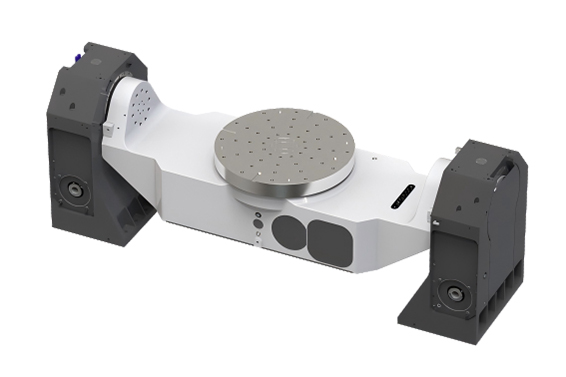
कमी उंचीच्या टेबल आणि दुहेरी फिरणाऱ्या हेडच्या डिझाइनमुळे, यात पुरेशी मशीनिंग जागा मिळते: वर्कपीस फिरण्याचा कमाल व्यास १६०० मिमी, मशीनिंग उंची ५५० मिमी, झुकण्याची श्रेणी -१४०° ते +२०°, आणि टेबलची कमाल भार क्षमता १००० किलो.
ए-अक्षामध्ये ड्युअल-मोटर, ड्युअल-ब्रेक प्रणालीचा वापर केला जातो, ज्यामुळे शक्तिशाली ब्रेकिंग टॉर्क, अचूक पोझिशनिंग मिळते आणि जड कटिंगमुळे निर्माण होणाऱ्या काउंटर-टॉर्कचा प्रभावीपणे प्रतिकार केला जातो.
सी-अक्ष उच्च-सुस्पष्टता रोलर वर्म गिअर ड्राइव्ह संरचनेने सुसज्ज आहे, ज्यामुळे शून्य बॅकलॅश आणि उच्च भार क्षमता प्राप्त होते, आणि पंच-अक्षीय सिंक्रोनस मशीनिंगची अचूकता सर्वसमावेशकपणे सुनिश्चित केली जाते.
VI. स्वयंचलन आणि विश्वसनीयता
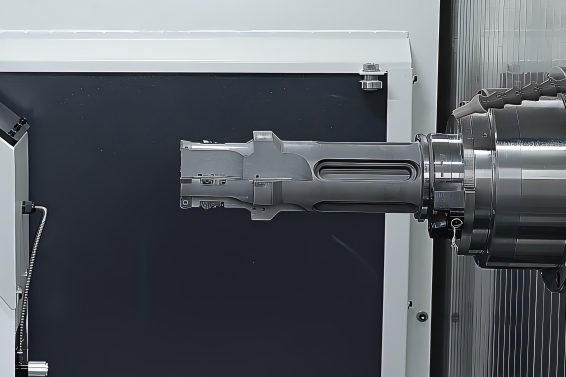
वर्कटेबलमध्ये न्यूमॅटिक-हायड्रॉलिक चॅनेलसह १२-चॅनेल रोटरी जॉइंट समाविष्ट आहे, ज्यामुळे स्वयंचलित क्लॅम्पिंग, स्वयंचलित दरवाजा नियंत्रण, स्वयंचलित टूल तुटणे ओळखणे, स्वयंचलित स्प्रे कूलिंग आणि चिप्स काढणे यांसारखी स्वयंचलित कार्ये शक्य होतात.
मशीनिंग दरम्यान फिक्स्चरमध्ये स्थिर हायड्रॉलिक दाब सुनिश्चित करण्यासाठी स्पिंडलमध्ये 8/12-चॅनल रोटरी जॉइंट सिस्टीम दिलेली आहे.
या मशीन टूलमध्ये हवाबंदपणा चाचणी आणि सानुकूलनासाठी राखीव इंटरफेस देखील आहेत, ज्यामुळे भविष्यातील बुद्धिमान उत्पादन आणि मानवरहित सुधारणा सुलभ होतात.
स्वयंचलित संरचनेची ही मालिका मशीन टूलला २४ तास अविरतपणे कार्यरत ठेवण्यास सक्षम करते, ज्यामुळे स्थिर आणि कार्यक्षम उत्पादन सुनिश्चित होते.
सातवा. उच्च-गती प्रसारण प्रणाली
संपूर्ण अक्षामध्ये मोठ्या व्यासाचे बॉल स्क्रू आणि रोलर लिनियर गाईड्स यांच्या संयोजनाचा वापर केला जातो, ज्यामुळे उच्च-गतीची हालचाल आणि उत्कृष्ट दृढता प्राप्त होते.
सर्वो मोटरची डायरेक्ट-ड्राइव्ह रचना ट्रान्समिशनमधील बॅकलॅश नाहीसा करते, परिणामी जलद प्रतिसाद मिळतो आणि अधिक अचूक स्थिती निश्चिती होते.
उत्कृष्ट प्रवेग आणि मंदन कामगिरीमुळे नॉन-कटिंग वेळेत लक्षणीय घट होते, परिणामी उत्पादन गती आणि प्रक्रिया कार्यक्षमता वाढते.
तांत्रिक तपशील
| रेषीय अक्षाचे मापदंड | ||
| 1 | X/Y/Z-अक्ष स्ट्रोक श्रेणी (मिमी) | १६००/११००/८५० |
| रोटेशन अक्षाचे पॅरामीटर्स | ||
| 1 | ए-अक्षीय प्रवास | -१४०°~+२०° |
| २ | सी-अक्ष प्रवास | ३६०° |
| खाद्य | ||
| 1 | जलद अंतर: मी/मिनिट | 60 |
| २ | कटिंग फीड रेट: मी/मिनिट | 20 |
| 3 | जलद आडवे प्रवेग:g | 1G |
| मशीन पॅरामीटर्स | ||
| 1 | एकूण उंची (मिमी) | ४५६० |
| २ | फूटप्रिंट (मिमी) | ३,७५७×३,३७१ |
| 3 | मशीनचे निव्वळ वजन: | 22 |
| वर्कटेबल पॅरामीटर्स | ||
| 1 | कामआकार: मिमी | φ८०० |
| २ | वर्कपीस उंचीची श्रेणी: मिमी | ५५० |
| 3 | कमाल झोक्याचा व्यास: मिमी | १६०० |
| 4 | टेबलची कमाल भार क्षमता: किलो | १००० |
| टूल मॅगझिन पॅरामीटर्स | ||
| 1 | टूल मॅगझिन क्षमता: साधने | 60 |
| २ | टीटी टूल बदलण्याचा वेळ:s | 5 |
| 3 | साधनाची कमाल लांबी: मिमी | ५५० |
| 4 | साधनाचे कमाल वजन: किलो | 25 |
| मूलभूत कॉन्फिगरेशन | ||
| 1 | ५-अक्षीय, ४-एकाच वेळी कंटूरिंग · टूल सेंटर पॉइंट नियंत्रण | √ |
| २ | थ्रू-स्पिंडल कूलंट | (५० किलो/सेमी) |
| 3 | ए/सी-अॅक्सिस हायड्रॉलिक ब्रेक | √ |
| 4 | स्पिंडल | १०,००० आरपीएम, एचएसके-ए१०० टेपर |
| 5 | ए/सी-अॅक्सिस ड्राइव्ह सिस्टम | अचूक रोलिंग वर्म ड्राइव्ह |
| 6 | ए/सी-अॅक्सिस ब्रेकिंग सिस्टम | हायड्रॉलिक ब्रेक सिस्टम |
| 7 | स्पिंडल कूलिंग सिस्टम | √ |
| 8 | चिप कन्व्हेयर सिस्टम | √ |
| 9 | हायड्रॉलिक पॉवर युनिट | √ |
| 10 | साधन व्यवस्थापन कार्य | √ |
| 11 | मॅन्युअल पल्स जनरेटर | √ |
| प्रणाली | ||
| 1 | सिनुमेरिक ८२८डी | √ |
प्रक्रिया उदाहरण
I. उच्च दृढता रचना
या मशीनमध्ये कमी गुरुत्वमध्य आणि एकात्मिक बॉडी डिझाइनचा अवलंब केला आहे, ज्यामुळे संरचनात्मक स्थिरता सुनिश्चित होते. मोठ्या आकाराच्या लिनियर गाईड्स आणि मल्टी-स्लायडर सपोर्ट्सच्या संयोगाने, कटिंगची दृढता आणि गतिशील स्थिरता लक्षणीयरीत्या सुधारते.
X/Y/Z अक्षांमध्ये उच्च-शिसेयुक्त बॉल स्क्रूंचा वापर केला जातो, ज्यामुळे उच्च-गती स्थितीनिर्धारण आणि सातत्यपूर्ण अचूकता साध्य होते.
II. उच्च-गती आणि उच्च-कार्यक्षमतेची गती कामगिरी
XYZ अक्षाचा जलद फिरण्याचा वेग 60 मीटर/मिनिट पर्यंत पोहोचतो आणि टूल बदलण्यासाठी फक्त 5 सेकंद लागतात.
सर्वो-चालित टूल मॅगझिन प्रणाली मशिनिंग दरम्यान पुढील टूलची पूर्व-निवड करू शकते, ज्यामुळे प्रतीक्षा न करता थेट वापर शक्य होतो आणि नॉन-कटिंग वेळ कमी होतो.
स्पिंडल टूल बदलताना, चौथा आणि पाचवा अक्ष एकाच वेळी पूर्व-स्थित केले जातात, ज्यामुळे टूल बदलल्यानंतर लगेच मशीनिंग सुरू ठेवता येते, परिणामी जलद पोझिशनिंग आणि कमी वेळेत मशीनिंग पूर्ण होते.
हाय-स्पीड फीड आणि इंटेलिजेंट टूल चेंजिंग एकत्रितपणे काम करून मशीनच्या एकूण सायकल कार्यक्षमतेत लक्षणीय सुधारणा करतात.
III. दुहेरी-आधार स्पिंडल प्रणाली
या मशीन टूलमध्ये HSK-A100 ड्युअल-कॉन्टॅक्ट स्पिंडल रचना असून, त्याचा कमाल वेग 10,000 rpm आणि कमाल टॉर्क 320 N·m आहे.
एकात्मिक स्पिंडल संरचना औष्णिक विकृती आणि कंपनांना प्रभावीपणे रोखते, ज्यामुळे उच्च वेगातही स्थिर अचूकता आणि उत्कृष्ट पृष्ठभाग परिष्करण सुनिश्चित होते.
दुहेरी-संपर्क रचनेमुळे जड कटिंगच्या वेळी उत्कृष्ट दृढता मिळते, ज्यामुळे मशीनिंगचा वेळ कमी होतो आणि स्पिंडल व टूलचे आयुष्य वाढते.
स्पिंडलच्या बाहेरील रिंगवर असलेली अंगभूत फिरती थर्मोस्टॅटिक नियंत्रण प्रणाली सतत उष्णता बाहेर टाकते, ज्यामुळे थर्मल ड्रिफ्ट टाळला जातो आणि उच्च अचूकता टिकवून ठेवली जाते.
IV. इंटेलिजेंट कूलिंग सिस्टम
स्पिंडलच्या मध्यवर्ती थ्रू-होलमधून टूलच्या कटिंग एजवर उच्च दाबाचे कूलंट अचूकपणे फवारले जाते, ज्यामुळे कार्यक्षम शीतलीकरण आणि चिप्सचे जलद निष्कासन साध्य होते.
या प्रणालीमध्ये दाब-संवेदन समायोजनाची सोय आहे, जी टूल आणि मार्गातील बदलांनुसार दाब (प्रोग्राम करण्यायोग्य श्रेणी ३०–७० kg/cm²) आपोआप समायोजित करून, कटिंग पॉईंटचा दाब स्थिर ठेवते.
स्पिंडलच्या थर्मोस्टॅटिक सर्क्युलेशन सिस्टीममुळे, दीर्घकाळ उच्च वेगाने चालत असतानाही संपूर्ण मशीन अचूक आणि स्थिर राहते, ज्यामुळे टूल्स आणि स्पिंडल या दोन्हींचे आयुष्य लक्षणीयरीत्या वाढते.
व्ही. लार्ज-स्ट्रोक फाईव्ह-ॲक्सिसएकाच वेळीरचना
कमी उंचीच्या टेबल आणि दुहेरी फिरणाऱ्या हेडच्या डिझाइनमुळे, यात पुरेशी मशीनिंग जागा मिळते: वर्कपीस फिरण्याचा कमाल व्यास १६०० मिमी, मशीनिंग उंची ५५० मिमी, झुकण्याची श्रेणी -१४०° ते +२०°, आणि टेबलची कमाल भार क्षमता १००० किलो.
ए-अक्षामध्ये ड्युअल-मोटर, ड्युअल-ब्रेक प्रणालीचा वापर केला जातो, ज्यामुळे शक्तिशाली ब्रेकिंग टॉर्क, अचूक पोझिशनिंग मिळते आणि जड कटिंगमुळे निर्माण होणाऱ्या काउंटर-टॉर्कचा प्रभावीपणे प्रतिकार केला जातो.
सी-अक्ष उच्च-सुस्पष्टता रोलर वर्म गिअर ड्राइव्ह संरचनेने सुसज्ज आहे, ज्यामुळे शून्य बॅकलॅश आणि उच्च भार क्षमता प्राप्त होते, आणि पंच-अक्षीय सिंक्रोनस मशीनिंगची अचूकता सर्वसमावेशकपणे सुनिश्चित केली जाते.
VI. स्वयंचलन आणि विश्वसनीयता
वर्कटेबलमध्ये न्यूमॅटिक-हायड्रॉलिक चॅनेलसह १२-चॅनेल रोटरी जॉइंट समाविष्ट आहे, ज्यामुळे स्वयंचलित क्लॅम्पिंग, स्वयंचलित दरवाजा नियंत्रण, स्वयंचलित टूल तुटणे ओळखणे, स्वयंचलित स्प्रे कूलिंग आणि चिप्स काढणे यांसारखी स्वयंचलित कार्ये शक्य होतात.
मशीनिंग दरम्यान फिक्स्चरमध्ये स्थिर हायड्रॉलिक दाब सुनिश्चित करण्यासाठी स्पिंडलमध्ये 8/12-चॅनल रोटरी जॉइंट सिस्टीम दिलेली आहे.
या मशीन टूलमध्ये हवाबंदपणा चाचणी आणि सानुकूलनासाठी राखीव इंटरफेस देखील आहेत, ज्यामुळे भविष्यातील बुद्धिमान उत्पादन आणि मानवरहित सुधारणा सुलभ होतात.
स्वयंचलित संरचनेची ही मालिका मशीन टूलला २४ तास अविरतपणे कार्यरत ठेवण्यास सक्षम करते, ज्यामुळे स्थिर आणि कार्यक्षम उत्पादन सुनिश्चित होते.
सातवा. उच्च-गती प्रसारण प्रणाली
संपूर्ण अक्षामध्ये मोठ्या व्यासाचे बॉल स्क्रू आणि रोलर लिनियर गाईड्स यांच्या संयोजनाचा वापर केला जातो, ज्यामुळे उच्च-गतीची हालचाल आणि उत्कृष्ट दृढता प्राप्त होते.
सर्वो मोटरची डायरेक्ट-ड्राइव्ह रचना ट्रान्समिशनमधील बॅकलॅश नाहीसा करते, परिणामी जलद प्रतिसाद मिळतो आणि अधिक अचूक स्थिती निश्चिती होते.
उत्कृष्ट प्रवेग आणि मंदन कामगिरीमुळे नॉन-कटिंग वेळेत लक्षणीय घट होते, परिणामी उत्पादन गती आणि प्रक्रिया कार्यक्षमता वाढते.
| रेषीय अक्षाचे मापदंड | ||
| 1 | X/Y/Z-अक्ष स्ट्रोक श्रेणी (मिमी) | १६००/११००/८५० |
| रोटेशन अक्षाचे पॅरामीटर्स | ||
| 1 | ए-अक्षीय प्रवास | -१४०°~+२०° |
| २ | सी-अक्ष प्रवास | ३६०° |
| खाद्य | ||
| 1 | जलद अंतर: मी/मिनिट | 60 |
| २ | कटिंग फीड रेट: मी/मिनिट | 20 |
| 3 | जलद आडवे प्रवेग:g | 1G |
| मशीन पॅरामीटर्स | ||
| 1 | एकूण उंची (मिमी) | ४५६० |
| २ | फूटप्रिंट (मिमी) | ३,७५७×३,३७१ |
| 3 | मशीनचे निव्वळ वजन: | 22 |
| वर्कटेबल पॅरामीटर्स | ||
| 1 | वर्कटेबलचा आकार: मिमी | φ८०० |
| २ | वर्कपीस उंचीची श्रेणी: मिमी | ५५० |
| 3 | कमाल झोक्याचा व्यास: मिमी | १६०० |
| 4 | टेबलची कमाल भार क्षमता: किलो | १००० |
| टूल मॅगझिन पॅरामीटर्स | ||
| 1 | टूल मॅगझिन क्षमता: साधने | 60 |
| २ | टीटी टूल बदलण्याचा वेळ:s | 5 |
| 3 | साधनाची कमाल लांबी: मिमी | ५५० |
| 4 | साधनाचे कमाल वजन: किलो | 25 |
| मूलभूत कॉन्फिगरेशन | ||
| 1 | ५-अक्षीय, ४-एकाच वेळी कंटूरिंग · टूल सेंटर पॉइंट नियंत्रण | √ |
| २ | थ्रू-स्पिंडल कूलंट | (५० किलो/सेमी) |
| 3 | ए/सी-अॅक्सिस हायड्रॉलिक ब्रेक | √ |
| 4 | स्पिंडल | १०,००० आरपीएम, एचएसके-ए१०० टेपर |
| 5 | ए/सी-अॅक्सिस ड्राइव्ह सिस्टम | अचूक रोलिंग वर्म ड्राइव्ह |
| 6 | ए/सी-अॅक्सिस ब्रेकिंग सिस्टम | हायड्रॉलिक ब्रेक सिस्टम |
| 7 | स्पिंडल कूलिंग सिस्टम | √ |
| 8 | चिप कन्व्हेयर सिस्टम | √ |
| 9 | हायड्रॉलिक पॉवर युनिट | √ |
| 10 | साधन व्यवस्थापन कार्य | √ |
| 11 | मॅन्युअल पल्स जनरेटर | √ |
| प्रणाली | ||
| 1 | सिनुमेरिक ८२८डी | √ |
उत्पादन श्रेणी
-

व्हीसी सिरीज उच्च दृढता सीएनसी मशीनिंग सेंटर...
-

एचपी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

एचटी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

व्हीएस सिरीज फोर-ट्रॅक हेवी ड्यूटी सीएनसी मशीनिंग सी...
-

उच्च दृढतेसह व्ही सिरीज सीएनसी मशीनिंग सेंटर
-

एक्स सिरीज डबल कॉलम सीएनसी मशीनिंग सेंटर
-

क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००
-

सीएनसी व्हर्टिकल टर्निंग आणि मिलिंग कंपोझिट सेंटर...
-

हाय स्पीड सीएनसी मशीनिंग सेंटर जीएम सिरीज
-

हाय स्पीड सीएनसी मिलिंग जीटी सिरीज
-

ड्युअल-स्पिंडल सीएनसी लेथ एसके३२
-

चाकांसाठी सीएनसी व्हर्टिकल मशीनिंग सेंटर RFTV510...