


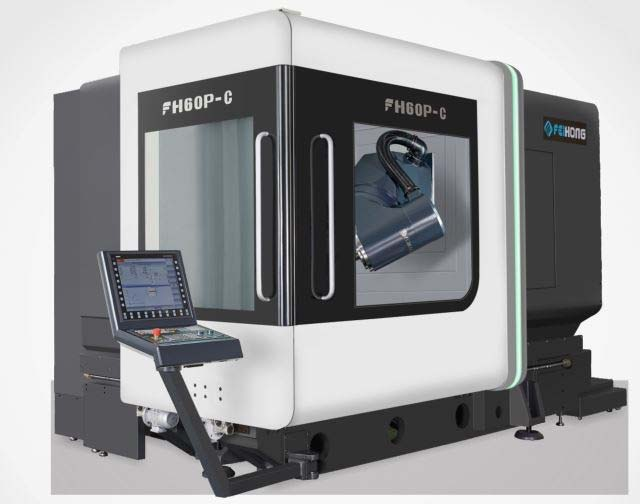
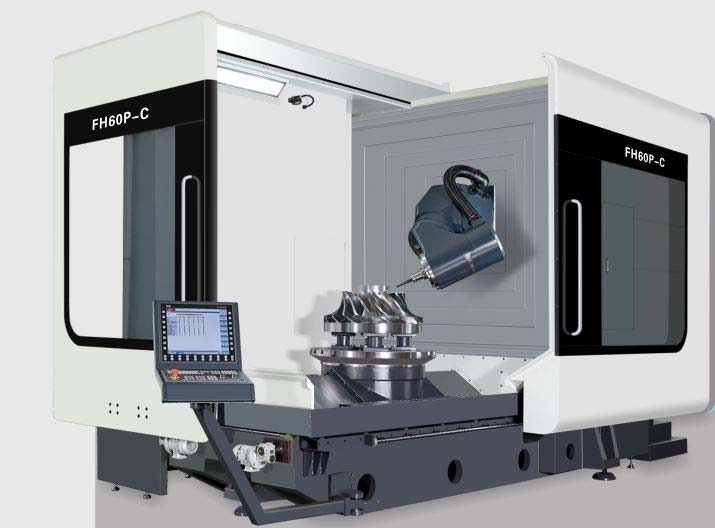
5-अक्षीय एकाचवेळी मिलिंग टर्निंग 60P-C
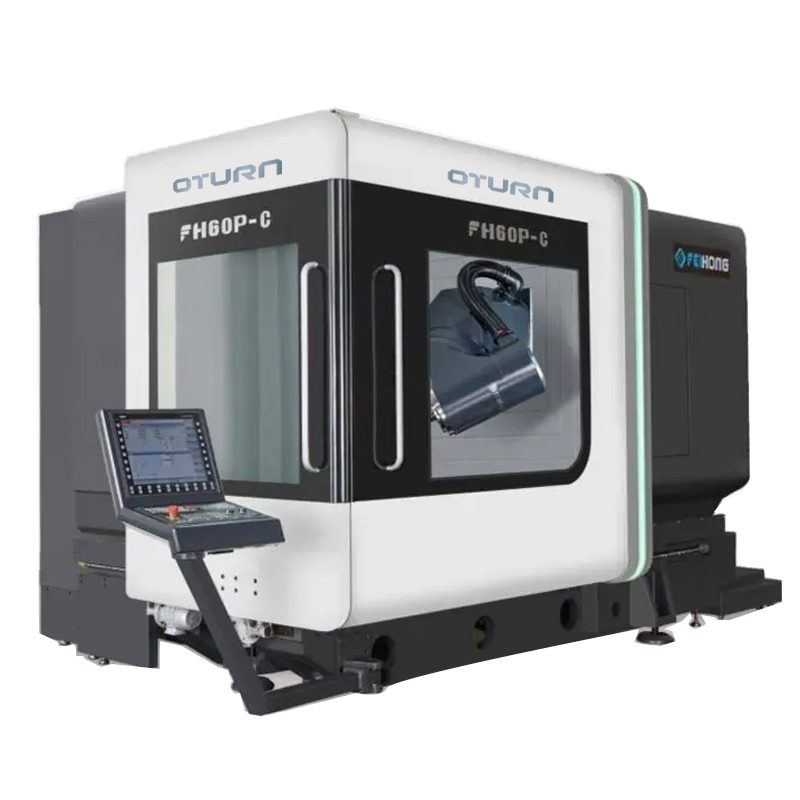
पुरवठ्याची व्याप्ती
मानक ॲक्सेसरीज कार्य सारणी (विद्युत नियंत्रण भागासाठी कृपया कंट्रोलर कार्याचा संदर्भ घ्या)
१. सीमेन्स ८४० डीएसएल कंट्रोलर
२. ब्रँडचे स्वतःचे पाच-अक्षीय बहु-कार्यक्षम स्विंग हेड
३. इलेक्ट्रिक स्पिंडल DGZX-24012/34B2-KFHWVJS
४. एचएसके-ए६३ ४० टूल मॅगझिन स्वयंचलित टूल बदलण्याची प्रणाली
५. एक्स/वाय/झेड पोकळ कूलिंग बॉल स्क्रू ड्राइव्ह
६. रोलर लिनियर स्लाईड्स (X/Y/Z अक्षांसाठी प्रत्येकी २)—बॉश रेक्सरोथ
७. एक्स/वाय/झेड तीन-अक्षीय पूर्णपणे क्लोज्ड-लूप ऑप्टिकल रूलर
८. इलेक्ट्रिकल बॉक्स तापमान नियंत्रण उपकरण
९. स्पिंडल कूलर
१०. सर्पिल चिप रोलिंग उपकरण आणि मागील लोखंडी चिप कन्व्हेयर लोखंडी चिप कार
११. स्पिंडलच्या मध्यभागातून पाण्याचा गोलाकार फवारा.
१२. स्पिंडलच्या मध्यभागी हवा फुंका आणि रिंगमध्ये हवा फुंका.
१३. पंचअक्षीय शीर्षावरील चंद्रकोर पाणी फुंकते आणि चंद्रकोर हवा फुंकते.
१४. समोरच्या आणि बाजूच्या उघडझाप होणाऱ्या दरवाजांसाठी एका प्रकारचा सुरक्षा इंटरलॉक.
१५. स्पिंडल सर्क्युलेशन कूलिंग डिव्हाइस.
१६. जलरोधक कार्यरत फ्लोरोसेंट दिवा
१७. हायड्रॉलिक स्टेशन उपकरण
१८. रेनिशॉ ओएमपी६० इन्फ्रारेड प्रोब युनिट
19. रेनिशॉ लेसर टूल सेटर
२०. केंद्रीय स्वयंचलित फीडिंग स्नेहन उपकरण
२१. ऑपरेशन बाजूची साफसफाई वॉटर गन आणि एअर इंटरफेस
२२. कटिंग फ्लुइड कूलिंग सिस्टम
२३. पूर्णपणे बंद असलेले संरक्षक पत्र्याचे आवरण
२४. ऑपरेशन बॉक्स
२५. इलेक्ट्रिकल बॉक्समध्ये एअर कंडिशनर बसवलेला आहे.
२६. सिमेन्स इलेक्ट्रॉनिक हँडव्हील
२७. पायाने चालवण्याजोगा स्पिंडल टूल रिलीझ स्विच
२८. पायाच्या पातळीचे पॅड आणि पायाचे बोल्ट
२९. समायोजन साधने आणि साधनपेट्या
३०. तांत्रिक पुस्तिका
पॅरामीटर
| मॉडेल | युनिट | एफएच६०पी-सी |
| प्रवास | ||
| एक्स अक्षावरील प्रवास | mm | ६०० |
| वाय अक्षाचा प्रवास | mm | ८०० |
| झेड अक्षाचा प्रवास | mm | ६०० |
| स्पिंडल नोजपासून वर्क टेबलच्या पृष्ठभागापर्यंतचे अंतर | mm | १५०-७५० |
| क्षैतिज मिलिंग हेड | mm | ३०-६३० |
| खाद्य/जलद गती | मीटर/मिनिट | 40 |
| फीड फोर्स | KN | 10 |
| रोटरी टेबल (सी अक्ष) | ||
| कामाच्या टेबलाचा आकार | mm | Ø६३० |
| कमाल टेबल लोड (मिल) | kg | २००० |
| टेबलवरील कमाल भार (फिरवताना) | kg | १००० |
| रोट्रे टेबल | आरपीएम | 60 |
| मिलिंग/टर्निंग वर्किंग टेबल (कंपाउंड मिलिंग आणि टर्निंग) | आरपीएम | ६०० |
| किमान विभाजन कोन | ° | ०.००१ |
| मॉडेल | युनिट | एफएच८०पी-सी |
| रेटेड टॉर्क | Nm | ८०७ |
| कमाल टॉर्क | Nm | १४३० |
| सीएनसी स्विंग मिलिंग हेड (बी अक्ष) | ||
| झोक्याची श्रेणी (०=उभा/१८०=समतल) | ° | -१५~१८० |
| जलद हालचाल आणि खाद्य देण्याचा वेग | आरपीएम | 80 |
| किमान विभाजन कोन | ° | ०.००१ |
| रेटेड टॉर्क | Nm | ७४३ |
| कमाल टॉर्क | Nm | १३२० |
| स्पिंडल (मिलिंग आणि टर्निंग) | ||
| स्पिंडलचा वेग | आरपीएम | १२००० |
| स्पिंडल पॉवर | Kw | ३४/४२ |
| स्पिंडल टॉर्क | Nm | १३२/१८५ |
| स्पिंडल टेपर |
| एचएसकेए६३ |
| स्पिंडल केंद्रापासून अंतर बीम गाइडवे पृष्ठभाग | mm | १०६४.५ |
| मॉडेल | युनिट | एफएच६०पी-सी |
| टूल मॅगझिन | ||
| साधन इंटरफेस |
| एचएसकेए६३ |
| टूल मॅगझिनची क्षमता | पीसीएस | 40 |
| साधनाचा कमाल व्यास/लांबी/वजन |
| Ø८५/३००/८ |
| साधन बदलणे (साधनाकडे) | S | १.८ |
| मोजमाप उपकरण | ||
| इन्फ्रारेड प्रोब | रेनिशॉ ओएमपी६० | |
| कार्य प्रक्रिया क्षेत्रात साधन ओळखण्याचे उपकरण |
| रेनिशॉ एनसी४एफ२३० |
| प्रक्रिया क्षमता |
|
|
| कमाल ड्रिलिंग व्यास (मध्यम स्टील) |
| Ø४० |
| कमाल टॅपिंग व्यास (मध्यम स्टील) |
| एम२४ |
| कमाल मिलिंग व्यास (मध्यम स्टील) |
| २५० |
| स्थानाची अचूकता (ISO230-2 आणि VDI3441) | ||
| X/Y/Z स्थिती अचूकता | mm | ०.००५ |
| X/Y/Z पुनरावृत्ती स्थिती अचूकता | mm | ०.००४ |
| बी/सी स्थिती अचूकता |
| 8" |
| B/C पुनरावृत्ती स्थिती अचूकता |
| 4" |
| मॉडेल | युनिट | एफएच८०पी-सी |
| सीएनसी नियंत्रक |
|
|
| नियंत्रण प्रणाली |
| सीमेन्स ८४०डी |
| इतर |
|
|
| मशीनची उंची (सर्वसाधारण मशीन) | mm | २९८५ |
| मुख्य मशीनने व्यापलेली जागा (लांबी*रुंदी) | mm | ४३००x२६०० |
| अवजारांच्या कोठारासाठी व्यापलेली जागा (लांबी*रुंदी) | mm | २१००x१२५० |
| चिप कन्व्हेअरसाठी व्यापलेली जागा (लांबी*रुंदी) | mm | ३०७०x१०६५ |
| पाण्याच्या टाकीसाठी व्यापलेली जागा (लांबी*रुंदी) | mm | १७८५x१३५५ |
| मशीन पूर्ण करण्यासाठी लागणारे एकूण व्यापलेले क्षेत्र (लांबी*रुंदी) | mm | ५२००x३५५० |
| मशीनचे वजन | Kg | १५००० |
मशीन सीएनसीनियंत्रक
| नियंत्रण प्रणाली | सिमेन्स 840DSL (मोटर आणि ड्राइव्ह) | ||
| नियंत्रण अक्षांची संख्या | ५-अक्षीय एकाच वेळी मिलिंग आणि टर्निंग (एनसी अक्ष + स्पिंडल, बीसी अक्ष) | ||
| ५ अक्षांचे एकाच वेळी नियंत्रण टर्निंगसह एकाच वेळी मिलिंग | स्थितीकरण अक्ष | मानक एक्स, वाय, झेड, बी, सी | |
| अंतर्वेशन | सरळ रेषा | X, Y, Z, B, C अक्ष (X, Y, Z, B, C यांची भरपाई केली जाऊ शकते) | |
| आर्क | X, Y, Z, B, C अक्ष (X, Y, Z, B, C यांची भरपाई केली जाऊ शकते) | ||
| किमान सूचना एकक | ०.००१ मायक्रॉन | ||
| किमान नियंत्रण युनिट | ०.१ एनएम | ||
| दाखवा | १९एलसीडी | ||
| मोटर | अॅब्सोल्युट एन्कोडरसह ट्रिपल ओव्हरलोड क्षमता (एन्कोडरची स्थिती कधीही गमावली जात नाही) | ||
| बाह्य संप्रेषण कार्य | इथरनेट आणि RS232C इंटरफेस | ||
| ऑपरेशन मोड | एमडीआय, ऑटो, मॅन्युअल, हँडव्हील, ओरिजिन (अॅब्सोल्युट), रिपोस | ||
| प्रोग्रामनुसार | ऑनलाइन आयएसओ भाषा संपादक | ||
| कमाल पीएलसी प्रोग्रामिंग साठवण क्षमता | २०४८ केबी | ||
| इंटरपोलेशन फंक्शन | सरळ रेषा, केंद्रबिंदूंमधून जाणारी वर्तुळे, सर्पिल आकृत्या, गुळगुळीत पृष्ठभाग, उच्च गतीची सेटिंग्ज, इत्यादी. | ||
| टूल ऑफसेटची संख्या | ५१२ गट | ||
| हँडव्हील मॅग्निफिकेशन | ०.१/०.०१/०.००१ मिमी | ||
| किमान सेटिंग आणि हलणारे युनिट्स | १ मायक्रॉन/एक्स,वाय,झेड | ||
| डेटा जतन करणे | वीजपुरवठा बंद झाल्यावर मेमरीमधील डेटा कधीही नष्ट होणार नाही. | ||
| खाद्य दर | ०%-१५०% | ||
| फास्ट फॉरवर्ड मॅग्निफिकेशन | ०%-१००% | ||
| इनपुट आणि आउटपुट इंटरफेस | इथरनेट आणि आरएस२३२सी इंटरफेस, सीएफ कार्ड, यूएसबी स्टोरेज बॅकअप | ||
| भाषा प्रदर्शित करा | चीनी आणि इंग्रजी | ||
मानक कॉन्फिगरेशन प्रमाण
| No | ॲक्सेसरीचे नाव | युनिट | प्रमाण |
| 1 | फूट कंट्रोल स्विच | सेट | 1 |
| २ | हायड्रॉलिक क्लॅम्पिंग यंत्रणा | सेट | 1 |
| 3 | केंद्रीकृत स्नेहन उपकरण | सेट | 1 |
| 4 | थंड करण्याची प्रणाली | सेट | 1 |
| 5 | कार्यरत दिवा | सेट | 1 |
| 6 | तीन-रंगी प्रकाश | सेट | 1 |
| 7 | आडवा पूल | पीसी | 1 |
| 8 | मशीन टूल फिक्सिंग | सेट | 1 |
| 9 | मानक साधन पॅकेज | सेट | 1 |
| 10 | सुरक्षा दरवाजा लॉक | सेट | 1 |
| 11 | फाउंडेशन किट | सेट | 1 |
| 12 | समायोजन साधन स्थापित करा | सेट | 1 |
| 13 | रिजिड टॅपिंग आणि स्पिंडल मल्टी-पॉइंट पोझिशनिंग | सेट | 1 |
| 14 | स्क्रू कन्व्हेयर आणि स्वयंचलित चिप काढण्याचे मशीन | सेट | 1 |
| 15 | मानक हायड्रॉलिक प्रणाली | सेट | 1 |
भागांची संरचना आउटसोर्स करणे
| मुख्य ॲक्सेसरीजचे नाव | मूळ | ब्रँड | टिप्पणी |
| सीएनसी प्रणाली | जर्मनी | सीमेन्स | सिमेन्स ८४०डीएसएल |
| स्पिंडल मोटर | चीन | हाओ झी |
|
| एक्स, वाय, झेड अक्षावरील सर्वो मोटर | जर्मनी | सीमेन्स |
|
| स्पिंडल | संयुक्त उपक्रम | ब्रँड स्वतःचा | जर्मन FAG बेअरिंगचा वापर करा |
| स्पिंडल बेअरिंग | जर्मनी | एफएजी |
|
| स्क्रू बेअरिंग | जर्मनी | एफएजी |
|
| रेखीय मार्गदर्शक | जर्मनी | रेक्सरोथ | उच्च-स्तरीय अचूकता |
| बॉल स्क्रू रॉड | तैवान | हायविन | C3 ग्राइंडिंग ग्रेड |
| हायड्रॉलिक घटक | चीन | ब्रँड स्वतःचा |
|
| स्वयंचलित स्नेहन प्रणाली | चीन | प्रोटॉन |
|
| थंड करण्याची प्रणाली | चीन | ब्रँड स्वतःचा |
|
| प्रकाश प्रणाली | चीन | ओवेन |
|
| चेतावणी दिवा | चीन | ओवेन |
|
| विद्युत | फ्रान्स जर्मनी | श्नाइडर/सिमेन्स |
|
| ऊर्जा साखळी संरक्षण | चीन | जुनहोंग |
|
| नियंत्रण वायर केबल | जर्मनी | लेपर्नानी |
|
मुख्य मशीनची वैशिष्ट्ये | इष्टतम दृढ संरचनात्मक रचना
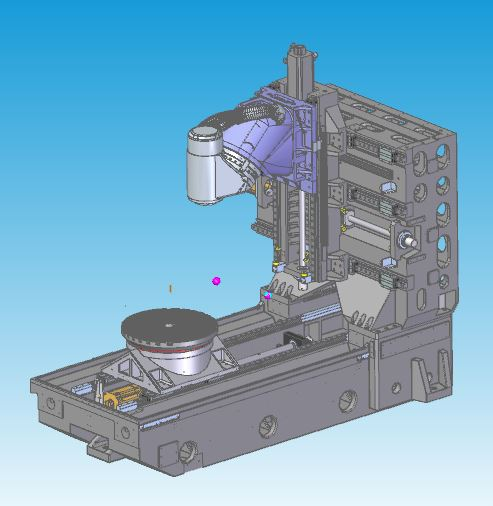
डिझाइन वैशिष्ट्ये | सर्वोत्तम मेकॅनिकल वायर कास्टिंग विश्लेषण डिझाइन
मीहन्ना ग्रेडच्या उच्च-दर्जाच्या कास्ट आयर्नचा वापर करून केलेली, पूर्ण बॉक्स प्रकारची थर्मोसिमेट्रिक कास्टिंग रचना.
अंतर्गत ताण नाहीसा करण्यासाठी शारीरिक क्षमता सुधारणे आणि नैसर्गिक वृद्धत्व उपचार
संरचनात्मक नैसर्गिक वारंवारतेचे कंपन पदार्थावरील प्रक्रिया ताण नाहीसा करते.
पूर्ण भिंतीसह मोठ्या क्षेत्राचे उच्च-ताठरता स्तंभ डिझाइन, ज्यामुळे ताठरता आणि स्थिर व गतिशील अचूकता प्रभावीपणे सुधारते.
तीन-अक्षीय पोकळ कूलिंग स्क्रू ड्राइव्ह
सीएनसी स्विंग मिलिंग हेड (बी अक्ष)
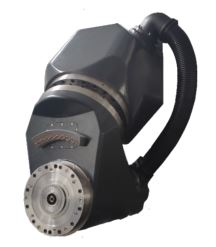
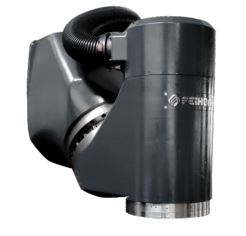
डिझाइन वैशिष्ट्ये
बिल्ट-इन डीडी मोटर, झिरो ट्रान्समिशन चेन, नो बॅकलॅश डिझाइन
उच्च प्रवेग वैशिष्ट्ये
स्पिंडलच्या टूल नोज पॉईंट आणि स्ट्रक्चरल सपोर्ट पॉईंटमधील सर्वात कमी अंतरामुळे कटिंगची कमाल दृढता प्राप्त होते.
मोठ्या YRT बेअरिंगमुळे दृढता वाढते
सर्वोत्तम अचूकता सुनिश्चित करण्यासाठी हेडनहेन उच्च-सुस्पष्टता रोटरी एन्कोडर मापन प्रणाली आणि पूर्णपणे क्लोज्ड-लूप नियंत्रणाने सुसज्ज.
उष्णता हस्तांतरण कमी करण्यासाठी स्पिंडल आणि बी-अक्ष शीतकरण प्रणालीची रचना.
रोटरी टेबल (सी अक्ष)
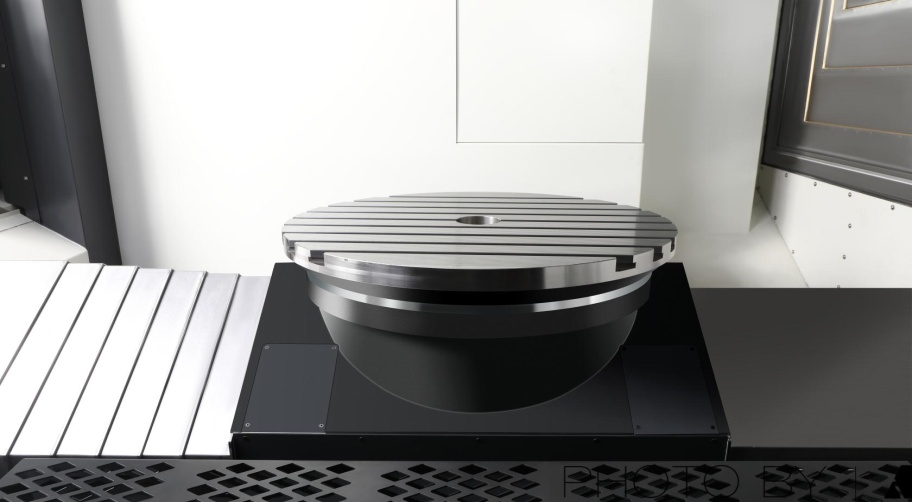
डिझाइन वैशिष्ट्ये
बिल्ट-इन डीडी मोटर, झिरो ट्रान्समिशन चेन, नो बॅकलॅश डिझाइन
उच्च प्रवेग आणि मंदन प्रतिसाद वैशिष्ट्ये
मोठ्या YRT बेअरिंगमुळे दृढता वाढते
टेबल पोझिशनिंग आणि क्लॅम्पिंग उपकरणासह उच्च रेटेड ड्रायव्हिंग टॉर्क, पोझिशनिंग आणि प्रोसेसिंग.
मिलिंग आणि मिलिंग-टर्निंग या दोन प्रक्रियात्मक गरजा पूर्ण करा, वर्कपीस हाताळणी कमी करा आणि उत्पादनाची अचूकता सुधारा.
सर्वोत्तम अचूकता सुनिश्चित करण्यासाठी हेडनहेन उच्च-सुस्पष्टता रोटरी एन्कोडर मापन प्रणाली आणि पूर्णपणे क्लोज्ड-लूप नियंत्रणाने सुसज्ज.
उष्णता हस्तांतरण कमी करण्यासाठी शीतकरण प्रणालीची रचना
उचलण्याजोगा टूल सेटर
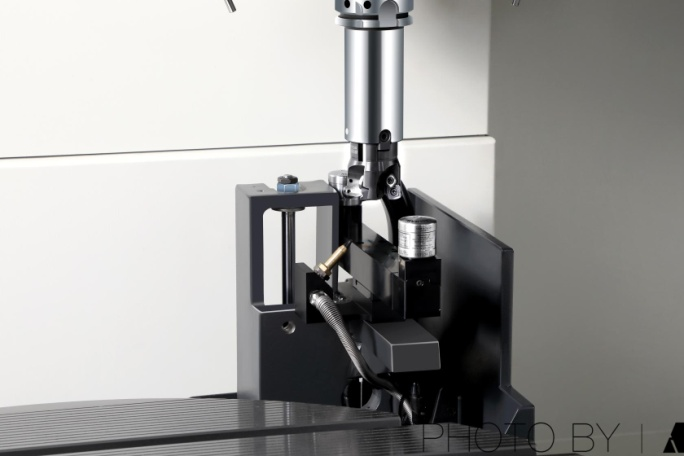
डिझाइन वैशिष्ट्ये
अधिक अचूकतेसाठी रॅनशिशॉ NC4F230 नॉन-कॉन्टॅक्ट लेझर टूल सेटरने सुसज्ज.
मशीनवर स्वयंचलित टूल सेटिंग, टूल कॉम्पेन्सेशनचे स्वयंचलित अद्ययावतीकरण
प्रक्रिया पृष्ठभागाची जागा वाचवण्यासाठी टूल सेटिंग डिव्हाइस वर-खाली करता येते.
पूर्णपणे सीलबंद शीट मेटल डिझाइन प्रक्रियेदरम्यान टूल सेटरला पाणी आणि लोखंडाच्या कणांपासून संरक्षण देते.
इन्फ्रारेड प्रोब
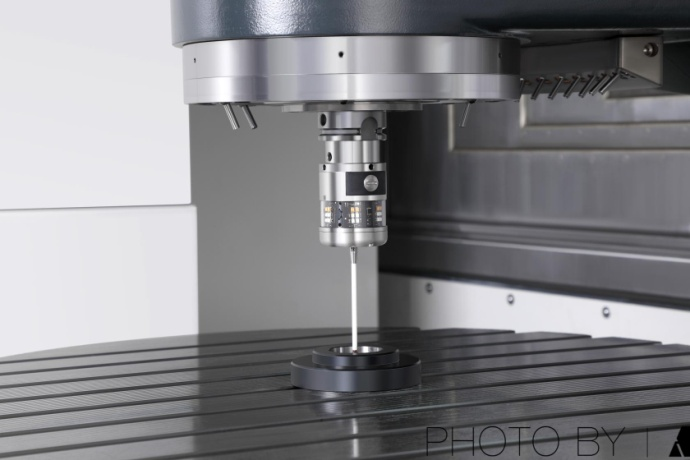
डिझाइन वैशिष्ट्ये
रणशिशॉ ओएमपी६० ऑप्टिकल टच प्रोबने सुसज्ज
मशीनवरच वर्कपीसचे संरेखन आणि आकार तपासणी केल्याने, हाताने केलेल्या तपासणीतील चुका कमी होतात, उत्पादनाची अचूकता आणि प्रक्रियेची कार्यक्षमता सुधारते.
मशीनवरील सहाय्याच्या वेळेत ९०% बचत
सुरक्षा संरक्षण पत्र्याचे
उत्पादन श्रेणी
-

व्हीसी सिरीज उच्च दृढता सीएनसी मशीनिंग सेंटर...
-

एचपी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

एचटी सिरीज हॉरिझॉन्टल मूव्हिंग कॉलम लिनियर गाइड...
-

व्हीएस सिरीज फोर-ट्रॅक हेवी ड्यूटी सीएनसी मशीनिंग सी...
-

उच्च दृढतेसह व्ही सिरीज सीएनसी मशीनिंग सेंटर
-

एक्स सिरीज डबल कॉलम सीएनसी मशीनिंग सेंटर
-

क्षैतिज ५-अक्षीय सीएनसी मशीनिंग सेंटर टीकेजी१६००
-

सीएनसी व्हर्टिकल टर्निंग आणि मिलिंग कंपोझिट सेंटर...
-

हाय स्पीड सीएनसी मशीनिंग सेंटर जीएम सिरीज
-

हाय स्पीड सीएनसी मिलिंग जीटी सिरीज
-

ड्युअल-स्पिंडल सीएनसी लेथ एसके३२
-

चाकांसाठी सीएनसी व्हर्टिकल मशीनिंग सेंटर RFTV510...