


प्रस्तावना
मोठ्या आकाराच्या प्लेट्स, मोल्ड्स, फ्रेम्स आणि स्ट्रक्चरल घटकांवर मशीनिंग करणाऱ्या वर्कशॉप्ससाठी, स्पिंडल पॉवरइतकेच मशीनचे आर्किटेक्चरही महत्त्वाचे असते. गँट्री सीएनसी मशीन्स लांब, जड आणि आधार देण्यास अवघड असलेल्या वर्कपीस हाताळण्यासाठी डिझाइन केलेली आहेत. यामध्ये एका ओव्हरहेड ब्रिजचा वापर केला जातो, जो पारंपरिक सी-फ्रेम सेटअपच्या तुलनेत अधिक मोठे वर्किंग एनव्हलप आणि उत्तम दृढता प्रदान करतो. यामुळे, जेव्हा पार्टचा आकार आणि वजन अचूकता, स्थिरता आणि वर्कफ्लो कार्यक्षमतेला आव्हान देऊ लागतात, तेव्हा ही मशीन्स विशेषतः प्रभावी ठरतात. पुढील चर्चेत हे स्पष्ट केले आहे की गँट्री रचना मोठ्या प्रमाणावरील मशीनिंगला कशी मदत करते, ती मानक व्हर्टिकल मशीन्सपेक्षा कुठे सरस ठरते आणि कोणत्या उत्पादन परिस्थितींमध्ये ती अधिक व्यावहारिक पर्याय ठरते.
गँट्री सीएनसी मशीन्स केव्हा योग्य निवड ठरतात
मूलभूत वास्तुरचनासीएनसी मशीनिंगउत्पादक काय उत्पादन करू शकतो याच्या भौतिक मर्यादा निश्चित करते. पारंपारिक व्हर्टिकल मशीनिंग सेंटर्स (VMCs) सामान्यतः सी-फ्रेम डिझाइनचा वापर करतात, जे स्वाभाविकपणे वर्कपीसचा आकार आणि वजन मर्यादित करते. गँट्री सीएनसी मशीन्स वर्क टेबलवर पसरलेल्या ओव्हरहेड ब्रिज संरचनेचा वापर करून या मर्यादा दूर करतात. हे डिझाइन मशीनिंग एनव्हलपला सी-फ्रेमच्या मर्यादित थ्रोट डेप्थपासून वेगळे करते.
उत्पादकसाधारणपणे २,००० मिमी पेक्षा जास्त लांबीचे किंवा ५,००० किलो पेक्षा जास्त वजनाचे वर्कपीस हाताळताना गँट्री सिस्टीमचा वापर केला जातो. दोन कॉलमवर पसरलेल्या एका मजबूत क्रॉसबीमवर स्पिंडलला आधार देऊन, गँट्री मशीन्स कटिंग फोर्स सममितीयपणे वितरित करतात. ही संरचनात्मक रचना वाकणे आणि कंपन टाळते, जे अन्यथा मोठ्या भागांच्या आकारमानाच्या अचूकतेवर परिणाम करू शकले असते.
उत्पादन आकार, भागाचे वजन आणि कार्यप्रवाहाच्या गरजा
गँट्री मशीन वापरण्याचा निर्णय अनेकदा भागाचे वस्तुमान आणि गतिशील स्थिती यांच्यातील परस्परसंबंधावर अवलंबून असतो. स्थिर-टेबल गँट्री डिझाइनमध्ये, वर्कपीस स्थिर राहतो, तर ब्रिज एक्स-अक्षावर सरकतो. ही रचना मशीनला अत्यंत जास्त टेबल लोड—जो अनेकदा प्रति चौरस मीटर १०,००० किलोपेक्षा जास्त असतो—देखील पेलण्यास सक्षम करते, आणि यासाठी सर्वो मोटर्सना भागाच्या प्रचंड वजनाला गती देण्याची किंवा मंद करण्याची आवश्यकता नसते. परिणामी, मशीन हलके कंपोझिट पॅनल कापत असो किंवा भरीव स्टील मोल्ड बेस, त्याचा गतिशील प्रतिसाद सुसंगत राहतो.
कार्यप्रवाहाच्या आवश्यकतांमुळे मोठ्या आकाराच्या गँट्री सिस्टीमचा अवलंब करणे आवश्यक ठरते. पेंडुलम मशीनिंगचा वापर करणाऱ्या सुविधांमध्ये, विस्तृत वर्क टेबलला वेगवेगळ्या झोनमध्ये विभागले जाऊ शकते. एका झोनमध्ये स्पिंडल वर्कपीसवर काम करत असताना, ऑपरेटर लगतच्या झोनमध्ये एखादा पार्ट सुरक्षितपणे लोड, अनलोड किंवा तपासू शकतात. या अखंड कार्यामुळे स्पिंडलचा डाउनटाइम लक्षणीयरीत्या कमी होतो आणि उपकरणांची एकूण कार्यक्षमता (OEE) सुधारते.
मोठ्या आकाराच्या गँट्री सीएनसी मशीन वापरणारे उद्योग
एरोस्पेस क्षेत्र विंग स्पार्स, फ्युसेलेज बल्कहेड्स आणि लँडिंग गिअरचे भाग यांसारखे संरचनात्मक घटक मिलिंग करण्यासाठी गँट्री सीएनसी मशीनवर मोठ्या प्रमाणावर अवलंबून असते. या घटकांना अनेकदा अखंड प्रक्रियेची आवश्यकता असते.५-अक्षीय मशीनिंग१० मीटरपेक्षा जास्त लांबीवर, अशा कार्यक्षेत्राची आवश्यकता असते जे केवळ मूव्हिंग-गँट्री प्रणालीच देऊ शकते, आणि त्याच वेळी कडक एरोस्पेस सहनशीलता देखील राखली जाते.
ऊर्जा क्षेत्रात, पवन टर्बाइन हब, जनरेटर हाऊसिंग आणि हीट एक्सचेंजर ट्यूब शीट्सच्या उत्पादनासाठी मोठ्या फोर्जिंगमधून मोठ्या प्रमाणात मटेरियल काढावे लागते. उच्च-टॉर्क स्पिंडल आणि राइट-अँगल हेडने सुसज्ज असलेली गँट्री मशीन्स उत्पादकांना हे मोठे घटक एकाच सेटअपमध्ये ड्रिल आणि मिल करण्याची सुविधा देतात. त्याचप्रमाणे, ऑटोमोटिव्ह टूलिंग उद्योगात मोठे स्टॅम्पिंग डाय आणि इंजेक्शन मोल्ड्स घडवण्यासाठी या मशीन्सचा वापर केला जातो, जिथे उत्कृष्ट पृष्ठभाग फिनिश आणि व्हॉल्यूमेट्रिक अचूकता अत्यंत महत्त्वाची असते.
गँट्री सीएनसी मशीनची प्रमुख डिझाइन वैशिष्ट्ये
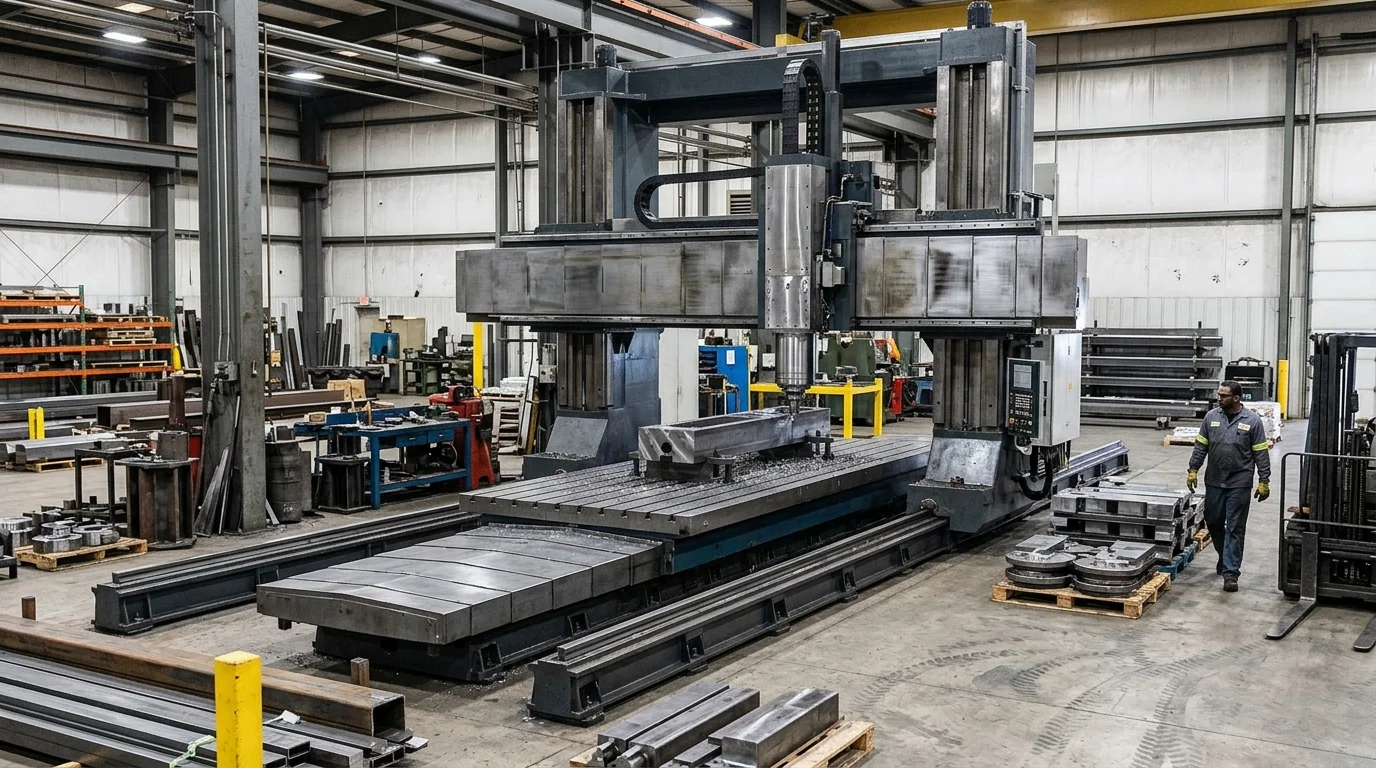
गँट्री सीएनसी मशीनची कार्यक्षमता थेट तिच्या स्ट्रक्चरल इंजिनिअरिंगशी निगडित असते. सामान्य मिलिंग मशीनच्या विपरीत, गँट्री प्लॅटफॉर्मला मोठ्या विस्तारावरही आपली दृढता टिकवून ठेवावी लागते. हे साध्य करण्यासाठी, उत्पादक कॉलम, क्रॉसबीम आणि बेसच्या कास्टिंग डिझाइनला ऑप्टिमाइझ करण्याकरिता फायनाइट एलिमेंट ॲनालिसिस (FEA) चा वापर करतात, जेणेकरून जड मटेरियल काढताना निर्माण होणारे हार्मोनिक व्हायब्रेशन्स मशीन शोषून घेऊ शकेल याची खात्री केली जाते.
प्रचंड संरचनात्मक घटक असूनही, आधुनिक गँट्री मशीन्स प्रभावी गतिशील कामगिरी साधतात. प्रगत लिनियर मोटर तंत्रज्ञान आणि ट्विन-ड्राइव्ह सर्वो सिस्टीममुळे या हेवी-ड्यूटी मशीन्स प्रति मिनिट ३० मीटरपर्यंतचा जलद ट्रॅव्हर्स दर गाठू शकतात, ज्यामुळे लांब अंतरावर साधनांचे कार्यक्षम स्थान निश्चितीकरण सुनिश्चित होते.
ब्रिजची रचना, प्रवासाची श्रेणी आणि टेबलची मांडणी
गँट्री मशीनचे सर्वात महत्त्वाचे वैशिष्ट्य म्हणजे त्याची ब्रिज रचना, जी स्थिर किंवा हलणारी असू शकते. स्थिर गँट्री (हलणारे टेबल) डिझाइनमध्ये उत्कृष्ट दृढता असते, कारण ब्रिज पायाला घट्टपणे जोडलेला असतो. तथापि, एक्स-अक्षाच्या हालचालीसाठी टेबलला पुढे-मागे सरकावे लागते, याचा अर्थ मशीनची जागा (फुटप्रिंट) तिच्या एक्स-अक्षाच्या स्ट्रोकच्या लांबीच्या दुप्पटीपेक्षा जास्त असावी लागते. याउलट, हलणाऱ्या गँट्री डिझाइनमध्ये टेबल स्थिर राहते, ज्यामुळे अत्यंत कार्यक्षम फुटप्रिंट-टू-ट्रॅव्हल गुणोत्तर मिळते, जे खूप जास्त लांबीसाठी (एक्स-अक्षामध्ये अनेकदा ४,००० मिमी पेक्षा जास्त) आदर्श आहे.
| वास्तुकला | फूटप्रिंट कार्यक्षमता | भार क्षमता मर्यादा | सर्वोत्तम अनुप्रयोग |
|---|---|---|---|
| हलणारे गँट्री | उच्च (स्ट्रोकची लांबी + मोकळी जागा आवश्यक) | जवळजवळ अमर्याद (पायाभूत सुविधांवर अवलंबून) | एरोस्पेस स्पार्स, पवनचक्कीची पाती |
| स्थिर गँट्री (हलणारे टेबल) | कमी (स्ट्रोकची लांबी दुप्पट आवश्यक आहे) | सर्वो/गाइडवे क्षमतेमुळे मर्यादित | जड साचे,उच्च-सुस्पष्टतामरतो |
| हाय-रेल गँट्री | कमाल (सुविधेत समाविष्ट केलेले स्तंभ) | अमर्याद | रेल्वे डबे, प्रचंड एरोस्पेस संरचना |
टेबलची रचना विशिष्ट कार्यप्रवाहांनुसार मशीनला अधिक सानुकूलित करते. जड मिलिंगसाठी टी-स्लॉटेड कास्ट आयर्न टेबल्स मानक आहेत, तर एरोस्पेस आणि सागरी उद्योगांमध्ये मोठ्या, सपाट ॲल्युमिनियम किंवा कंपोझिट शीट्स सुरक्षित करण्यासाठी व्हॅक्यूम टेबल्स वारंवार समाविष्ट केले जातात.
कठोरता आणि अचूकतेवर परिणाम करणारे तपशील
मोठ्या आकाराच्या मशिनिंगमधील दृढता आणि अचूकता या मशीनच्या गाइडवेज, स्पिंडलची वैशिष्ट्ये आणि थर्मल मॅनेजमेंट सिस्टीमवर अवलंबून असतात. हेवी-ड्यूटी ॲप्लिकेशन्ससाठी सामान्यतः बॉक्स वेज (प्लेन बेअरिंग गाइडवेज) आवश्यक असतात, जे उत्कृष्ट कंपन शमन आणि भार सहन करण्याची क्षमता प्रदान करतात. ज्या ॲप्लिकेशन्समध्ये वेग आणि हाय-स्पीड कंटूरिंगला प्राधान्य दिले जाते, तिथे हेवी-ड्यूटी रोलर लिनियर गाइडवेजना पसंती दिली जाते, जे कमी घर्षण आणि जलद प्रवेग देतात.
स्पिंडलची निवड मशीनची क्षमता देखील ठरवते. कठीण मिश्रधातूंच्या मशीनिंगसाठी, BT50 किंवा HSK-100 सारख्या मजबूत टूल टेपरसह उच्च-टॉर्क, गिअर-चालित स्पिंडल (बहुतेकदा 22 kW ते 45+ kW) आवश्यक असतो. विस्तृत ट्रॅव्हल रेंजमध्ये अचूकता टिकवून ठेवण्यासाठी, थर्मल ग्रोथ नियंत्रित करणे आवश्यक आहे. चिल्ड बॉलस्क्रू, स्पिंडल कूलिंग जॅकेट्स आणि 0.001 मिमी रिझोल्यूशन असलेले लिनियर ग्लास स्केल्स यांसारखी वैशिष्ट्ये आवश्यक आहेत. योग्यरित्या सुसज्ज केल्यावर, एक उच्च-गुणवत्तेचे गँट्री सीएनसी मशीन संपूर्ण 5-मीटर ट्रॅव्हलवर ±0.015 मिमीची पोझिशनिंग अचूकता टिकवून ठेवू शकते.
गँट्री सीएनसी मशीन विरुद्ध इतर सीएनसी मशीनचे प्रकार
योग्य मशीन आर्किटेक्चर निवडण्यासाठी, तयार केल्या जाणाऱ्या भागांची विशिष्ट भूमिती आणि हाताळणीच्या गरजांचे मूल्यांकन करणे आवश्यक आहे. व्हर्टिकल मशीनिंग सेंटर्स (VMCs), हॉरिझॉन्टल मशीनिंग सेंटर्स (HMCs), आणि हॉरिझॉन्टल बोरिंग मिल्स (HBMs) विशिष्ट परिस्थितींमध्ये उत्कृष्ट कामगिरी करत असले तरी, जेव्हा वर्कपीसचा आकार त्यांच्या मूळ डिझाइन मर्यादेपलीकडे जातो, तेव्हा त्यांच्यामुळे गंभीर मर्यादा येतात.
एका सामान्य सी-फ्रेम व्हीएमसीची एक्स-अक्षीय हालचाल साधारणपणे १,५०० मिमी ते २,००० मिमी पर्यंत मर्यादित असते. सी-फ्रेम डिझाइनला या मर्यादेपलीकडे नेल्यास संरचनेचा अतिरिक्त भाग बाहेर डोकावतो, ज्यामुळे स्पिंडलमध्ये अस्वीकार्य विचलन होते. गँट्री मशीन्स हा बाहेर डोकावणारा भाग पूर्णपणे काढून टाकतात, ज्यामुळे एक्स- किंवा वाय-अक्षाची स्थिती कोणतीही असली तरी एक स्थिर, आधारयुक्त कटिंग प्लॅटफॉर्म मिळतो.
जेव्हा गँट्री सीएनसी मशीन हा एक चांगला पर्याय असतो
अत्यंत लांब, रुंद आणि सपाट भागांवर प्रक्रिया करण्यासाठी गँट्री सीएनसी मशीन हा सर्वोत्तम पर्याय आहे. उदाहरणार्थ, वाय-ॲक्सिस थ्रोटच्या मर्यादांमुळे, एका सामान्य व्हीएमसीवर ३-मीटर बाय २-मीटरच्या ॲल्युमिनियम व्हॅक्यूम टेबलवर किंवा एका मोठ्या स्टील बेस प्लेटवर मशीनिंग करणे जवळजवळ अशक्य आहे. सैद्धांतिकदृष्ट्या एचबीएमवर एका लांब भागावर मशीनिंग करता येत असले तरी, अँगल प्लेटवर एक सपाट प्लेट उभी ठेवणे धोकादायक, वेळखाऊ आणि कंपनाची (चॅटरची) शक्यता जास्त असते.
शिवाय, जेव्हा जड घटकांसाठी वरून खाली प्रवेश आवश्यक असतो, तेव्हा गँट्री मशीन्स अधिक सरस ठरतात. उघड्या-वरच्या रचनेमुळे ओव्हरहेड ब्रिज क्रेनला अनेक टन वजनाचे फोर्जिंग किंवा कास्टिंग थेट वर्क टेबलवर खाली उतरवता येतात. एचएमसीच्या बंदिस्त जागेत जड भाग हाताळण्याच्या तुलनेत, या अडथळ्याविना प्रवेशामुळे रिगिंगचा वेळ लक्षणीयरीत्या कमी होतो आणि सुरक्षितता सुधारते.
मुख्य तुलनात्मक मुद्दे: जागा, क्षमता, खर्च आणि अचूकता
कार्यप्रणालीतील फरक स्पष्टपणे दर्शवण्यासाठी, गँट्री मशीन्सची तुलना मानक व्हीएमसी (VMCs) आणि एचबीएम (HBMs) यांच्याशी जागेची उपलब्धता, क्षमता, किंमत आणि अचूकता यांसारख्या प्राथमिक सुविधांच्या मर्यादांच्या आधारे करणे महत्त्वाचे आहे.
| मशीनचा प्रकार | कमाल एक्स-अक्ष क्षमता | पदचिन्ह विरुद्ध कार्यक्षेत्र | मूळ खर्चाची श्रेणी (USD) | ठराविक व्हॉल्यूमेट्रिक अचूकता |
|---|---|---|---|---|
| सी-फ्रेम व्हीएमसी | ~२,००० मिमी | मध्यम | $६०,००० – $१५०,००० | लहान भागांवर उत्कृष्ट |
| क्षैतिज बोअरिंग मिल | ~४,०००+ मिमी | मोठे | $३००,००० – $८००,०००+ | उच्च (खोल बोअरिंगसाठी अनुकूलित) |
| मूव्हिंग गँट्री सीएनसी | १०,०००+ मिमी | अत्यंत कार्यक्षम | $२५०,००० – $१,०००,०००+ | मोठ्या सपाट भागांवर उत्कृष्ट |
गँट्री सीएनसी मशीनसाठी सुरुवातीचा भांडवली खर्च जास्त असला तरी, लांब भागांसाठी त्याची जागेची कार्यक्षमता अतुलनीय आहे. एका हलणाऱ्या गँट्री मशीनला तिच्या कमाल एक्स-अॅक्सिस स्ट्रोकपेक्षा किंचित जास्त जागेची आवश्यकता असते, तर याउलट, मूव्हिंग-टेबल व्हीएमसी आणि स्थिर गँट्रींना टेबलच्या हालचालीसाठी दुप्पट जागेची आवश्यकता असते. गँट्रीवरील अचूकता मोठ्या क्षेत्रांवरील समतल अचूकतेसाठी अनुकूलित केलेली असते, ज्यामुळे ती एचबीएमच्या तुलनेत मोठ्या डाईजच्या कंटूरिंगसाठी श्रेष्ठ ठरते; एचबीएम हे खोल छिद्रांचे संरेखन आणि बहु-बाजूंच्या प्रवेशासाठी अनुकूलित केलेले असते.
गॅन्ट्री सीएनसी मशीनची निवड आणि अंमलबजावणी कशी करावी
मोठ्या आकाराची गँट्री सीएनसी मशीन मिळवणे हा एक गुंतागुंतीचा अभियांत्रिकी प्रकल्प आहे, जो केवळ खरेदी आदेशापुरता मर्यादित राहत नाही. काही दिवसांत वितरित, समतल आणि चालू करता येणाऱ्या लहान व्हीएमसीच्या (VMCs) विपरीत, गँट्री सिस्टीमसाठी सुविधांची सखोल तयारी आणि अचूक लॉजिस्टिकल समन्वयाची आवश्यकता असते.
सानुकूलित किंवा अर्ध-सानुकूलित गँट्री मशीनच्या अंमलबजावणीसाठी लागणारा कालावधी अनेकदा ६ ते १२ महिन्यांचा असतो. हा कालावधी केवळ मशीनच्या निर्मितीसाठीच नव्हे, तर ४०,००० किलोपेक्षा जास्त वजन असलेल्या उपकरणांना आधार देण्यासाठी आवश्यक असलेल्या जागेच्या विस्तृत तयारीसाठी देखील आवश्यक असतो.
वर्कपीसचा आकार, साहित्य आणि सहिष्णुता आवश्यकतांचे मूल्यांकन करणे
निवड प्रक्रिया वर्कपीसच्या कमाल परिमाणांचे आणि कापल्या जाणाऱ्या विशिष्ट सामग्रीचे सखोल विश्लेषण करून सुरू होते. सामग्रीनुसार आवश्यक स्पिंडल टॉर्क आणि वेग निश्चित होतो; हाय-स्पीड ॲल्युमिनियम राउटिंगसाठी २०,०००+ RPM स्पिंडलची आवश्यकता असते, तर इनकॉनल किंवा हार्डन्ड टूल स्टीलच्या मशिनिंगसाठी हाय-टॉर्क, लो-RPM गिअर्ड स्पिंडलची गरज असते. सर्वात उंच अपेक्षित भाग, तसेच सर्वात लांब कटिंग टूल आणि टूल होल्डरची लांबी सामावून घेण्यासाठी Z-ॲक्सिस क्लिअरन्सची (स्पिंडल नोज आणि टेबलमधील अंतर) देखील काळजीपूर्वक गणना करणे आवश्यक आहे.
सहिष्णुतेच्या आवश्यकतांचा थेट परिणाम मशीनच्या आवश्यक वैशिष्ट्यांवर होतो. जर एखाद्या सुविधेला ६-मीटरच्या अंतरावर एरोस्पेस-दर्जाच्या सहिष्णुतेची आवश्यकता असेल, तर मशीनमध्ये व्हॉल्यूमेट्रिक त्रुटी भरपाई, लिनियर ग्लास स्केल आणि सर्वसमावेशक थर्मल नियंत्रण प्रणाली असणे आवश्यक आहे. ही अचूकता वाढवणारी वैशिष्ट्ये मशीनची मूळ किंमत १५% ते ३०% पर्यंत वाढवू शकतात, त्यामुळे मशीनची वैशिष्ट्ये सैद्धांतिक कमाल मर्यादेऐवजी अभियांत्रिकी आवश्यकतांशी काटेकोरपणे जुळवणे अत्यंत महत्त्वाचे ठरते.
खरेदी, स्थापना, देखभाल आणि प्रशिक्षण
गँट्री सीएनसी मशीनच्या स्थापनेसाठी जवळजवळ नेहमीच विशेष पायाभूत कामाची आवश्यकता असते. आस्थापनांना सामान्यतः अस्तित्वात असलेली जमीन खोदावी लागते आणि ५०० मिमी ते १,००० मिमी पेक्षा जास्त जाडीचा, स्टील-प्रबलित काँक्रीटचा स्वतंत्र पाया भरावा लागतो. मशीन अँकर करून लेझर-कॅलिब्रेट करण्यापूर्वी या पायाला किमान २८ दिवसांचा क्युरिंग कालावधी आवश्यक असतो. पुरेसा पाया न घातल्यास मशीन खाली बसेल, ज्यामुळे भौमितिक अचूकतेशी कायमस्वरूपी तडजोड होईल.
एकदा स्थापित झाल्यावर, देखभाल आणि प्रशिक्षणाचे नियम यंत्राच्या जटिलतेनुसार बदलले पाहिजेत. प्रतिबंधात्मक देखभाल कार्यक्रमांमध्ये ट्विन-ड्राइव्ह सिंक्रोनायझेशनची नियमित पडताळणी (गँट्री तिरकी होण्यापासून रोखण्यासाठी), चिलर सिस्टीमची तपासणी आणि स्वयंचलित स्नेहन तपासणी यांचा समावेश असणे आवश्यक आहे. याव्यतिरिक्त, ऑपरेटरचे प्रशिक्षण अत्यंत महत्त्वाचे आहे. मोठ्या गँट्री मशीनवर अपघात झाल्यास स्पिंडलचे मोठे नुकसान होऊ शकते आणि दुरुस्तीसाठी हजारो डॉलर्सचा खर्च येऊ शकतो, त्यामुळे प्रत्यक्ष भाग चालवण्यापूर्वी ऑपरेटरना प्रगत टूलपाथ सिम्युलेशन आणि टक्कर टाळणाऱ्या सॉफ्टवेअरमध्ये पूर्णपणे प्रशिक्षित करणे आवश्यक आहे.
गँट्री सीएनसी मशीन तुमच्यासाठी योग्य आहे की नाही हे कसे ठरवावे
गँट्री सीएनसी मशीन ही एक योग्य भांडवली गुंतवणूक आहे की नाही हे ठरवण्यासाठी, उत्पादनातील अडथळे, बाह्यस्रोतांचा खर्च आणि दीर्घकालीन व्यवसाय धोरण यांचे सखोल विश्लेषण करणे आवश्यक आहे. ही मशीन्स एक मोठी आर्थिक गुंतवणूक असते, ज्यासाठी अनेकदा सुविधांमधील बदल आणि प्रगत साधनांचा खर्च वगळता, $300,000 पेक्षा जास्त प्रारंभिक गुंतवणुकीची आवश्यकता असते.
आर्थिक समर्थन सामान्यतः उच्च उपयोगिता दर साध्य करण्यावर अवलंबून असते. उद्योग मानकांनुसार, स्पर्धात्मक कामगिरी देण्यासाठी मोठ्या आकाराच्या गँट्री मशीनने किमान ७०% उपयोगिता दर राखला पाहिजे.गुंतवणुकीवरील परतावाप्रमाणित ३ ते ५ वर्षांच्या घसारा वेळापत्रकानुसार गुंतवणुकीवरील परतावा (ROI). आस्थापनांनी हे मूल्यांकन करणे आवश्यक आहे की त्यांची सध्याची किंवा अंदाजित मागणीची संख्या कामकाजाची ही पातळी टिकवून ठेवू शकते की नाही.
मोठ्या वर्कपीस मशीनिंगसाठी निर्णय निकष
मोठ्या भागांच्या सध्याच्या उत्पादन पद्धतींशी संबंधित खर्च आणि जोखीम हा प्राथमिक निर्णय निकष आहे. सध्या मोठे प्लॅटेन्स, फ्रेम्स किंवा मोल्ड्स उप-कंत्राटाने बनवणाऱ्या कंपन्यांना या बाह्य सेवांवरील वार्षिक खर्चाची गणना करणे आवश्यक आहे, ज्यामध्ये लॉजिस्टिकमधील विलंब, वाहतुकीचा खर्च आणि गुणवत्ता नियंत्रणातील घट यांसारख्या छुप्या खर्चांचा समावेश असावा. जर बाह्य सेवांचा वार्षिक खर्च गँट्री मशीनच्या वित्तपुरवठ्याच्या खर्चाच्या जवळपास पोहोचत असेल, तर ही क्षमता कंपनीमध्येच विकसित करणे धोरणात्मकदृष्ट्या व्यवहार्य ठरते.
सेटअपची कार्यक्षमता हा आणखी एक महत्त्वाचा निकष आहे.
मुख्य मुद्दे
- सीएनसी मशीनबद्दलचे सर्वात महत्त्वाचे निष्कर्ष आणि त्यामागील कारणे
- वचनबद्ध होण्यापूर्वी तपशील, अनुपालन आणि जोखीम तपासण्यांची पडताळणी करणे महत्त्वाचे आहे.
- वाचक तात्काळ लागू करू शकतील अशा व्यावहारिक पुढील पायऱ्या आणि सूचना.
वारंवार विचारले जाणारे प्रश्न
उत्पादकाने गँट्री सीएनसी मशीनची निवड केव्हा करावी?
जेव्हा भागांची लांबी साधारणपणे २,००० मिमी पेक्षा जास्त, वजन ५,००० किलो पेक्षा जास्त असते किंवा जड कटिंग दरम्यान स्थिर अचूकतेची आवश्यकता असते, तेव्हा गँट्री सीएनसी मशीन निवडा.
मोठ्या वर्कपीससाठी गँट्री सीएनसी मशीन अधिक चांगल्या का असतात?
त्यांची ब्रिजसारखी रचना कापण्याची शक्ती दोन स्तंभांवर पसरवते, ज्यामुळे विचलन आणि कंपन कमी होते आणि मोठ्या आकाराच्या भागांना अधिक चांगली दृढता, अचूकता आणि पृष्ठभागाची उत्तम गुणवत्ता मिळते.
हलणारी गँट्री की स्थिर गँट्री, यापैकी कोणती गँट्री रचना अधिक चांगली आहे?
फिरणारी गँट्री अतिशय लांब भागांसाठी उपयुक्त ठरते आणि जमिनीवरील जागा वाचवते. स्थिर गँट्री अचूक आणि अवजड मोल्ड व डाय मशिनिंगसाठी अधिक दृढता प्रदान करते.
कोणत्या उद्योगांमध्ये सामान्यतः गँट्री सीएनसी मशीनचा वापर केला जातो?
एरोस्पेस, ऊर्जा आणि ऑटोमोटिव्ह टूलिंगमध्ये त्यांचा वापर विंग स्ट्रक्चर्स, टर्बाइनचे घटक, जनरेटर हाउसिंग, मोठे डाईज आणि इंजेक्शन मोल्ड्ससाठी केला जातो.
हेवी मेटलवर्किंग पार्ट्ससाठी गँट्री सीएनसी सोल्यूशन्सच्या बाबतीत ओटर्न मशिनरी मदत करू शकते का?
होय. ओटर्न मोल्ड्स, एरोस्पेस, व्हॉल्व्ह आणि इतर मोठ्या भागांच्या अनुप्रयोगांसाठी मजबूत रचना, समृद्ध कॉन्फिगरेशन आणि परदेशी समर्थनासह गँट्री आणि डबल-कॉलम सीएनसी मशीन पुरवते.
पोस्ट करण्याची वेळ: २२ एप्रिल २०२६