


आदर्शसीएनसी टर्निंग मशीन२०२५ साठीचे नियोजन पूर्णपणे तुमच्या विशिष्ट कार्यात्मक गरजांवर अवलंबून आहे. योग्य सीएनसी टर्निंग मशीन निवडणे ही भविष्यातील कार्यक्षमता आणि नफ्यासाठी एक धोरणात्मक गुंतवणूक आहे. यामुळे तुम्ही उत्पादन सुनिश्चित करता.उच्च अचूकतेचे टर्निंग भागप्रभावीपणे. अचीन सीएनसी टर्निंग मशीन उत्पादकतुमच्या उत्पादन उद्दिष्टांसाठी विविध पर्याय उपलब्ध करून देऊ शकते. हा मार्गदर्शक तुम्हाला या पर्यायांमधून योग्य निवड करून तुमचा सर्वोत्तम पर्याय शोधण्यास मदत करतो.सीएनसी टर्निंग सेंटरविचार करास्मार्ट मॅन्युफॅक्चरिंग सीएनसीप्रगत ऑटोमेशन आणि डेटा इनसाइट्ससाठी उपाय.
मुख्य मुद्दे
- निवडासीएनसी टर्निंग मशीनतुमच्या विशिष्ट गरजांवर आधारित, जसे की तुम्ही बनवलेल्या भागांचा आकार आणि तुम्ही वापरत असलेले साहित्य.
- हॉरिझॉन्टल, व्हर्टिकल, स्विस-टाइप आणि मल्टी-ॲक्सिस यांसारख्या वेगवेगळ्या मशीन्समध्ये, वेगवेगळ्या प्रकारच्या कामांसाठी प्रत्येकी विशेष क्षमता असते.
- बार फीडर आणि रोबोट्ससारखी स्वयंचलित साधने जोडल्याने, सतत मानवी मदतीशिवाय यंत्रे जास्त काळ चालण्यास आणि अधिक भाग बनवण्यास मदत होते.
- स्पिंडल पॉवर, पार्टच्या आकाराची मर्यादा आणि टूलची क्षमता यांसारखे मशीनचे महत्त्वाचे तपशील, तुमच्या कामांसाठी मशीन किती चांगल्या प्रकारे काम करते यावर परिणाम करतात.
- मशीन सुरळीतपणे चालू ठेवण्यासाठी, अवजारे जास्त काळ टिकवण्यासाठी आणि भागांचे स्वरूप चांगले ठेवण्यासाठी चांगल्या चिप आणि कूलंट सिस्टीम महत्त्वाच्या आहेत.
तुमच्या गरजेनुसार सीएनसी टर्निंग मशीनच्या प्रकारांचे वर्गीकरण
योग्य सीएनसी टर्निंग मशीन निवडण्याची सुरुवात, उपलब्ध असलेले विविध प्रकार समजून घेण्यापासून होते. प्रत्येक मशीन विविध उत्पादन गरजांसाठी अद्वितीय वैशिष्ट्ये प्रदान करते.
क्षैतिज सीएनसी टर्निंग मशीन
हॉरिझॉन्टल सीएनसी टर्निंग मशीन्स अनेक उत्पादन क्षेत्रांमध्ये अत्यंत कार्यक्षम असतात. त्या हाताळण्यात उत्कृष्ट असतात.शाफ्ट आणि सिलेंडरसारखे मोठ्या व्यासाचे घटकतेल आणि वायू, तसेच अवजड उपकरणे निर्मिती यांसारखे उद्योग अनेकदा या यंत्रांचा वापर करतात. अनेक एकसारख्या भागांवर कार्यक्षमतेने प्रक्रिया करून, मोठ्या प्रमाणातील उत्पादनासाठीही (बॅच प्रोडक्शन) ही यंत्रे उत्तम आहेत. यामुळे कमीत कमी सेटअप वेळेत सातत्यपूर्ण गुणवत्तेची खात्री मिळते.
या मशीन्स देतातजड कामाच्या वस्तूंसाठी मजबूत आधारया दृढतेमुळे मशीनिंग दरम्यान स्थिरता वाढते आणि कंपने कमी होतात. ऑपरेटरना वर्कपीस आणि टूलिंगपर्यंत सहज प्रवेश मिळतो, ज्यामुळे सेटअप आणि देखभाल सोपी होते. हॉरिझॉन्टल सीएनसी मशीन्स अनेकदा मोठ्या ऑटोमॅटिक टूल चेंजर्स (एटीसी) सह येतात. काही मशीन्स...६०-९० साधनेआणि क्षमता १२० किंवा अगदी २४० टूल्सपर्यंत वाढवता येते. यामुळे अधिक कामे करणे आणि मानवी हस्तक्षेप कमी करणे शक्य होते. हॉरिझॉन्टल मशीनिंग सेंटर्स पॅलेट सिस्टीमसाठी देखील खूप अनुकूल असतात. व्हर्टिकल मशीन्समध्ये पॅलेट चेंजर असू शकतात, परंतु हॉरिझॉन्टल मशीन्स लिनियर पॅलेट सिस्टीमसाठी अधिक योग्य आहेत. स्टँड-अलोन व्हर्टिकल मशीनच्या ४०% कार्यक्षमतेच्या तुलनेत, या मशीन्स स्टँडर्ड PC2 सह कधीकधी सुमारे ८५% पर्यंत उच्च कार्यक्षमता साध्य करू शकतात. या मशीन्सवरील बी-ॲक्सिस वैशिष्ट्यामुळे टॉम्बस्टोन वापरून एकाच वेळी अनेक भागांवर मशीनिंग करणे शक्य होते. यामुळे उत्पादकता लक्षणीयरीत्या वाढते, कारण एक सायकल चालू असताना ऑपरेटर पुढील टॉम्बस्टोन तयार करू शकतात. अनेक बाजूंनी मशीनिंग करण्याची किंवा गुंतागुंतीच्या टूल पाथची आवश्यकता असलेल्या कामांसाठी हे आदर्श आहे.
उभ्या सीएनसी टर्निंग मशीन
उभ्या सीएनसी टर्निंग मशीनव्हीटीएल (VTLs) म्हणून ओळखले जाणारे हे यंत्र, विशिष्ट उपयोगांसाठी उत्कृष्ट आहेत. ते विशेषतः जड वस्तूंसाठी चांगले आहेत, खासकरून ज्यांच्या हाताळणीसाठी क्रेन किंवा ऑटोमेशनची आवश्यकता असते.गुरुत्वाकर्षणामुळे वर्कपीस स्थिर राहण्यास मदत होते.व्हीटीएलवर (VTL) असल्यामुळे स्थिरता वाढते आणि जास्त क्लॅम्पिंग दाबाची गरज कमी होते, ज्यामुळे नाजूक भागांना फायदा होतो. व्हीटीएलमुळे (VTL) जमिनीवरील जागाही वाचते. ते जागा व्यापतात.कमी मजल्याची जागाहॉरिझॉन्टल टर्निंग सेंटर्सच्या तुलनेत, यामुळे तेवढ्याच जागेत अधिक मशिन्स बसवता येतात. एका व्हर्टिकल लेथला कमीतकमी जागा लागू शकतेअर्धा ठसाहॉरिझॉन्टल लेथचा हा एक मोठा फायदा आहे, विशेषतः ज्या दुकानांमध्ये जागा मर्यादित असते त्यांच्यासाठी.
व्हर्टिकल मशिन्स (Vertical machines) अनियमित आकाराच्या भागांसाठी देखील आदर्श आहेत. हे असे भाग आहेत ज्यांना त्यांच्या असामान्य भूमितीमुळे गुंतागुंतीच्या फिक्सिंगची आवश्यकता असते. तसेच, नुकसान टाळण्यासाठी कमी क्लॅम्पिंग दाबाची गरज असलेल्या नाजूक वर्कपीससाठीही त्या चांगल्या प्रकारे काम करतात. वर्कपीसचे वजन थेट मशीनच्या फाउंडेशनमध्ये खाली जाते. यामुळे स्पिंडलवरील ऑफ-अॅक्सिस लोड टाळला जातो. व्हीटीएल (VTLs) गुंतागुंतीचे भाग आणि खंडित कट असलेले भाग प्रभावीपणे हाताळतात. त्या असंतुलित वर्कपीसदेखील चांगल्या प्रकारे हाताळतात.
स्विस-टाइप सीएनसी टर्निंग मशीन
स्विस-प्रकारची सीएनसी टर्निंग मशीन्स अचूकतेसाठी ओळखली जातात. त्यांचा वापर खालील उद्योगांमध्ये मोठ्या प्रमाणावर केला जातो:वैद्यकीय उपकरण निर्मिती, एरोस्पेस आणि इलेक्ट्रॉनिक्सही यंत्रे लहान, गुंतागुंतीचे आणि उच्च-सुस्पष्टतेचे भाग तयार करण्यासाठी उत्तम आहेत. यामध्ये वैद्यकीय इम्प्लांट्स, एरोस्पेस घटक, घड्याळाचे भाग, हायड्रॉलिक फिटिंग्ज आणि इलेक्ट्रिकल कनेक्टर्स यांचा समावेश आहे. ती खालील ठिकाणी देखील सामान्यपणे वापरली जातात:ऑटोमोटिव्ह उद्योगयेथे ते सस्पेंशन, चाके, ब्रेक, ट्रान्समिशन, इंजिन, एक्झॉस्ट आणि इंधन प्रणाली, तसेच विद्युत प्रणालींसाठी भाग तयार करतात. ते विशेषतः पातळ भिंती, खोल काप, नाजूक रचना आणि सुक्ष्म वैशिष्ट्ये असलेल्या गुंतागुंतीच्या घटकांसाठी योग्य आहेत.
स्विस-प्रकारची यंत्रे अत्यंत अचूक सहनशीलता साधतात. ती अत्यंत अचूक सहनशीलता राखू शकतात.±०.०००५ इंचभागाची भूमिती आणि सामग्रीवर अवलंबून. काही तर अगदी कमी टॉलरन्स देखील साध्य करू शकतात.±०.०००२ इंच किंवा दोन मायक्रॉनते १/१६ इंच ते २ ५/८ इंच पर्यंतचे भाग हाताळतात. ते १-१/४ इंच गोल व्यासापर्यंतचे सूक्ष्म भाग टर्न करू शकतात. ते ०.१२५ इंच इतक्या लहान व्यासाचे भाग देखील टर्न करतात. ही यंत्रे १.२५९ इंच (३२ मिमी) व्यासापर्यंतचे भाग तयार करू शकतात.
मल्टी-अॅक्सिस सीएनसी टर्निंग सेंटर्स
मल्टी-ॲक्सिस सीएनसी टर्निंग सेंटर्स हे मशिनिंग तंत्रज्ञानातील सर्वोच्च शिखर मानले जाते. यामध्ये टर्निंग, मिलिंग आणि ड्रिलिंग या क्रिया एकाच मशीनमध्ये एकत्रित केल्या जातात. या क्षमतेमुळे एकाच सेटअपमध्ये अत्यंत गुंतागुंतीचे भाग तयार करणे शक्य होते. एरोस्पेस, वैद्यकीय आणि ऑटोमोटिव्ह यांसारखे उद्योग नाजूक घटकांसाठी या मशीन्सवर मोठ्या प्रमाणावर अवलंबून असतात. या मशीन्स गुंतागुंतीची भूमिती आणि अचूक सहनशीलता (टाइट टॉलरन्स) असलेले भाग तयार करतात.
या प्रगत मशीनसाधनाची अभिमुखता अनुकूलित करायामुळे कमाल कार्यक्षमता आणि अचूकता प्राप्त होते. ते जलद चक्र साध्य करतात आणि कार्यांमधील संक्रमणे कमी करून बराच वेळ वाचवतात. मल्टी-फंक्शन सीएनसी मशीनिंगमधील ऑटोमेशनमुळे मानवी चुकांचा धोकाही कमी होतो. यामुळे ३-ॲक्सिस मशीन्समध्ये अनेकदा दिसणारे पुनर्काम आणि विलंब कमी होतो. मल्टी-फंक्शन मशीन्स उत्कृष्ट अचूकता आणि सुस्पष्टता प्रदान करतात. ते कोणत्याही मॅन्युअल समायोजनाशिवाय किंवा री-टूलिंगशिवाय गुंतागुंतीच्या डिझाइनला सामावून घेतात.
५ किंवा अधिक ॲक्सिस सेटअप असलेली यंत्रे अधिक खोल आणि अचूक काप व आकार तयार करू शकतात. ऑपरेटरला वर्कपीस काढण्याची किंवा त्याची जागा बदलण्याची गरज नसते. अधिक ॲक्सिसमुळे गुंतागुंतीच्या डिझाइन्सची निर्मिती अधिक सुलभ होते.अधिक अचूकतामल्टी-फंक्शन सीएनसी मशीनिंगमध्ये मॅन्युअल टूलिंग बदलांशिवाय अनेक क्रिया केल्या जातात. त्रुटी कमी करण्यासाठी यात संगणक-नियंत्रित कटिंग आणि पोझिशनिंगचा वापर केला जातो. एकात्मिक पार्ट प्रोबिंगमुळे स्वयंचलित तपासणी आणि दुरुस्ती शक्य होते. ही मशीन्स अधिक स्वच्छ आणि उच्च-दर्जाचे फिनिशिंग देतात. लहान टूल्समुळे मशीनच्या कंपनाचा परिणाम कमी होतो. मल्टी-फंक्शन सीएनसी मशीनिंगमध्ये ड्रिलिंग, टर्निंग आणि ग्राइंडिंग यांसारख्या क्रिया एकाच उत्पादन टप्प्यात एकत्रित केल्या जातात. यामुळे संक्रमणाचे टप्पे टाळले जातात. तसेच, टूल्सना वेगवेगळ्या पृष्ठभागांवर आणि कोनांवर ठेवून गुंतागुंतीच्या भूमिती तयार करणे शक्य होते.
पाच-अक्षीय मशीनिंगमुळे अधिक अचूकता आणि गुळगुळीत पृष्ठभाग मिळतात. यामुळे कमी सेटअपसह इष्टतम कटिंग अँगल राखले जातात. कमी ते मध्यम प्रमाणात गुंतागुंतीच्या भागांसाठी, ५-अक्षीय मशीनिंगमुळे सेटअप वेळ कमी होतो. तसेच, यामुळे पुनरावृत्तीक्षमता वाढते. ज्या भागांना अनेक बाजूंनी आणि अत्यंत अचूकतेने मशीनिंगची आवश्यकता असते, त्यांच्यासाठी हे उपाय आदर्श आहेत. जेव्हा मानक स्थितींमध्ये टूलची उपलब्धता मर्यादित असते, तेव्हाही हे उपाय चांगले काम करतात. पाच-अक्षीय मशीनिंग सामान्यतः अचूकतेची एक श्रेणी प्राप्त करते.±०.०१–०.०२ मिमी (±०.०००४–०.०००८ इंच)अनुकूलतम परिस्थितीत, महत्त्वाच्या एरोस्पेस किंवा वैद्यकीय भागांसाठी ही अचूकता ±0.005 मिमी (±0.0002 इंच) पर्यंत पोहोचू शकते. हे सामान्य सीएनसी मिलिंगच्या ±0.05 मिमी (±0.002 इंच) पेक्षा लक्षणीयरीत्या चांगले आहे.
मल्टी-ॲक्सिस सीएनसी मशीन्स अधिक अचूकता देतात. त्या अचूकपणे मशीन केलेले आणि अधिक गुळगुळीत भाग तयार करतात. ३-ॲक्सिस मशीन्सद्वारे असे भाग बनवणे कठीण किंवा अशक्य असते. त्या एकाच सेटअपमध्ये गुंतागुंतीच्या भूमितीची निर्मिती करण्यास परवानगी देतात. यामुळे वर्कपीसला पुन्हा स्थितीत आणण्याची गरज नाहीशी होते, ज्यामुळे अचूकतेवर परिणाम होतो. मल्टी-ॲक्सिस मशीनिंगमुळे उत्पादनाचा वेग वाढतो. यामुळे प्रत्येक रोटेशनमध्ये अधिक मटेरियल काढता येते. तसेच, विस्तारित टूलिंग क्षमता आणि एकाच वेळी मशीनिंगमुळे सायकल टाइम्समध्ये सुधारणा होते. या मशीन्स एकाच सेटअपमध्ये गुंतागुंतीच्या भूमितीसाठी सर्व मिलिंग आणि टर्निंग ऑपरेशन्स हाताळतात. यामुळे उत्पादन जलद होते, कार्यान्वयन खर्च कमी होतो आणि चुका कमी होतात. वर्कपीसला न काढता अधिक परिमाणांवर हलवण्याच्या क्षमतेमुळे खोल कट आणि गुंतागुंतीचे आकार शक्य होतात. उच्च अक्षांमुळे उच्च अचूकतेसह गुंतागुंतीच्या डिझाइन्स अधिक चांगल्या प्रकारे हाताळता येतात. लहान कटिंग टूल्स मटेरियलच्या जवळ असल्याने, पृष्ठभागावर अधिक चांगला फिनिश मिळतो. यामुळे मशीनिंगमधील कंपन कमी होते आणि अतिरिक्त टच-अपची गरज कमी होते. मल्टी-ॲक्सिस मशीन्स विविध ड्रिलिंग ॲप्लिकेशन्समध्ये अचूकता टिकवून ठेवतात. भाग आपली स्थिती टिकवून ठेवतात आणि अतिरिक्त अक्षांमुळे अधिक चांगल्या फिनिशसाठी अधिक घट्ट, अधिक गुंतागुंतीचे कोन गाठता येतात.
मात्र, या प्रगत क्षमतेसाठी अधिक गुंतवणूक करावी लागते.सुरुवातीच्या स्तरावरील २-अक्षीय सीएनसी लेथची किंमत ५,००० डॉलर्सपेक्षा कमी असू शकते.. ३-ॲक्सिस मशीनिंग सेंटरची किंमत साधारणपणे $५०,००० ते $१२५,००० पर्यंत असते.याउलट, ५-अक्षीय सीएनसी मशीनची किंमत $२००,००० पासून सुरू होते, आणि अनेकांची किंमत $५००,००० पेक्षा जास्त असते. ६ किंवा अधिक अक्ष असलेल्या मोठ्या औद्योगिक मशीनिंग सेंटर्सची किंमत $२५०,००० ते $५००,००० पर्यंत असू शकते. ही जास्त किंमत त्यांची वाढलेली गुंतागुंत, अचूकता आणि बहुउपयोगिता दर्शवते.
| मशीनचा प्रकार | सर्वसाधारण खर्चाची श्रेणी |
|---|---|
| ३-अक्षीय मशीनिंग केंद्र | $५०,००० – $१२५,००० |
| ५-अक्षीय सीएनसी | $२००,००० आणि त्याहून अधिक (अनेकांची किंमत $५००,००० पेक्षा जास्त आहे) |
| ६-अक्षीय आणि त्याहून मोठे औद्योगिक मशीनिंग सेंटर्स | $२५०,००० – $५००,००० |
तुमच्या मटेरियल आणि पार्टच्या वैशिष्ट्यांनुसार सीएनसी टर्निंग मशीन जुळवणे
योग्य निवडणेसीएनसी टर्निंग मशीनयात तुम्ही प्रक्रिया करत असलेल्या सामग्रीचा आणि तुमच्या भागांच्या विशिष्ट वैशिष्ट्यांचा काळजीपूर्वक विचार करणे समाविष्ट आहे. हे घटक मशीनची शक्ती, दृढता आणि अचूकता क्षमतांवर थेट परिणाम करतात.
सामग्रीचा प्रकार आणि कठीणपणा विचारात घेणे
तुमच्या सामग्रीचा प्रकार आणि कठीणपणा यांचा साधनांची निवड आणि यंत्राच्या कार्यक्षमतेवर लक्षणीय परिणाम होतो. अधिक कठीण सामग्रीसाठी अधिक मजबूत यंत्रे आणि विशेष साधनांची आवश्यकता असते. उदाहरणार्थ, सामग्रीचा वाढलेला कठीणपणा सामान्यतः अधिक मजबुती दर्शवतो. यामुळे कापण्यासाठी अधिक बल निर्माण होते आणि यंत्राच्या स्पिंडलला अधिक शक्तीची आवश्यकता असते. अधिक कठीण सामग्री अधिक अपघर्षक देखील असते, ज्यामुळे कापण्याच्या धारेची झीज वेगाने होते. ऑस्टेनिटिक स्टेनलेस स्टीलसारख्या काही सामग्री लवकर कठीण होतात. यासाठी विशेष यंत्रण पद्धतींची आवश्यकता असते.
इष्टतम मशीनिंग पॅरामीटर्स मोठ्या प्रमाणावर यावर अवलंबून असतातमशीनची दृढताटूलची भूमिती आणि कूलंटचा वापर. कटची खोली मोठ्या प्रमाणात वाढल्यास आवश्यक स्पिंडल पॉवर आणि कंपनाचा धोका लक्षणीयरीत्या वाढू शकतो. यामुळे मशीनच्या दृढतेचे महत्त्व अधोरेखित होते.
येथे शिफारस केलेल्या साधनांच्या साहित्याबद्दल माहिती दिली आहे.वर्कपीसच्या कठीणपणावर आधारित:
| वर्कपीस कठीणपणा | शिफारस केलेले साधन साहित्य | प्राथमिक झीज यंत्रणा | कोटिंगची रणनीती (उदाहरण) |
|---|---|---|---|
| मऊ (<150 HB) | हाय-स्पीड स्टील (HSS), अनकोटेड कार्बाइड | आसंजन, बिल्ट-अप एज (बीयूई) | काहीही नाही/गुळगुळीत पृष्ठभाग |
| मध्यम (१५०-३०० एचबी) | कोटेड कार्बाइड (सेरमेट) | प्रसार, विवर झीज | TiN, TiAlN |
| कठीण (४५-६५ एचआरसी) | सेरमेट, सिरॅमिक, कोटेड कार्बाइड | घासल्यामुळे होणारी झीज, औष्णिक धक्का | AlTiN, Al2O3 |
| अतिशय कठीण (>65 HRC) | पॉलीक्रिस्टलाइन क्यूबिक बोरॉन नायट्राइड (PCBN) | उच्च-तापमान घर्षण झीज | सीव्हीडी (केमिकल व्हेपर डिपॉझिशन) |
जेव्हा तुम्ही वर्कपीसची कठीणता वाढवता, तेव्हा तुम्हाला कटिंग पॅरामीटर्स समायोजित करावे लागतात.
| पॅरामीटर | वर्कपीसची वाढलेली कठीणता | धोरणात्मक समायोजन |
|---|---|---|
| कटिंग स्पीड (व्हीसी) | टूलच्या टोकावरील उष्णतेचा भार वाढवतो. | उष्णता नियंत्रित करण्यासाठी आणि विसरणाद्वारे होणारी झीज कमी करण्यासाठी Vc कमी करा. |
| खाद्य दर (फ) | कापण्याची शक्ती वाढवते; कार्य-कठिनीकरण टाळू शकते. | टूल नेहमी आधीच्या कटच्या कठीण झालेल्या थराखाली कट करेल याची खात्री करण्यासाठी f कायम ठेवा किंवा किंचित वाढवा. |
| कटची खोली (एपी) | आवश्यक स्पिंडल शक्ती आणि कंपनाचा धोका मोठ्या प्रमाणात वाढवते. | चांगल्या उष्णता वितरणासाठी ap कमी करा आणि रेडियल एंगेजमेंट (ae) वाढवा (उदा., ट्रोकोइडल मिलिंगमध्ये). |
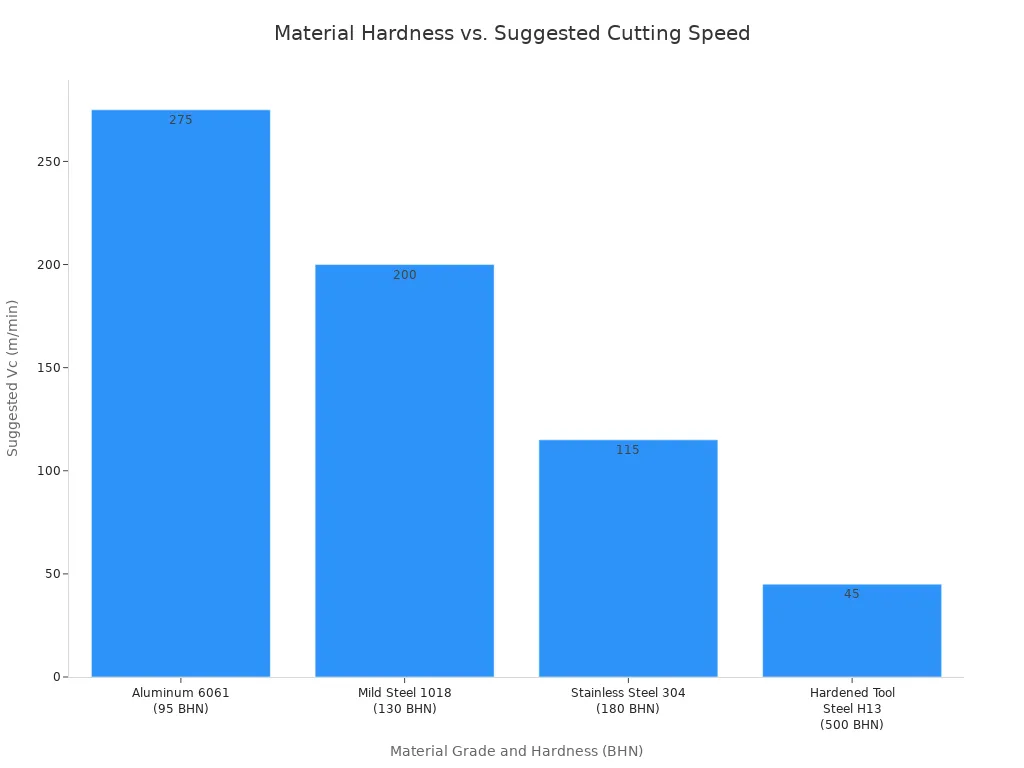
हा तक्ता पदार्थाची कठीणता आणि सुचवलेला कापण्याचा वेग यांच्यातील संबंध स्पष्ट करतो:
स्टेनलेस स्टील, इनकॉनल ६२५, मोनेल ४०० आणि ५००, १७-४पीएच, १३-८, आणि नायट्रॉनिक ६० यांसारख्या उच्च-शक्तीच्या मिश्रधातूंच्या मशिनिंगसाठी, विशेषतः कमी वेगात, लक्षणीय टॉर्क आवश्यक असतो. या सामग्रीमध्ये स्पेड ड्रिलिंग किंवा मोठे ट्विस्ट ड्रिल वापरण्यासारखी कामे करताना, टॉर्क अत्यंत महत्त्वाचा ठरतो. हॉर्सपॉवर महत्त्वाचा असला तरी, या आव्हानात्मक मिश्रधातू प्रभावीपणे कापण्यासाठी, विशेषतः कमी आरपीएमवर, पुरेसा टॉर्क असणे अत्यावश्यक आहे.
कठीण सामग्रीसाठी या स्पिंडल वैशिष्ट्यांचा विचार करा.:
| स्पिंडल प्रकार | आरपीएम | HP | टॉर्क (फूट-पाउंड) |
|---|---|---|---|
| मानक | ८००० | १७.५ | ६० (१५०० आरपीएमवर) |
| उच्च टॉर्क | ८००० | १७.५ | १२० (३७५ आरपीएमवर) |
विविध सामग्रीच्या दर्जांसाठी येथे काही सामान्य मार्गदर्शक तत्त्वे दिली आहेत:
| सामग्रीचा दर्जा | कठोरता (BHN) | सुचवलेले Vc (मी/मिनिट) (कार्बाइड टूल) | सुचवलेले fz (मिमी/दात) (मिलिंग) |
|---|---|---|---|
| ॲल्युमिनियम ६०६१ | 95 | २०० – ३५० | ०.०८ – ०.१५ |
| सौम्य पोलाद १०१८ | १३० | १५० – २५० | ०.०६ – ०.१२ |
| स्टेनलेस स्टील ३०४ | १८० | ८० – १५० | ०.०५ – ०.१० |
| कठोर टूल स्टील H13 | ५० एचआरसी (~५०० बीएचएन) | ३० – ६० | ०.०१ – ०.०४ |
भागाचा आकार आणि वजन मर्यादा
तुमच्या भागांचे भौतिक आकारमान आणि वजन यावरून तुम्हाला आवश्यक असलेल्या सीएनसी टर्निंग मशीनचा आकार आणि क्षमता थेट ठरते. मशीनचे भौतिक आकारमान, ज्यामध्ये बेडची लांबी आणि स्विंग ओव्हर बेड यांचा समावेश आहे, भागाचा कमाल आकार निश्चित करते. उदाहरणार्थ, मशीनिंग करता येणारा भागाचा कमाल आकार असू शकतो...२०० मिमी व्यास आणि ५०० मिमी लांबी'स्विंग ओव्हर बेड' हे विशेषतः लेथ बेडमध्ये अडथळा न आणता वर्कपीसचा सर्वात मोठा व्यास किती असू शकतो हे ठरवते. जर स्विंग ओव्हर बेड २०० मिमी असेल, तर टूल क्लिअरन्ससाठी जागा सोडण्याकरिता भागाचा प्रत्यक्ष व्यास किंचित कमी ठेवावा लागतो.
बहुतेक मानक सीएनसी मशीन २,००० पाउंड पर्यंतचे भाग हाताळू शकतात. तथापि, अवघड कामांसाठी डिझाइन केलेली मजबूत मशीन १०,००० पाउंड किंवा त्याहून अधिक वजन हाताळू शकतात. काही ठिकाणी भागांसाठी ५०० किलो सारखी कमाल वजन मर्यादा निश्चित केली जाते. यामुळे अतिशय जड घटकांमुळे अॅक्सिस किंवा स्पिंडलला होणाऱ्या नुकसानापासून त्यांच्या उपकरणांचे संरक्षण होते.
विविध टर्निंग मशीनसाठी सर्वसाधारण कमाल आकारमान येथे दिले आहे.:
| मशीनचा प्रकार | कमाल व्यास (मिमी) | कमाल लांबी (मिमी) |
|---|---|---|
| सीएनसी टर्न केलेले घटक | ५ – १,००० | २,००० पर्यंत |
| सीएनसी लेथ | ४०० | १,००० |
| हेवी-ड्यूटी सीएनसी टर्निंग सेंटर | १,००० | २,००० |
वर्कपीसच्या संरचनेशी संबंधित अनेक घटक देखील चकच्या निवडीवर प्रभाव टाकतात.आणि यंत्राच्या क्षमता:
- वर्कपीस कॉन्फिगरेशनभागाचा आकार आणि माप हे मुख्य घटक आहेत. गोल बार स्टॉक सोपा असतो, परंतु असमान आकाराच्या कास्टिंग किंवा फोर्जिंगसाठी काळजीपूर्वक विचार करणे आवश्यक असते.
- समरूपताअसममित भाग (उदा., फ्लॅंज किंवा आउट्रिगर असलेले) वेग आणि संतुलनावर परिणाम करू शकतात. यामुळे संभाव्यतः प्रतिसंतुलन करण्याची किंवा प्रक्रियेचा वेग कमी करण्याची आवश्यकता भासू शकते.
- भागाची कठोरतापातळ भिंतींचे भाग सामान्य क्लॅम्पिंगने वाकडे होऊ शकतात. यामुळे कॉलेट किंवा डायफ्राम चकसारख्या चक्सची किंवा क्लॅम्पिंग दाब कमी करण्याची आवश्यकता असते.
- मशीन क्षमतामशीनच्या स्विंग क्लिअरन्समध्ये चक, पार्ट आणि टूलिंग सामावून घेता आले पाहिजे. मशीनचे एकूण कार्यक्षेत्र त्याच्या क्षमतांवर मर्यादा घालू शकते.
आवश्यक सहनशीलता आणि पृष्ठभाग परिष्करण
तुमच्या भागांना आवश्यक असलेली अचूकता, तुम्ही निवडलेल्या सीएनसी टर्निंग मशीनच्या प्रकारावर आणि गुणवत्तेवर थेट परिणाम करते. सर्वसाधारण सीएनसी मशीनिंगसाठी, मानक टॉलरन्स मर्यादा अंदाजे असते.±०.००५ इंच (०.१२७ मिमी)तथापि, अनेक अनुप्रयोगांमध्ये खूपच कमी सहनशीलतेची आवश्यकता असते.
वेगवेगळ्या टॉलरन्स वर्गांसाठी वेगवेगळ्या मशीन क्षमतांची आवश्यकता असते.:
| सहिष्णुता वर्ग | श्रेणी (इंच) | श्रेणी (मिमी) |
|---|---|---|
| मानक | ±०.००५″ | ±०.१३ मिमी |
| उच्च-सुस्पष्टता | ±०.००१″ किंवा अधिक अचूक | ±०.०२५ मिमी किंवा अधिक चांगले |
| अत्यंत घट्ट | ±०.०००२″ ते ±०.०००५″ | ±०.००५०८ मिमी ते ±०.०१२७ मिमी |
उत्कृष्ट पृष्ठभाग परिष्करण मिळवण्यासाठी उच्च दृढता, अचूक नियंत्रण आणि अनेकदा विशेष अवजारे व कटिंग पद्धती असलेल्या यंत्राची आवश्यकता असते. उच्च-अचूकतेच्या कामासाठी डिझाइन केलेली यंत्रे सामान्यतः उत्तम कंपन शमन आणि अधिक सूक्ष्म गती नियंत्रण देतात, ज्यामुळे अधिक गुळगुळीत पृष्ठभाग मिळण्यास मदत होते.
तुमच्या सीएनसी टर्निंग मशीनसाठी भागांची गुंतागुंत आणि कार्यांचे मूल्यांकन करणे

सीएनसी टर्निंग मशीन निवडताना, तुम्ही बनवणार असलेल्या भागांच्या जटिलतेचा विचार करा. मशीनची वैशिष्ट्ये, ती गुंतागुंतीच्या रचना आणि एकाच वेळी अनेक प्रक्रिया किती कार्यक्षमतेने हाताळते यावर थेट परिणाम करतात.
जटिल भागांसाठी लाइव्ह टूलिंग
लाइव्ह टूलिंग एका सामान्य लेथचे रूपांतर करतेबहुउपयोगी मशीनिंग केंद्रयामुळे भाग दुसऱ्या मशीनवर न हलवता मिलिंग, ड्रिलिंग, टॅपिंग आणि इतर क्रिया करणे शक्य होते. ही क्षमता म्हणजे तुमच्या लेथमध्येच एक मिल बसवलेली असण्यासारखे आहे.
लाइव्ह टूलिंगमुळे लेथच्या आतच प्रभावीपणे मिल तयार होते.यामुळे ड्रिलिंग, टॅपिंग, बोरिंग आणि कटिंग यांसारख्या दुय्यम प्रक्रिया करता येतात. एकाच, स्वयंचलित वर्कस्टेशनवर प्रक्रिया मर्यादित ठेवल्याने कमीत कमी सेटअप आणि हाताळणीचा वेळ, उच्च अचूकता आणि भागांच्या गुणवत्तेत अधिक सातत्य याची हमी मिळते. लाइव्ह टूलिंगमुळे, आम्ही वेळखाऊ पार्ट ट्रान्सफर टाळू शकतो आणि त्याऐवजी एकाच मशीनवर काम करू शकतो. मानवी हस्तक्षेप कमी झाल्यामुळे मानवी चुकांना कमी वाव मिळतो आणि तुमच्या भागांवर उत्तम गुणवत्ता नियंत्रण ठेवता येते.
लाइव्ह टूलिंगचे अनेक फायदे आहेत. त्यामुळे पुढील गोष्टी शक्य होतात:एकाच सेटअपमध्ये अनेक ऑपरेशन्सज्यामुळे प्रक्रिया सुव्यवस्थित होतात आणि सायकलची वेळ कमी होऊ शकते. प्रगत गिअर्स आणि बेअरिंग्जमुळे उत्पादन वेळ देखील लक्षणीयरीत्या कमी होतो, ज्यामुळे भागांची निर्मिती अधिक जलद आणि अधिक कार्यक्षमतेने होते. मशीनिंग दरम्यान डेटम जतन केल्यामुळे मशीनमधील मटेरियल हस्तांतरणातील चुका टाळल्या जातात, ज्यामुळे वेळेची मोठी बचत होते आणि कार्यप्रवाहाची कार्यक्षमता सुधारते. टूल बदलांची संख्या कमी करून, मानवी चुका कमी करून आणि उच्च गुणवत्ता कायम राखून अधिक अचूक मशीनिंग साध्य केले जाते. बहुउद्देशीय क्षमतांमुळे मिलिंग आणि ड्रिलिंगसारख्या विविध क्रिया एकाच सेटअपमध्ये करता येतात, ज्यामुळे उत्पादन सोपे होते आणि वापराची व्याप्ती वाढते. गुंतागुंतीच्या मशीनिंग क्रिया एकाच रनमध्ये केल्या जाऊ शकतात, ज्यामुळे सेटअप सुव्यवस्थित होतो, उत्पादन मजुरीचा खर्च कमी होतो आणि लीड टाइम कमी होतो.
दुहेरी मशीनिंगसाठी सब-स्पिंडल
ज्या भागांवर दोन्ही बाजूंनी काम करण्याची गरज असते, त्यांच्यासाठी सब-स्पिंडल एक अत्यंत उपयुक्त साधन आहे. या वैशिष्ट्यामुळे मशीनला मुख्य स्पिंडलवरून भाग पकडून, त्याला उलटवून, त्याच सेटअपमध्ये दुसऱ्या बाजूवर मशीनिंग करणे शक्य होते. यामुळे हाताने पुन्हा चक लावण्याची गरज नाहीशी होते, ज्यामुळे वेळ वाचतो आणि अचूकता सुधारते.
दोन्ही टोकांवर काम आवश्यक असलेले भागशाफ्ट, ॲक्सल, व्हॉल्व्ह आणि फिटिंग्ज यांसारख्या घटकांना याचा मोठा फायदा होतो. ऑटोमोटिव्ह, वैद्यकीय आणि एरोस्पेस व संरक्षण यांसारखे उद्योग अनेकदा सब-स्पिंडलचा वापर करतात. उदाहरणार्थ, ऑटोमोटिव्ह उद्योगात इंजिन, ट्रान्समिशन आणि ड्राइव्हट्रेनच्या घटकांसाठी त्यांचा वापर होतो. वैद्यकीय उपयोगांमध्ये बोन स्क्रू आणि शस्त्रक्रिया उपकरणांसारख्या गुंतागुंतीच्या ऑर्थोपेडिक इम्प्लांट्सचा समावेश होतो. एरोस्पेस व संरक्षण उद्योगाला उच्च-शक्तीचे फास्टनर्स, हायड्रॉलिक फिटिंग्ज आणि गायडन्स सिस्टीमच्या घटकांपासून फायदा होतो. हे उद्योग विश्वसनीय उत्पादनासाठी सब-स्पिंडल क्षमतेवर अवलंबून असतात.उच्च-सुस्पष्टता घटक.
वाय-अक्ष आणि बी-अक्ष क्षमता
वाय-अक्ष आणि बी-अक्ष क्षमता सीएनसी टर्निंग मशीनची बहुउपयोगिता आणखी वाढवतात. वाय-अक्षामुळे कटिंग टूल मुख्य टर्निंग अक्षाला लंबवत फिरू शकते, ज्यामुळे ऑफ-सेंटर ड्रिलिंग आणि मिलिंग क्रिया करणे शक्य होते. याचा अर्थ असा की, तुम्ही टर्न केलेल्या भागावर की-वे किंवा फ्लॅट्ससारखी वैशिष्ट्ये तयार करू शकता. बी-अक्ष कार्यक्षमता टूलला फिरण्याची गती प्रदान करते, ज्यामुळे ते वर्कपीसकडे विविध कोनांमधून जाऊ शकते. हे मल्टी-सरफेस मशीनिंगसाठी आणि गुंतागुंतीचे भाग सहजतेने हाताळण्यासाठी अत्यंत महत्त्वाचे आहे. वाय-अक्ष आणि बी-अक्ष दोन्ही ''DONE IN ONE®' ऑपरेशन्सएकाच सेटअपमध्ये भागांवर प्रक्रिया केली जाते. यामुळे सेटअपचा वेळ लक्षणीयरीत्या कमी होतो आणि एकूण कार्यक्षमता सुधारते.
ऑफ-सेंटर ड्रिलिंग आणि मिलिंग ऑपरेशन्स
ऑफ-सेंटर ड्रिलिंग आणि मिलिंग क्रियांमुळे सीएनसी टर्निंग मशीनच्या क्षमतांमध्ये लक्षणीय वाढ होते. या क्रियांमुळे मशीनला असे भाग तयार करता येतात जे भागाच्या फिरण्याच्या अक्षावर अचूकपणे मध्यभागी नसतात. उदाहरणार्थ, थोडेसे बाजूला असलेले छिद्र पाडणे किंवा गोलाकार घटकावर सपाट पृष्ठभाग तयार करण्यासाठी मिलिंग करणे. पारंपरिक लेथ मशीन, भाग वेगळ्या मिलिंग मशीनवर हलवल्याशिवाय ही कामे करू शकत नव्हती.
आधुनिक सीएनसी टर्निंग सेंटर्स, विशेषतः वाय-अक्ष आणि लाइव्ह टूलिंग असलेले, या क्रिया शक्य करतात. वाय-अक्ष कटिंग टूलला मुख्य टर्निंग अक्षाला लंबवत हलवतो. या हालचालीमुळे टूलला भागाच्या व्यासावरील वेगवेगळ्या बिंदूंपर्यंत पोहोचता येते. आधी चर्चा केल्याप्रमाणे, लाइव्ह टूलिंगमुळे ड्रिल आणि एंड मिलसारखी फिरणारी साधने उपलब्ध होतात. जेव्हा ही दोन वैशिष्ट्ये एकत्र येतात, तेव्हा मशीन थेट टर्न केलेल्या भागावर गुंतागुंतीची मिलिंग आणि ड्रिलिंगची कामे करू शकते.
उदाहरणार्थ, एखादे मशीन फ्लॅंजच्या भोवती बोल्टसाठी छिद्रांची मालिका पाडू शकते, किंवा शाफ्टमध्ये की-वे तयार करू शकते. ते दंडगोलाकार भागाच्या बाजूला गुंतागुंतीचे पॉकेट्स किंवा स्लॉट्स देखील तयार करू शकते. ज्या भागांना एकाच केंद्राशी नसलेल्या अनेक वैशिष्ट्यांची आवश्यकता असते, त्यांच्यासाठी ही क्षमता अत्यंत मौल्यवान आहे.
एकाच मशीनवर ऑफ-सेंटर ऑपरेशन्स केल्याने बराच वेळ वाचतो आणि संभाव्य चुका कमी होतात. ऑपरेटरना पार्ट अनक्लॅम्प करून, तो दुसऱ्या मशीनवर स्थानांतरित करून, आणि नंतर पुन्हा क्लॅम्प करण्याची गरज नसते. प्रत्येक हस्तांतरणामुळे अलाइनमेंट बिघडण्याची शक्यता निर्माण होते, ज्यामुळे पार्टच्या अचूकतेवर परिणाम होतो.
हा एकात्मिक दृष्टिकोन अधिक अचूकता आणि सुसंगतता सुनिश्चित करतो. तसेच, तो उत्पादन प्रक्रियेला सुव्यवस्थित करतो. कंपन्या अनेक गुंतागुंतीच्या घटकांसाठी 'एकाच मशीनमध्ये पूर्ण' मशीनिंग साध्य करतात. याचा अर्थ, एकच मशीन कच्च्या मालापासून ते तयार भागापर्यंतच्या सर्व प्रक्रिया पूर्ण करते. ही कार्यक्षमता उत्पादकता वाढवते आणि एकूण उत्पादन खर्च कमी करते. तसेच, यामुळे गुंतागुंतीच्या भागांसाठी लागणारा वेळ (लीड टाइम) देखील कमी होतो.
या फायद्यांचा विचार करा:
- सेटअप वेळ कमी झालायंत्रांमध्ये भाग हलवण्याची गरज नाही.
- सुधारित अचूकताएकाधिक सेटअपमधील त्रुटी दूर करते.
- वाढलेली कार्यक्षमताजलद उत्पादन चक्र.
- मोठ्या भागाची गुंतागुंतलेथवर पूर्वी अशक्य असलेली वैशिष्ट्ये तयार करते.
एरोस्पेस, वैद्यकीय आणि ऑटोमोटिव्ह यांसारख्या उद्योगांमध्ये गुंतागुंतीचे भाग तयार करणाऱ्या उत्पादकांसाठी ऑफ-सेंटर ड्रिलिंग आणि मिलिंग क्षमता अत्यावश्यक आहेत. त्या अचूक, नॉन-कॉन्सेंट्रिक वैशिष्ट्यांसह घटक कार्यक्षमतेने तयार करण्यास मदत करतात.
कार्यक्षमतेसाठी तुमच्या सीएनसी टर्निंग मशीनमध्ये ऑटोमेशनचे एकत्रीकरण
तुमच्या उत्पादन प्रक्रियेमध्ये ऑटोमेशन समाविष्ट केल्याने उत्पादकता लक्षणीयरीत्या वाढते आणि कार्यान्वयन खर्च कमी होतो. आधुनिकसीएनसी टर्निंग मशीनअनेकदा अशा वैशिष्ट्यांसह येतात जी अखंड स्वयंचलनाला अनुमती देतात, ज्यामुळे तुमच्या उत्पादन प्रक्रियेत परिवर्तन घडते.
सतत उत्पादनासाठी बार फीडर एकत्रीकरण
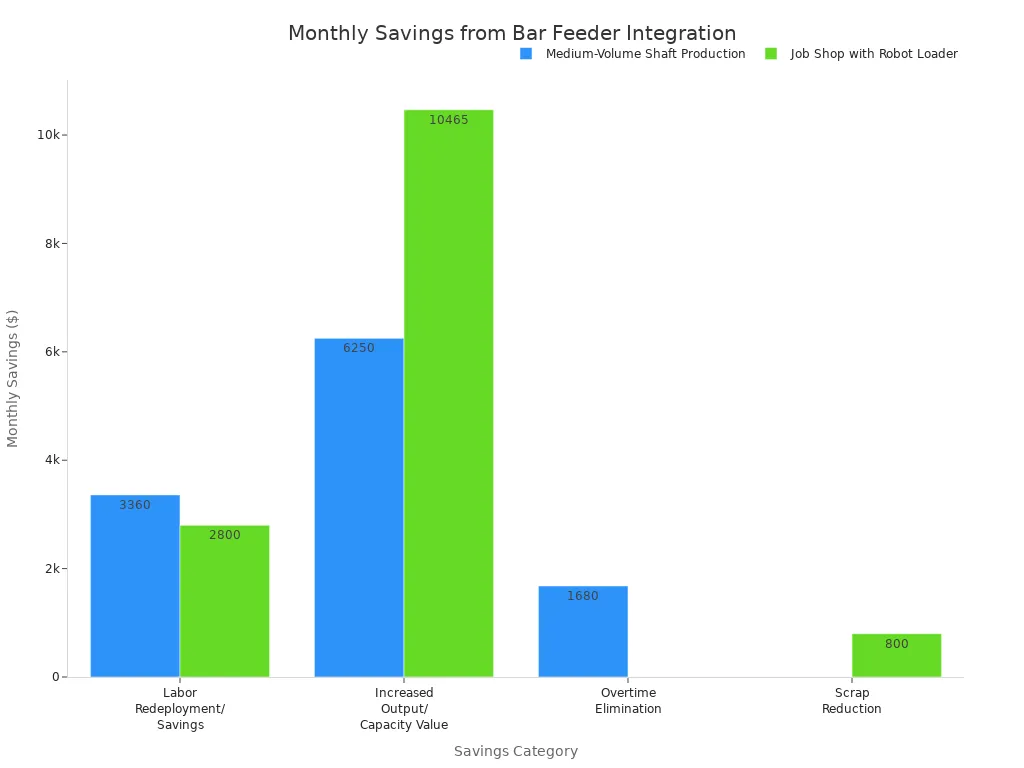
अखंड, मानवी हस्तक्षेपाशिवाय चालणाऱ्या उत्पादनासाठी बार फीडर्स अत्यावश्यक आहेत. ते मशीनला आपोआप कच्चा माल पुरवतात, ज्यामुळे मशीन ऑपरेटरच्या हस्तक्षेपाशिवाय दीर्घकाळ चालू शकते. जास्त प्रमाणातील कामांसाठी हे आदर्श आहे.
| बचतश्रेणी | परिदृश्य १: मध्यम-प्रमाणातील शाफ्ट उत्पादन (मासिक बचत) | परिदृश्य २: रोबोट लोडरसह जॉब शॉप (मासिक बचत) |
|---|---|---|
| कामगार पुनर्नियोजन/बचत | $३,३६० | $२,८०० |
| वाढलेले आउटपुट/क्षमता मूल्य | $६,२५० (अंतर्गत उत्पादनातून) | $१०,४६५ (वाढलेल्या वापरामुळे) |
| ओव्हरटाईम निर्मूलन | $१,६८० | लागू नाही |
| भंगार कमी करणे | लागू नाही | $८०० |
| एकूण मासिक बचत | $११,२९० | $१४,०६५ |
| गुंतवणुकीवरील परताव्याचा कालावधी | ३.१ महिने | ६.० महिने |
बार फीडर्सचे एकत्रीकरण केल्यास सामान्यतः परतावा मिळतो.१२-२४ महिनेही खर्च बचत प्रामुख्याने कामगार खर्चात बचत, वाढलेली उत्पादनक्षमता आणि कमी झालेल्या टाकाऊ मालामुळे होते. सुरुवातीची गुंतवणूक वसूल झाल्यानंतर, उत्पादकतेतील वाढ ही उपकरणाच्या ८-१० वर्षांच्या कार्यकाळात थेट निव्वळ नफ्यात भर घालते.
वेगवेगळे बार फीडर मॉडेल्स विविध व्यास आणि लांबीचे बार हाताळतात. उदाहरणार्थ,क्विक लोड सर्वो ८०+हे हँडलबार १/४” ते ३-१/८” व्यासाचे आणि ११” ते ६३” लांबीचे आहेत. GT 342 मॉडेलमध्ये ३ मिमी ते ४२ मिमी व्यासाचे हँडलबार बसतात.
रोबोटिक लोडिंग आणि अनलोडिंग सोल्यूशन्स
रोबोटिक लोडिंग आणि अनलोडिंग प्रणाली भागांना अचूकतेने आणि सातत्यपूर्णपणे हाताळून ऑटोमेशनला अधिक चालना देतात. त्यामुळे यंत्रे २४ तास, सातही दिवस अविरतपणे कार्यरत राहू शकतात.रोबोटिकचे मशीन टेंडिंग सोल्यूशनहा एक कमी जोखमीचा दृष्टिकोन असून, एका वर्षात गुंतवणुकीवर परतावा (ROI) मिळतो असे सांगितले जाते. हे सोल्यूशन गमावलेला रनटाइम परत मिळवण्यास मदत करते आणि एका ऑपरेटरला अनेक कोबॉट्सचे व्यवस्थापन करण्याची परवानगी देते.
| श्रेणी | वर्णन |
|---|---|
| उत्पादकता | सीएनसी मशीनचे २४ तास, आठवड्याचे सातही दिवस अविरत कार्य सक्षम करते. |
| खर्च आणि गुंतवणुकीवरील परतावा | या वैशिष्ट्यांमुळे सुरुवातीचा खर्च कमी होतो आणि साधारणपणे १२ ते २४ महिन्यांत गुंतवणुकीवर परतावा (ROI) मिळतो. |
| सुरक्षितता | पुनरावृत्तीच्या आणि उच्च जोखमीच्या लोडिंग कामांमध्ये मानवी ऑपरेटरची गरज दूर करते. |
| वापरण्यास सोपे | जलद एकीकरणासाठी, अनेकदा नो-कोड किंवा हँड-गाईडेड प्रोग्रामिंगसह, सोपा सेटअप उपलब्ध आहे. |
| लवचिकता | वेगवेगळ्या यंत्रांसोबत किंवा भागांच्या प्रकारांसोबत काम करण्यासाठी सहजपणे पुनर्प्रोग्राम केले जाऊ शकते. |
| सुसंगतता | विश्वसनीय आणि अचूक लोडिंग आणि प्लेसमेंट प्रदान करते. |
रोबोटिक प्रणाली लागू करण्यासाठी आवश्यक आहेसखोल जोखीम मूल्यांकनउत्पादकांनी हलणारे भाग आणि दाबले जाण्याची ठिकाणे यांसारखे धोके ओळखले पाहिजेत. त्यांनी आपत्कालीन थांबे आणि इंटरलॉक केलेले अडथळे यांसारख्या सुरक्षा उपाययोजना लागू केल्या पाहिजेत. ऑपरेटरना सुरक्षा कार्यपद्धतींचे नियमित प्रशिक्षण देणे देखील अत्यंत महत्त्वाचे आहे.
पॅलेट चेंजर आणि पार्ट कॅचर
लाईट्स-आऊट मॅन्युफॅक्चरिंग साध्य करण्यासाठी पॅलेट चेंजर आणि पार्ट कॅचर अत्यावश्यक आहेत. बार फीड सिस्टीममुळे हे शक्य होते.अखंडित ऑपरेशनकच्चा माल स्वयंचलितपणे पुरवून. पार्ट कॅचर्स तयार झालेले भाग आपोआप गोळा करतात, ज्यामुळे हाताने हाताळणी करण्याची गरज नाहीशी होते आणि डाउनटाइम कमी होतो.
या प्रणालींमुळे रात्रभरासह दीर्घ कालावधीसाठी मानवी हस्तक्षेपाशिवाय यंत्र चालवणे शक्य होते. यामुळे यंत्राचा वापर आणि उत्पादकता वाढते. स्वयंचलन हे सुनिश्चित करते की...सतत उत्पादनत्यामुळे उत्पादनक्षमता आणि कार्यक्षमता लक्षणीयरीत्या वाढते. तसेच, यामुळे मजुरीचा खर्च कमी होतो आणि मनुष्यबळाला अधिक धोरणात्मक कामांसाठी पुन्हा वापरता येते. स्वयंचलित प्रणाली मानवी चुका कमी करून आणि सामग्री हाताळणीमध्ये सुसंगतता सुनिश्चित करून अचूकता वाढवतात.
कॉन्टिनेंटल मशीनिंग कंपनी१०-पॅलेट प्रणालीसह मात्सुरा एमएक्स ३३० पीसी१० (Matsuura MX 330 PC10) वापरण्यात आला. यामुळे दिवसा कमी प्रमाणातली कामे आणि कमी कर्मचारी असलेल्या रात्रीच्या पाळीत जास्त प्रमाणातली कामे करण्याची लवचिकता मिळाली. यावरून हे दिसून येते की, पॅलेट चेंजर लवचिक वेळापत्रक आणि मानवरहित संचालनाद्वारे, लाईट्स-आऊट मॅन्युफॅक्चरिंगसह (lights-out manufacturing) अखंड उत्पादन कसे शक्य करतात.
लाईट्स-आऊट मॅन्युफॅक्चरिंग साध्य करणे
अनेक स्वयंचलित उत्पादन सुविधांसाठी 'लाइट्स-आउट मॅन्युफॅक्चरिंग' हे अंतिम ध्येय असते. याचा अर्थ असा की, कारखाने ठराविक शिफ्टमध्ये, अनेकदा रात्री किंवा आठवड्याच्या शेवटी, मानवी उपस्थितीशिवाय चालतात. साहित्य भरण्यापासून ते भाग उतरवण्यापर्यंतची सर्व कामे यंत्रे स्वायत्तपणे हाताळतात. या पद्धतीमुळे यंत्रांचा वापर जास्तीत जास्त होतो आणि उत्पादकतेत लक्षणीय वाढ होते.
लाईट्स-आऊट मॅन्युफॅक्चरिंग साध्य करण्यासाठी, व्यवसाय अनेक ऑटोमेशन तंत्रज्ञान एकत्रित करतात. बार फीडर्स सीएनसी टर्निंग मशीन्सना सतत कच्चा माल पुरवतात. रोबोटिक लोडिंग आणि अनलोडिंग सिस्टीम्स भागांना अचूकपणे हाताळतात, त्यांना मशीन्समध्ये किंवा स्टोरेजमध्ये हलवतात. पॅलेट चेंजर्स आणि पार्ट कॅचर्स ही प्रक्रिया आणखी सुव्यवस्थित करतात. पॅलेट चेंजर्समुळे मशीन्स वेगवेगळ्या कामांमध्ये किंवा सामग्रीमध्ये स्वयंचलितपणे बदल करू शकतात. पार्ट कॅचर्स तयार झालेले घटक गोळा करतात, ज्यामुळे मशीन थांबणे टळते.
या स्तरावरील ऑटोमेशनमुळे मोठे फायदे मिळतात. कंपन्या २४ तास यंत्रे चालवून अखंड उत्पादन साध्य करतात. यामुळे मजुरीचा खर्च न वाढवता उत्पादनात लक्षणीय वाढ होते. तसेच, यामुळे मानवी चुका कमी होतात, परिणामी भागांची गुणवत्ता अधिक सातत्यपूर्ण राहते आणि टाकाऊ माल कमी होतो. याशिवाय, कंपन्या मानवी ऑपरेटरना प्रोग्रामिंग, देखभाल किंवा गुणवत्ता नियंत्रण यांसारख्या अधिक गुंतागुंतीच्या कामांसाठी पुन्हा नियुक्त करू शकतात. यामुळे त्यांच्या मनुष्यबळाचा सर्वोत्तम वापर होतो.
लाईट्स-आऊट मॅन्युफॅक्चरिंगमुळे कारखाना एक अत्यंत कार्यक्षम आणि स्वयंपूर्ण प्रक्रिया बनतो. यामुळे उत्पादकांना जास्त मागणी पूर्ण करणे, उत्पादन कालावधी कमी करणे आणि जागतिक बाजारपेठेत स्पर्धेत टिकून राहणे शक्य होते. हे धोरणात्मक पाऊल भविष्यातील वाढ आणि नफा सुरक्षित करण्यास मदत करते.
तुमच्या सीएनसी टर्निंग मशीनच्या सर्वोत्तम कामगिरीसाठी प्रमुख वैशिष्ट्ये
जेव्हा तुम्ही निवडतासीएनसी टर्निंग मशीनत्याची मुख्य वैशिष्ट्ये खरोखरच महत्त्वाची असतात. या तपशिलांवरून तुम्ही कोणत्या प्रकारचे भाग बनवू शकता आणि ते किती कार्यक्षमतेने बनवू शकता हे ठरते. ही प्रमुख वैशिष्ट्ये समजून घेतल्याने तुम्हाला तुमच्या कार्यशाळेसाठी सर्वोत्तम मशीन निवडण्यास मदत होते.
स्पिंडल हॉर्सपॉवर आणि आरपीएम आवश्यकता
प्रभावी मशीनिंगसाठी स्पिंडलची शक्ती आणि वेग अत्यंत महत्त्वाचे असतात. हॉर्सपॉवरमुळे मशीनला कठीण पदार्थ कापण्याची ताकद मिळते. आरपीएम (प्रति मिनिट प्रदक्षिणा) ठरवते की वर्कपीस किती वेगाने फिरेल. वेगवेगळ्या उपयोगांसाठी शक्ती आणि वेगाच्या वेगवेगळ्या पातळ्यांची आवश्यकता असते.
| स्पिंडल पॉवर रेंज (kW) | ठराविक अनुप्रयोग |
|---|---|
| ०.८-१.५ किलोवॅट | लहान कोरीवकाम, पीसीबी मिलिंग, हलके लाकूडकाम, ॲक्रिलिक कटिंग. छंद जोपासणाऱ्यांसाठी आणि लहान कार्यशाळांसाठी उपयुक्त. |
| २.२-३.५ किलोवॅट | सर्वसाधारण लाकूडकाम, फलक बनवणे, प्लास्टिक फॅब्रिकेशन, ॲल्युमिनियम कोरीवकाम. लहान ते मध्यम आकाराच्या व्यवसायांसाठी आदर्श. |
| ४.५-६.० किलोवॅट | अवजड लाकूडकाम, फर्निचर उत्पादन, कॅबिनेट बनवणे, अलौह धातूंचे मशीनिंग. व्यावसायिक कार्यशाळा आणि औद्योगिक वापरकर्त्यांकडून पसंतीचे. |
| ७.५-९.० किलोवॅट | औद्योगिक दर्जाचे अनुप्रयोग, मोठ्या प्रमाणावर पॅनेल प्रक्रिया, गुंतागुंतीचे 3D कोरीवकाम, जड धातू कापणे. उच्च उत्पादन क्षमतेच्या वातावरणासाठी डिझाइन केलेले. |
| १२ किलोवॅट आणि त्याहून अधिक | उच्च-कार्यक्षमता औद्योगिक मशीनिंग, एरोस्पेस घटक, ऑटोमोटिव्ह भाग, मोल्ड बनवणे. अविरत कार्य आणि अचूकतेसाठी आव्हानात्मक औद्योगिक वातावरणात वापरले जाते. |
चकचा आकार आणि बारची क्षमता
चकचा आकार आणि बारची क्षमता यावरून तुमचे मशीन हाताळू शकणाऱ्या कच्च्या मालाचे कमाल आकारमान ठरते. याचा थेट परिणाम तुम्ही तयार करू शकणाऱ्या भागांच्या आकारावर होतो. लहान वर्कपीससाठी, कॉलेट चकचे विशेष फायदे आहेत.
- ४ इंचांपेक्षा कमी व्यासाच्या वर्कपीससाठी कॉलेट चक विशेषतः फायदेशीर ठरतात.
- ते उत्तम टूल क्लिअरन्स, वर्कपीसशी ३६०-अंश संपर्क आणि अधिक पकड शक्ती देतात, विशेषतः उच्च आरपीएमवर.
- या चक्सची बार क्षमता पर्यंत वाढवता येते४ इंच (१०० मिमी) व्यास.
- उत्तम टूल क्लिअरन्स, उच्च गती क्षमता आणि उत्कृष्ट पकड शक्तीमुळे, ते १/१६ इंच ते ४ इंच व्यासाच्या भागांसाठी सर्वोत्तम उपयुक्त आहेत.
- कॉलेट चक प्रामुख्याने लहान भागांसाठी डिझाइन केलेले असतात, सामान्यतः३ इंच किंवा त्यापेक्षा कमी, क्षमता ६ इंचांपर्यंत पोहोचू शकते..
- त्यांचे कमी वस्तुमान आणि सममितीय रचनेमुळे थ्री-जॉ चकच्या तुलनेत जास्त वेगाने काम करणे शक्य होते. यामुळे जास्त RPM वर पकडण्याची शक्ती अधिक सातत्यपूर्ण राहते.
टूलिंग क्षमता आणि टरेट कॉन्फिगरेशन
तुमच्या मशीनमध्ये किती टूल्स बसू शकतात आणि त्यांची मांडणी कशी केली आहे, याचा परिणाम मशीन न थांबता किती क्रिया करू शकते यावर होतो. टूलिंग क्षमता जास्त असल्यास, टूल्स बदलण्यासाठी लागणारा डाउनटाइम कमी होतो. टरेटची रचना देखील यात मोठी भूमिका बजावते.
| बुर्ज प्रकार | साधन क्षमता |
|---|---|
| व्हीडीआय | उच्च (१२+ स्थानके) |
| बीएमटी | मर्यादित (६-१२ स्थानके) |
व्हीडीआय (व्हीडीआय म्हणजे 'वेराइन डॉइचर इंजिनिअर' किंवा 'असोसिएशन ऑफ जर्मन इंजिनियर्स') टरेट्समध्ये अनेकदा अधिक स्टेशन्स असतात, ज्यामुळे तुम्हाला अधिक लवचिकता मिळते. बीएमटी (बेस माउंटेड टूलिंग) टरेट्समध्ये जड कटिंगसाठी मजबूत क्लॅम्पिंग असते. योग्य टरेट निवडल्याने तुम्हाला मदत होते.कार्यक्षमता वाढवाआणि भागाची गुंतागुंत.
प्रभावी चिप व्यवस्थापन आणि कूलंट प्रणाली
कोणत्याही सीएनसी टर्निंग मशीनसाठी प्रभावी चिप व्यवस्थापन आणि मजबूत कूलंट सिस्टीम अत्यावश्यक आहेत. त्या सुरळीत कामकाज सुनिश्चित करतात, टूलचे आयुष्य वाढवतात आणि भागांची गुणवत्ता टिकवून ठेवतात. चिप्सचा अयोग्य निचरा झाल्यास टूल तुटणे, पृष्ठभागाच्या फिनिशमध्ये समस्या येणे आणि मशीन बंद पडणे यांसारख्या समस्या उद्भवू शकतात. एक चांगली सिस्टीम कटिंग झोनला स्वच्छ आणि थंड ठेवते.
उत्पादक वापरतातचिप्सचे प्रभावीपणे व्यवस्थापन करण्याच्या अनेक रणनीतीतेचिप्सचा संचय कमी करण्यासाठी टूल पाथ्स ऑप्टिमाइझ कराअरुंद जागा आणि खोल पोकळ्यांमध्ये. यामुळे उत्पादकता वाढते आणि चिप्सचे सातत्यपूर्ण निष्कासन सुनिश्चित होते. योग्य साधन निवडणे देखील उपयुक्त ठरते. योग्य फ्लूट भूमिती, हेलिक्स कोन आणि कोटिंग असलेली साधने सर्वोत्तम काम करतात. उदाहरणार्थ, ॲल्युमिनियमसारख्या लांब चिप्स तयार करणाऱ्या पदार्थांसाठी जास्त फ्लूट स्पेस आणि उच्च हेलिक्स कोन आदर्श आहेत. चिप ब्रेकर्स चिप्सचे लहान, हाताळण्यायोग्य तुकड्यांमध्ये विभाजन करतात. हे विशेषतः लांब, धाग्यासारख्या चिप्स तयार करणाऱ्या पदार्थांसाठी उपयुक्त आहे, ज्यामुळे अडथळे कमी होतात.
| रणनीती | सामग्रीचे प्रकार | कापणीच्या अटी/विचार |
|---|---|---|
| चिपब्रेकर्सची अंमलबजावणी करा | लांब, धाग्यासारखे कण निर्माण करणारे पदार्थ (उदा., टायटॅनियम आणि निकेल-आधारित पदार्थांसारखे कठीण मिश्रधातू) | योग्य उष्णता आणि दाब राखणे; विशिष्ट गरजा किंवा सामान्य उपयोगांसाठी विविध रचना उपलब्ध आहेत. |
| उच्च दाबाचे कूलंट वापरा | सर्वसाधारण | कटिंग झोनच्या जवळ कूलंटचा प्रवाह; मशीनच्या कूलंट जलाशयाच्या तुलनेत उच्च-दाब युनिटचा योग्य आकार. |
| प्रक्रिया आणि प्रोग्रामिंग बदल लागू करा | आयएसओ पी ग्रुप स्टील (चिपचा रंग उष्णता हस्तांतरण दर्शवतो) | टूल अलाइनमेंट (केंद्राची उंची अत्यंत महत्त्वाची); उच्च स्थिरतेचे टूलिंग; कटची खोली (उत्तम परिणामांसाठी किमान त्रिज्येच्या २/३, त्रिज्येच्या पुढे १-२ मिमी); फीड रेट (खूप कमी किंवा खूप जास्त नसावा); कटिंग स्पीड (इतर बदल अयशस्वी झाल्यास समायोजित केला जाऊ शकतो); ग्रूव्हिंगसाठी स्पीड पेकिंगसारखे प्रोग्रामिंगमधील बदल. |
एक चांगली कूलंट व्यवस्थापन प्रणाली कूलंटचा प्रवाह अचूकपणे कटिंग क्षेत्राकडे निर्देशित करते. यामुळे चिप्स (कण) दूर वाहून जातात आणि त्यांचा संचय व अतिउष्णता टाळली जाते. तसेच, यामुळे कूलंटची गुणवत्ताही टिकून राहते. व्हॅक्यूम किंवा कन्व्हेयरसारख्या स्वयंचलित चिप एक्स्ट्रॅक्शन सिस्टीम सतत चिप्स काढून टाकतात. मोठ्या प्रमाणातील उत्पादनासाठी हे अत्यंत महत्त्वाचे आहे. यामुळे कटिंगची स्थिती सातत्यपूर्ण राखण्यास मदत होते आणि डाउनटाइम कमी होतो.
प्रगत शीतकरण प्रणाली, जसे कीकिमान प्रमाणात स्नेहन (MQL) आणि कोरडे मशीनिंगयामुळे पाण्याची लक्षणीय बचत होते आणि कूलंटचा वापर कमी होतो. या प्रणालींमुळे कूलिंगसाठी लागणारी ऊर्जादेखील कमी होते. यामुळे प्रणालीची एकूण कार्यक्षमता वाढते आणि परिणामी खर्चात बचत होते.सुपरक्रिटिकल CO₂ प्रणाली आणखीही फायदे देतात:
- कूलंटचा शून्य अपव्ययसुपरक्रिटिकल CO₂ चे बाष्पीभवन कोणत्याही हानीशिवाय होते. यामुळे अवशेष आणि खर्चिक विल्हेवाटीची गरज टळते.
- कमी ऊर्जा वापरसंचालनासाठी कमी ऊर्जेची आवश्यकता असते. गाळण, पंपिंग आणि शुद्धीकरण प्रणालींची आता गरज नाही.
- शाश्वत CO₂ स्रोतऔद्योगिक प्रक्रियांमधून सामान्यतः CO₂ पुनर्प्राप्त केला जातो. यामुळे चक्रीय अर्थव्यवस्थेला चालना मिळते.
- हानिकारक रसायने नाहीतबिनविषारी scCO₂ धोकादायक पदार्थांच्या संपर्कात येणे टाळते. ते हवेची गुणवत्ता आणि कामाच्या ठिकाणची सुरक्षितता सुधारते.
- स्वच्छ, अवशेष-मुक्त कार्यप्रणालीयामुळे तेलकट अवशेष शिल्लक राहत नाहीत. यामुळे देखभाल आणि साफसफाई कमी होते.
या प्रगत प्रणाली केवळ मशीनिंगची कार्यक्षमताच सुधारत नाहीत, तर महत्त्वपूर्ण पर्यावरणीय आणि खर्चाचे फायदेही देतात.
२०२५ साठी आदर्श सीएनसी टर्निंग सोल्यूशन निवडण्यासाठी तुमच्या विशिष्ट उत्पादन उद्दिष्टांची स्पष्ट समज असणे आवश्यक आहे. काळजीपूर्वक निवडलेले मशीन एक मोलाची मालमत्ता बनते, जे उत्पादन यशात थेट योगदान देते. व्यवसाय त्यांच्या कार्यांना अनुकूल करण्यासाठी आणि भविष्यातील वाढ सुरक्षित करण्यासाठी माहितीपूर्ण निर्णय घेतात. हे सर्वसमावेशक मार्गदर्शक उत्पादकांना त्यांच्या विशिष्ट गरजांसाठी योग्य पर्याय शोधण्यात मदत करते.
वारंवार विचारले जाणारे प्रश्न
हॉरिझॉन्टल आणि व्हर्टिकल सीएनसी टर्निंग मशीनमधील मुख्य फरक काय आहे?
आडव्या मशीन लांब, जड भाग चांगल्या प्रकारे हाताळतात आणि अनेकदा त्यातील चिप्स काढणेही सोपे जाते.उभ्या मशीनजड आणि लहान भागांना गुरुत्वाकर्षणाचा वापर करून स्थिर ठेवण्यासाठी हे उत्तम आहेत. तसेच, यामुळे जमिनीवरील जागाही वाचते.
एखाद्या दुकानाने स्विस-टाइप सीएनसी टर्निंग मशीनचा विचार केव्हा करावा?
लहान, गुंतागुंतीच्या आणि उच्च-सुस्पष्ट भागांसाठी कारखान्यांनी स्विस-प्रकारच्या यंत्रांचा विचार करावा. वैद्यकीय, एरोस्पेस आणि इलेक्ट्रॉनिक्स यांसारख्या उद्योगांमध्ये, ही यंत्रे अत्यंत कमी सहनशीलतेसह (टाइट टॉलरन्ससह) गुंतागुंतीचे घटक तयार करण्यात उत्कृष्ट ठरतात.
मल्टी-ॲक्सिस सीएनसी टर्निंग सेंटर्सचे फायदे काय आहेत?
बहु-अक्षीय केंद्रेटर्निंग, मिलिंग आणि ड्रिलिंग एकाच मशीनमध्ये एकत्रित केले आहे. यामुळे एकाच सेटअपमध्ये गुंतागुंतीचे भाग तयार करता येतात, ज्यामुळे चुका कमी होतात, वेळ वाचतो आणि अचूकता सुधारते.
बार फीडरसारखे ऑटोमेशन सीएनसी टर्निंग मशीनला कशी मदत करते?
बार फीडर्स स्वयंचलितपणे कच्चा माल पुरवतात, ज्यामुळे अविरत आणि मानवी हस्तक्षेपाशिवाय उत्पादन शक्य होते. यामुळे उत्पादन वाढते, मजुरीचा खर्च कमी होतो आणि यंत्रे मानवी हस्तक्षेपाशिवाय जास्त काळ चालवता येतात.
सीएनसी टर्निंग मशीनसाठी स्पिंडल हॉर्सपॉवर आणि आरपीएम का महत्त्वाचे आहेत?
स्पिंडल हॉर्सपॉवर मशीनला कठीण पदार्थ कापण्याची ताकद देते. आरपीएम (RPM) वर्कपीस किती वेगाने फिरेल हे ठरवते. कार्यक्षम मशीनिंगसाठी दोन्ही महत्त्वाचे आहेत आणि ते पदार्थ व भागाच्या आवश्यकतेवर अवलंबून असतात.
पोस्ट करण्याची वेळ: ०५-डिसेंबर-२०२५