


अंडरकॅरेजच्या (फ्रेमच्या) दोन्ही बाजूंना चाके असलेल्या ॲक्सल्सना एकत्रितपणे ऑटोमोबाईल ॲक्सल्स म्हटले जाते, आणि चालवण्याची क्षमता असलेल्या ॲक्सल्सना सामान्यतः ॲक्सल्स म्हटले जाते. या दोन्हींमधील मुख्य फरक म्हणजे ॲक्सलच्या (ॲक्सलच्या) मध्यभागी ड्राइव्ह आहे की नाही हा होय. हा फरक स्पष्ट करण्यासाठी, या शोधनिबंधात ड्राइव्ह युनिट असलेल्या ऑटोमोबाईल ॲक्सलला ऑटोमोबाईल ॲक्सल आणि ड्राइव्ह नसलेल्या वाहनाला ऑटोमोबाईल ॲक्सल म्हटले आहे.
लॉजिस्टिक्स आणि वाहतुकीच्या वाढत्या मागणीमुळे, व्यावसायिक वाहतूक आणि विशेष कार्यांमध्ये ऑटोमोबाईल ॲक्सल्स, विशेषतः ट्रेलर आणि सेमी-ट्रेलर्सची श्रेष्ठता अधिकाधिक स्पष्ट होत आहे आणि बाजारपेठेतील मागणीत लक्षणीय वाढ झाली आहे.
हे तंत्रज्ञान अॅक्सलच्या मशीनिंग प्रक्रियेचे विश्लेषण करते, जेणेकरून ग्राहकांना अधिक योग्य सीएनसी मशीन निवडण्यास मदत होईल अशी आशा आहे.
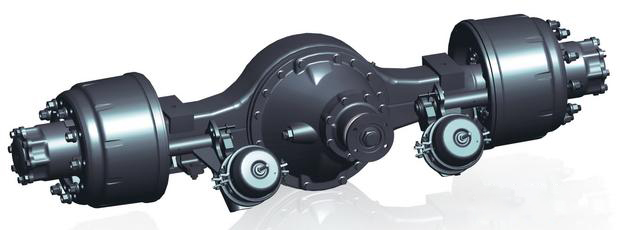
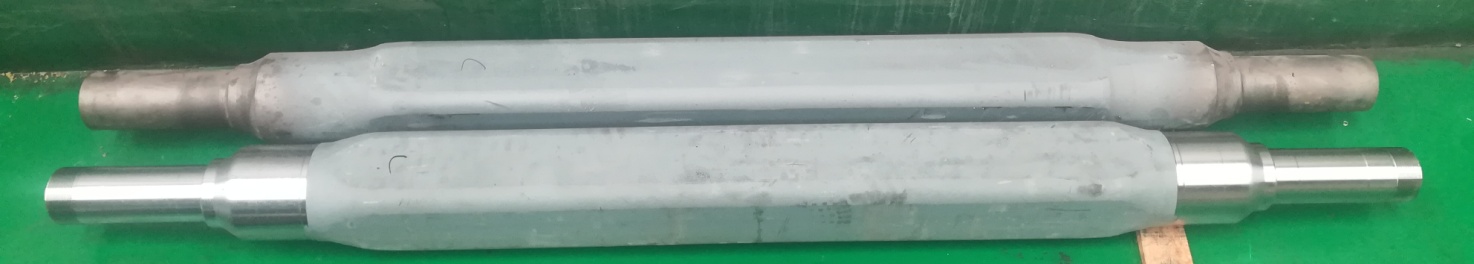
ऑटोमोबाईलच्या संपूर्ण ॲक्सलची नवीन उत्पादन प्रक्रिया:
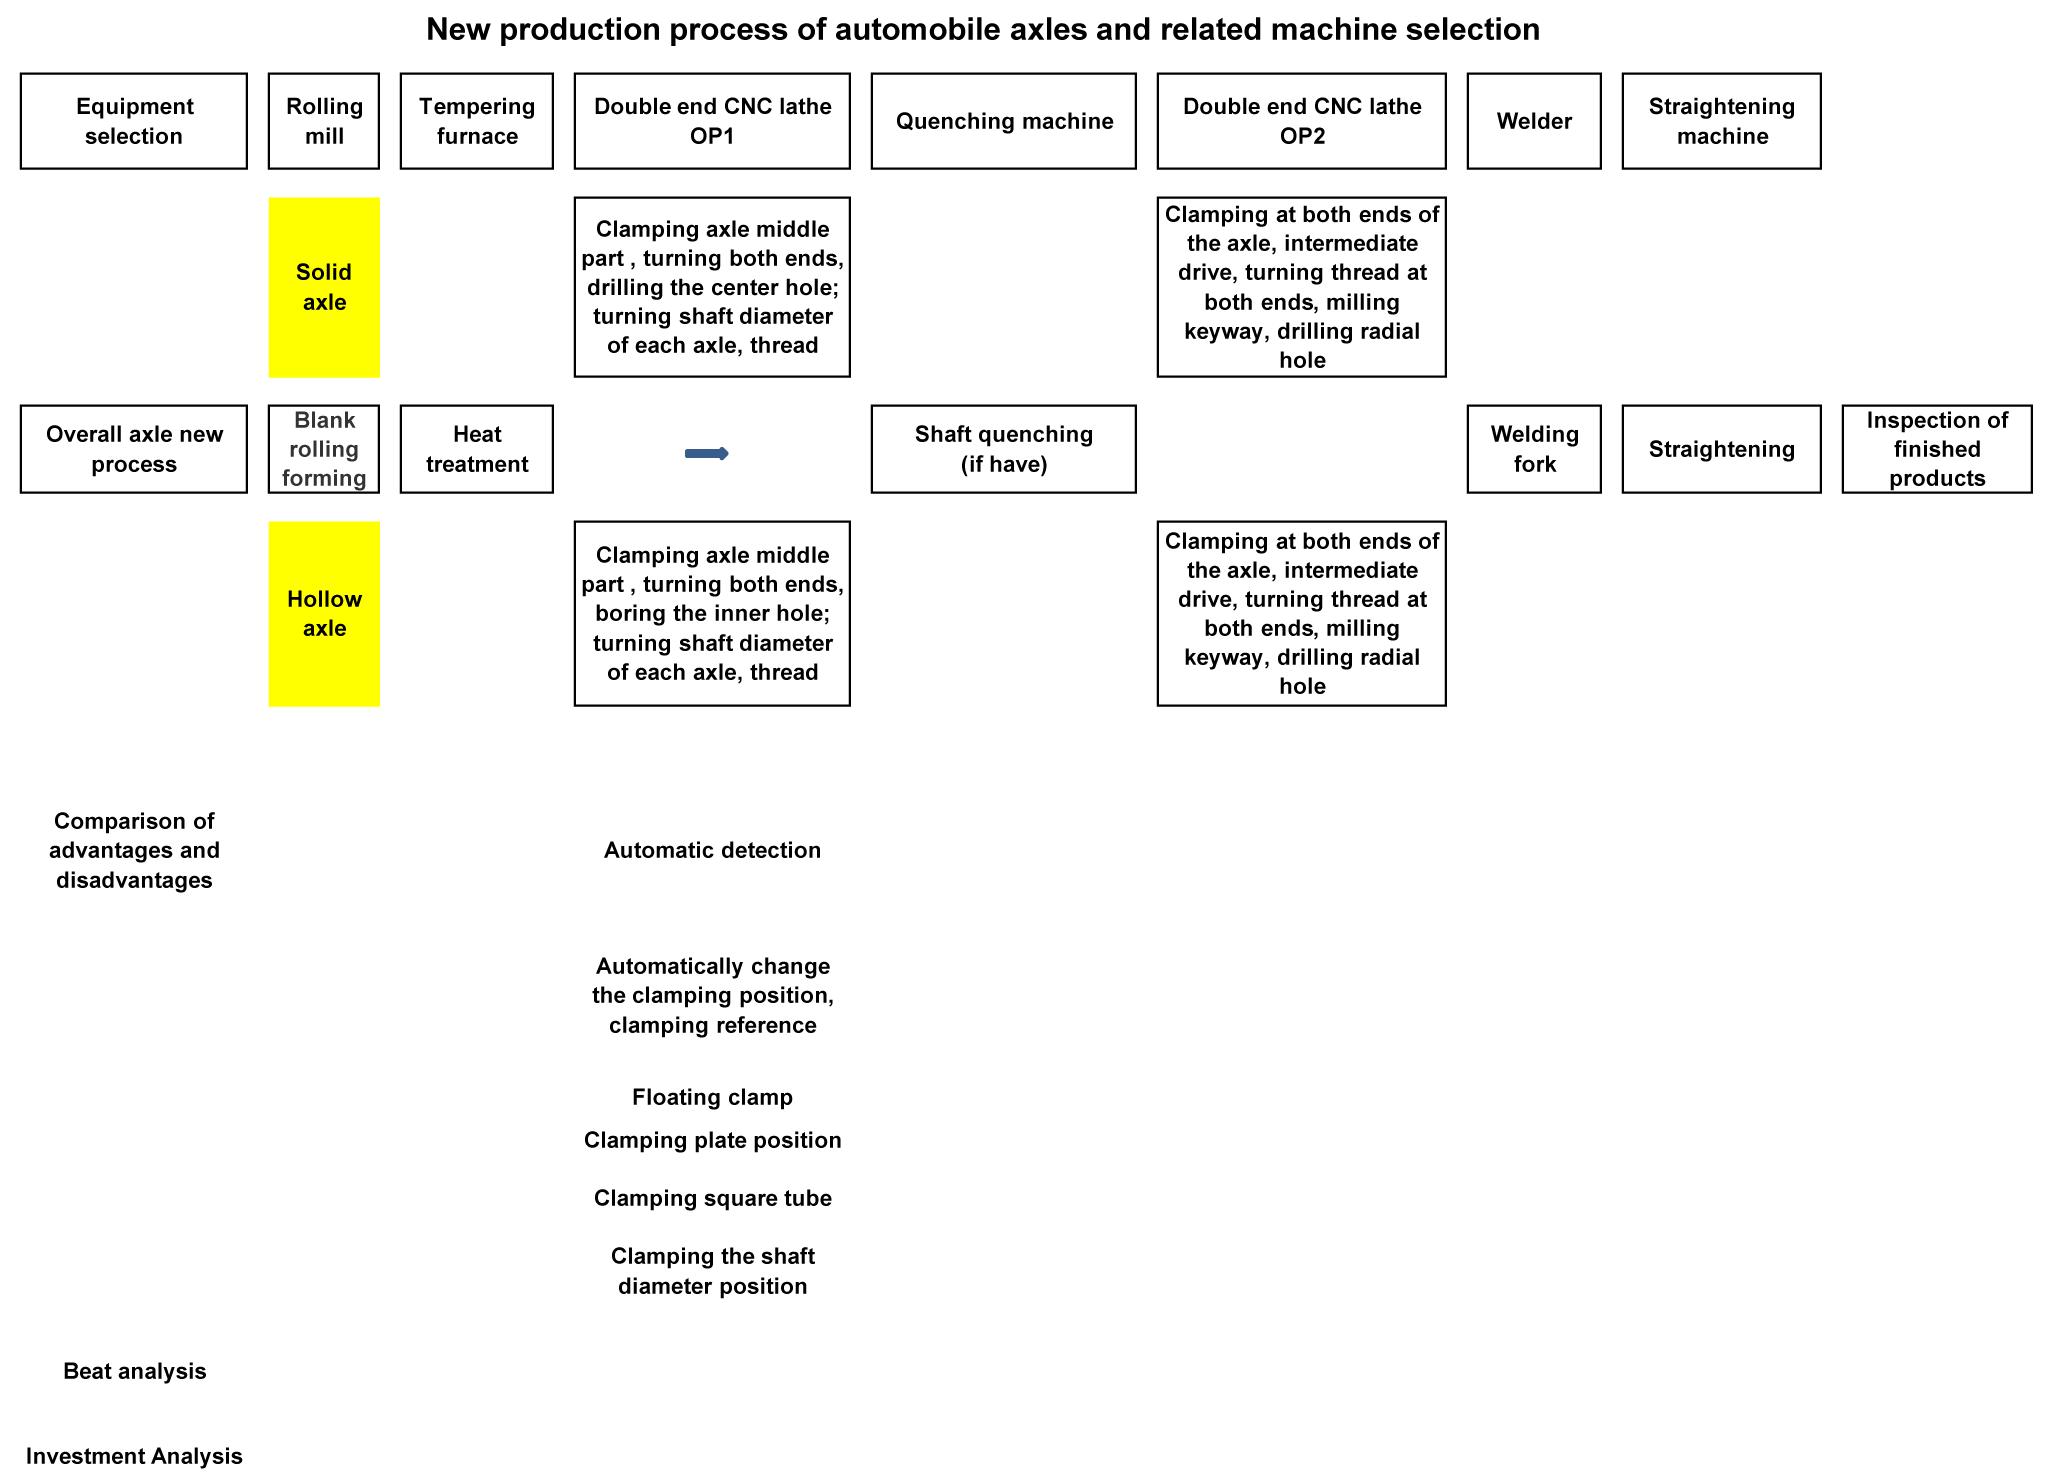
नवीन उत्पादन प्रक्रियेमुळे, मशीनिंगसाठी वापरले जाणारे मिलिंग मशीन (सॉलिड ॲक्सल) किंवा डबल-साइड बोरिंग मशीन (हॉलो ॲक्सल) सोबत सीएनसी लेथ, पारंपारिक OP1 मिलिंग, OP2, OP3 टर्निंग क्रम, आणि अगदी OP5 ड्रिलिंग आणि मिलिंग देखील डबल-एंड सीएनसी लेथ OP1 ने बदलले जाऊ शकते.
ज्या सॉलिड ॲक्सल्समध्ये शाफ्टच्या व्यासाला क्वेंचिंगची आवश्यकता नसते, त्यांच्यासाठी की ग्रूव्ह मिलिंग आणि रेडियल होल ड्रिलिंगसह सर्व मशिनिंगची कामे एकाच सेटअपमध्ये पूर्ण केली जाऊ शकतात. ज्या हॉलो ॲक्सल्समध्ये शाफ्टच्या व्यासाला क्वेंचिंगची आवश्यकता नसते, त्यांच्यासाठी मशिन टूलमध्ये ऑटोमॅटिक कन्व्हर्जन क्लॅम्पिंग स्टँडर्ड साकारले जाऊ शकते आणि सर्व मशिनिंगची कामे एकाच मशिन टूलद्वारे पूर्ण केली जाऊ शकतात.
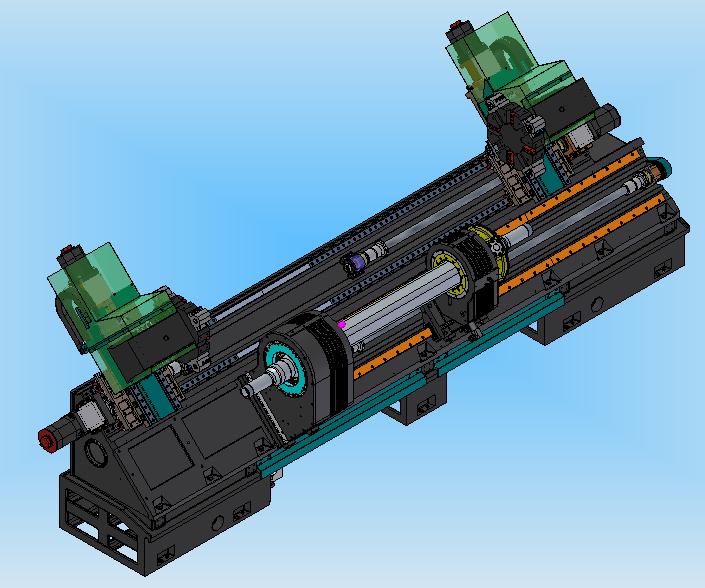
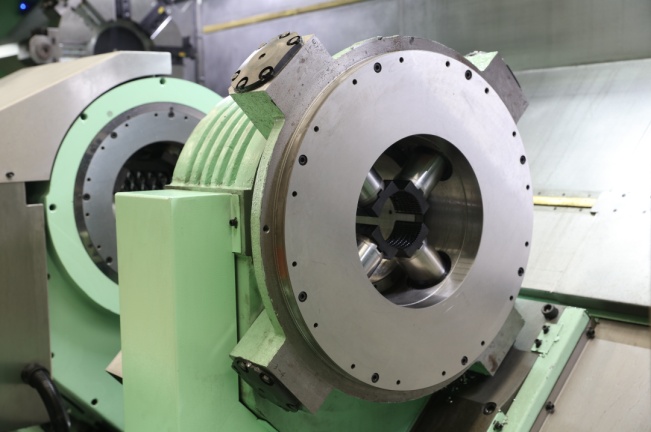
अॅक्सलच्या मशीनिंगसाठी डबल-एंड अॅक्सल स्पेशल सीएनसी लेथ निवडल्याने मशीनिंगचा मार्ग लक्षणीयरीत्या लहान होतो आणि निवडलेल्या मशीन टूल्सचा प्रकार व संख्या देखील कमी होते.
नवीन प्रक्रिया निवड यंत्राचे फायदे आणि वैशिष्ट्ये:
१) प्रक्रियेचे केंद्रीकरण करून, वर्कपीस क्लॅम्पिंगच्या वेळा कमी करून, सहाय्यक प्रक्रियेचा वेळ कमी करून, दोन्ही टोकांवर एकाच वेळी प्रक्रिया करण्याच्या तंत्रज्ञानाचा वापर केल्याने, उत्पादन कार्यक्षमता लक्षणीयरीत्या सुधारते.
२) एकदाच क्लॅम्पिंग केल्याने आणि दोन्ही टोकांवर एकाच वेळी प्रक्रिया केल्याने मशीनिंगची अचूकता आणि अॅक्सलची एकअक्षीयता सुधारते.
३) उत्पादन प्रक्रिया लहान करणे, उत्पादन स्थळावरील भागांची उलाढाल कमी करणे, जागेच्या वापराची कार्यक्षमता सुधारणे आणि उत्पादनाचे संघटन व व्यवस्थापन सुधारण्यास मदत करणे.
४) उच्च-कार्यक्षम प्रक्रिया उपकरणांच्या वापरामुळे, पूर्णपणे स्वयंचलित उत्पादन साध्य करण्यासाठी आणि कामगार खर्च कमी करण्यासाठी, त्यात लोडिंग आणि अनलोडिंग उपकरणे आणि साठवण उपकरणे बसवता येतात.
५) वर्कपीस मध्यवर्ती स्थितीत क्लॅम्प केला जातो, क्लॅम्पिंग विश्वसनीय असते, आणि मशीन टूलच्या कटिंगसाठी आवश्यक टॉर्क पुरेसा असतो, आणि मोठ्या प्रमाणात टर्निंग केले जाऊ शकते.
६) मशीन टूलला स्वयंचलित तपासणी उपकरण बसवता येते, विशेषतः पोकळ अॅक्सलसाठी, ज्यामुळे मशीनिंगनंतर अॅक्सलची जाडी एकसमान राहील याची खात्री करता येते.
७) पोकळ ॲक्सलच्या बाबतीत, जेव्हा OP1 सिक्वेन्सरच्या दोन्ही टोकांवरील आतील छिद्रे तयार होतात, तेव्हा पारंपरिक ग्राहक एका टोकाने क्लॅम्प उचलून आणि दुसऱ्या टोकाने टेलस्टॉक वापरून टर्निंगसाठी वर्कपीस घट्ट करतात, परंतु आतील छिद्रांचा आकार वेगवेगळा असतो. लहान आतील छिद्रांसाठी, घट्ट करण्याची दृढता अपुरी पडते, वरचा घट्ट करण्याचा टॉर्क अपुरा असतो आणि कार्यक्षम कटिंग पूर्ण होऊ शकत नाही.
नवीन डबल-फेस लेथमध्ये, पोकळ ॲक्सलच्या बाबतीत, जेव्हा वाहनाच्या दोन्ही टोकांवरील आतील छिद्रे पूर्ण होतात, तेव्हा मशीन आपोआप क्लॅम्पिंग मोड बदलते: दोन्ही टोकांचा वापर वर्कपीसला घट्ट करण्यासाठी केला जातो आणि मधला ड्राइव्ह टॉर्क प्रसारित करण्यासाठी वर्कपीसला तरंगत ठेवतो.
८) अंगभूत हायड्रॉलिक क्लॅम्पिंग वर्कपीस असलेला हेडस्टॉक मशीनच्या Z दिशेने हलवता येतो. ग्राहक गरजेनुसार मधल्या चौकोनी ट्यूबची (गोल ट्यूबची), तळाच्या प्लेटची आणि अॅक्सलच्या शाफ्टच्या व्यासाची स्थिती धरून ठेवू शकतो.
निष्कर्ष:
वरील परिस्थिती पाहता, ऑटोमोबाईल ॲक्सलच्या मशिनिंगसाठी डबल-एंड सीएनसी लेथचा वापर पारंपरिक प्रक्रियांपेक्षा लक्षणीय फायदेशीर ठरतो. हे एक प्रगत उत्पादन तंत्रज्ञान आहे, जे उत्पादन प्रक्रिया आणि मशीनच्या रचनेच्या बाबतीत पारंपरिक मशिन टूल्सची जागा घेऊ शकते.
पोस्ट करण्याची वेळ: १५ मार्च २०२१