


गेल्या दोन वर्षांच्या बाजारपेठेतील अनुभवामुळे, आम्ही अनेक दर्जेदार अंतिम ग्राहक मिळवले आहेत.व्हॉल्व्ह उत्पादनसंयंत्रे. या ग्राहकांना त्याच समस्येचा सामना करावा लागतो. व्हॉल्व्हवर अनेक बाजूंनी प्रक्रिया करणे आवश्यक असते आणि ग्राहकांची समान उत्पादने मोठ्या बॅचमध्ये असतात. उत्पादनाचा आकार किमान ६०० मिमी असणे आवश्यक आहे. बाजारात उपलब्ध असलेली मानक क्षैतिज हालचाल (हॉरिझॉन्टल ट्रॅव्हल) पुरेशी नसते आणि बोरिंग मशीनने प्रक्रिया करण्याचा खर्च खूप जास्त असतो. किंवा काही ग्राहक प्रक्रियेसाठी रेडियल ड्रिल वापरतात, परंतु त्याची कार्यक्षमता खूप कमी असते. किंवा तेगँट्री मिलिंगउपकरणांची किंमत खूप जास्त आहे, गुंतवणुकीवरील परतावा मिळण्यास खूप वेळ लागतो आणि त्याद्वारे फक्त वरच्या आणि खालच्या पृष्ठभागांवरच प्रक्रिया करता येते, मधल्या तोंडाच्या फ्लॅंजचा पृष्ठभाग बदलण्यासाठी अजूनही रेडियल ड्रिल किंवा इतर उपकरणांची आवश्यकता असते.
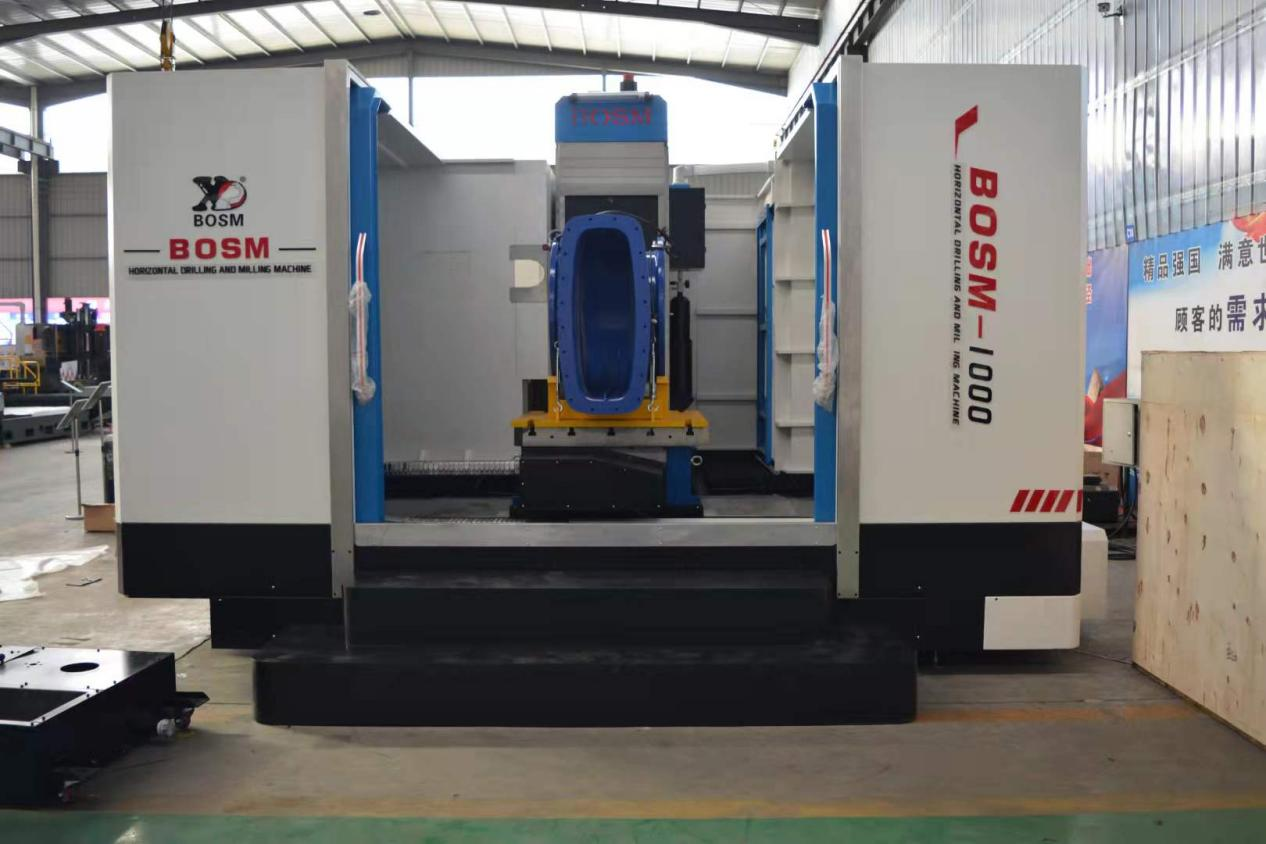
अशा ग्राहकांच्या प्रक्रियाविषयक समस्या सोडवण्यासाठी, आमच्या BOSM कारखान्याने विशेषतः एक क्षैतिज (horizontal) विकसित आणि डिझाइन केले आहे.ड्रिलिंग आणि बोअरिंग मशीनप्रक्रियेचा परिणाम आणि मशीनची उच्च गुणवत्ता सुनिश्चित करण्याच्या तत्त्वावर, या उपकरणाची किंमत-कार्यक्षमता खूप जास्त आहे, ज्यामुळे एकाच क्लॅम्पिंगमध्ये अनेक पृष्ठभागांवर प्रक्रिया करता येते आणि कार्यक्षमता व गुणवत्ता सुधारते. ग्राहकांकडे वेगवेगळ्या आकाराचे वर्कपीस असतात आणि त्यांना स्थिर करण्यासाठी फिक्स्चरचा वापर केला जाऊ शकतो.
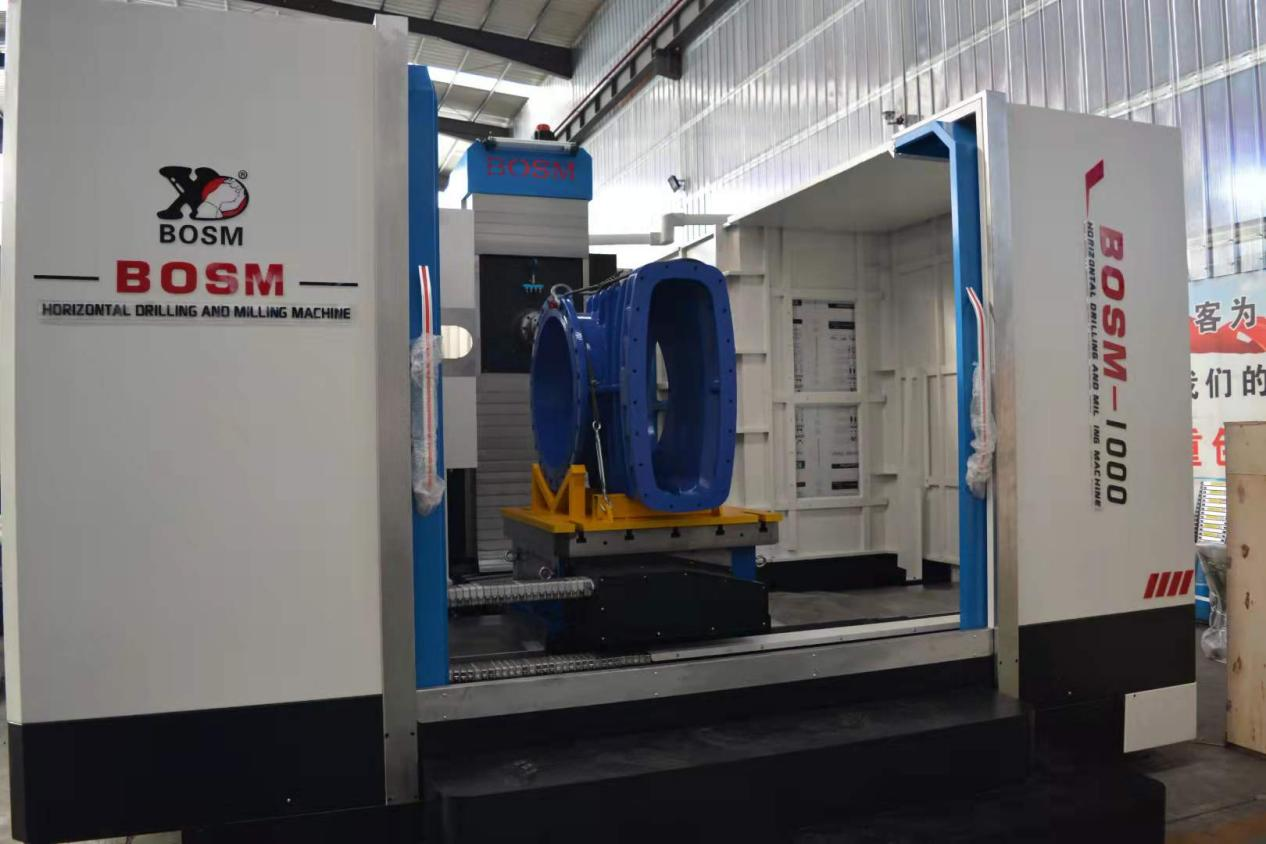
८०० मिमी पेक्षा जास्त त्रिमितीय आकार असलेल्या, चार-बाजूंच्या किंवा व्हॉल्व्ह/रिड्यूसरसाठीबहु-बाजू प्रक्रियाजलद ड्रिलिंगसाठी वर्कपीसचे रोटरी पोझिशनिंग आणि इंडेक्सिंग आवश्यक असते. या प्रकारच्या व्हॉल्व्हच्या बहुभुजी भागांचे छिद्र बहुतेकदा ५० मिमी पेक्षा कमी असते आणि मिलिंग प्लेन्स व बोरिंगची आवश्यकता असते. तांत्रिक आवश्यकतांनुसार, ०.००१ अंशांच्या इंडेक्सिंग अचूकतेसह १ मी * १ मी चौरस वर्कटेबल किंवा φ१.२ मी न्यूमेरिकल कंट्रोल इंडेक्स प्लेट बसवली जाते, आणि सहज कटिंगसाठी आयर्न कटर आपोआप कटिंग मशीनमध्ये खाली येऊ शकतो.
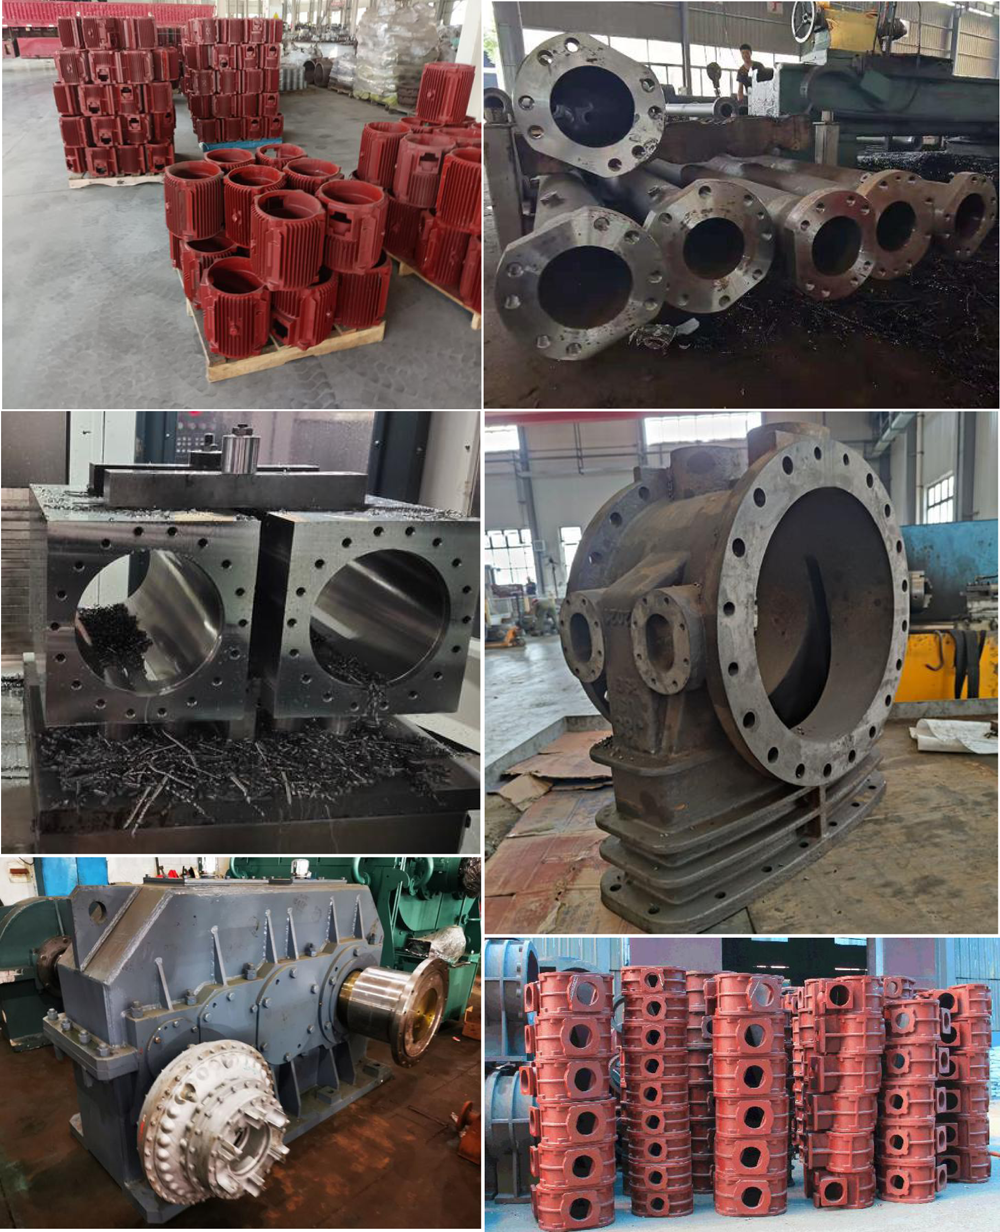
मशीनिंग भागांची योजना
पोस्ट करण्याची वेळ: १९ नोव्हेंबर २०२१