


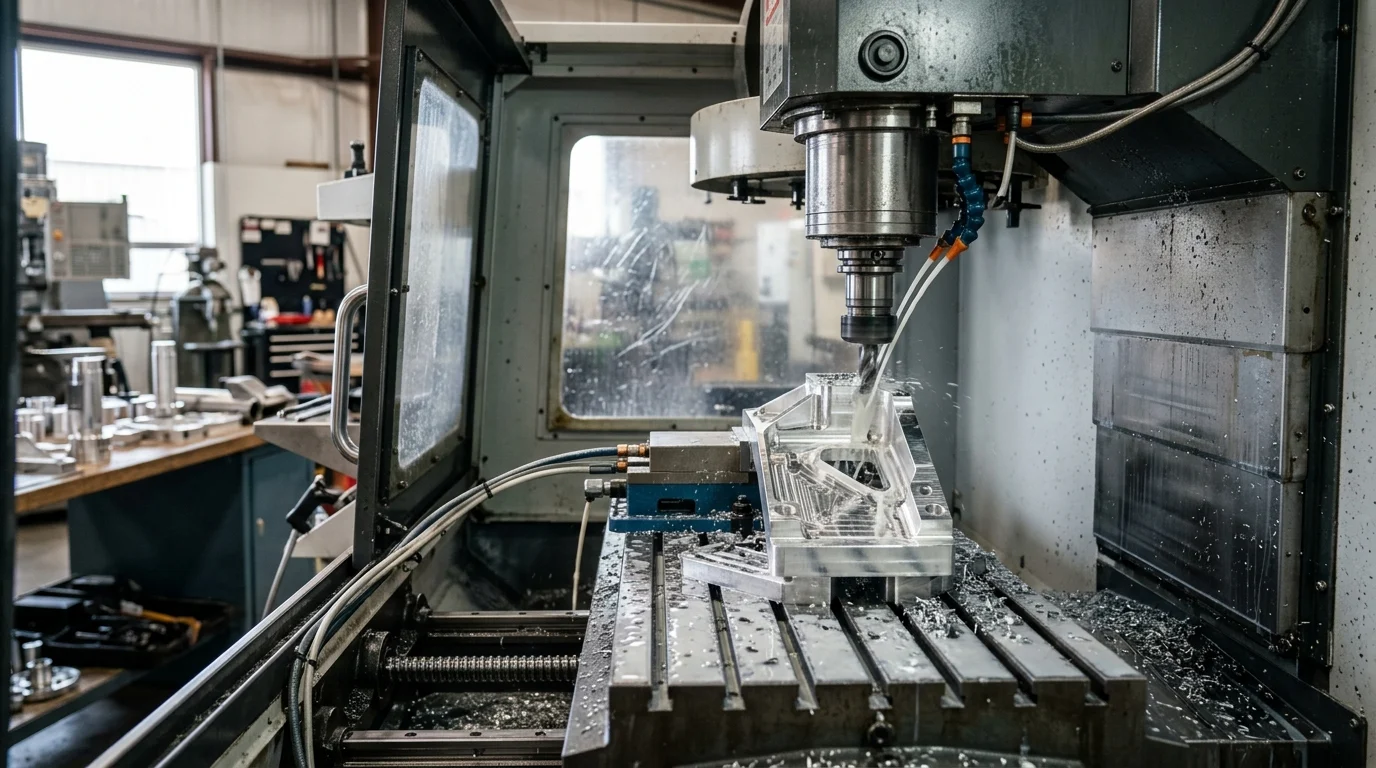
उच्च-सुस्पष्टता सीएनसी का महत्त्वाची आहे
आधुनिक उत्पादन क्षेत्रात,उच्च-सुस्पष्टता सीएनसी यंत्रसामग्रीही एक विशिष्ट गरज न राहता, जागतिक स्पर्धेसाठी एक मूलभूत मानक बनली आहे. खरेदी पथके आणि घाऊक खरेदीदारांसाठी, मायक्रॉन-स्तरीय अचूकता साधण्यास सक्षम असलेली उपकरणे मिळवणे हे आता केवळ तांत्रिक वैशिष्ट्ये पूर्ण करण्यापुरते मर्यादित राहिलेले नाही; तर नफ्याचे प्रमाण सुरक्षित ठेवण्यासाठी आणि पुरवठा साखळीची विश्वसनीयता वाढवण्यासाठी ही एक धोरणात्मक खेळी ठरली आहे.
±०.००१ मिमी ते ±०.००५ मिमी इतक्या सूक्ष्म सहनशीलतेच्या बाबतीत, त्रुटीला वाव जवळजवळ नसतोच. उच्च-सुस्पष्टता असलेल्या पायाभूत सुविधांमध्ये गुंतवणूक केल्याने, कठोर आंतरराष्ट्रीय गुणवत्ता मानकांचे पालन करत उत्पादन वाढवण्याच्या उत्पादकाच्या क्षमतेवर थेट परिणाम होतो.
उत्पादनक्षमतेवर आणि टाकाऊ मालाच्या कपातीवर होणारा परिणाम
उच्च-सुस्पष्टता असलेल्या सीएनसी मशीनचा कार्यात्मक परिणाम उत्पादनक्षमता आणि टाकाऊ मालातील घट यामध्ये सर्वाधिक दिसून येतो. जुन्या किंवा कमी मजबुती असलेल्या उपकरणांमध्ये अनेकदा औष्णिक विकृती आणि कंपनाची समस्या असते, ज्यामुळे जटिल धातूकामाच्या प्रक्रियांमध्ये टाकाऊ मालाचे प्रमाण सहजपणे ४% ते ६% पर्यंत वाढू शकते. मायक्रॉन-स्तरीय क्षमता असलेल्या मशीनमध्ये श्रेणीसुधारित केल्याने, कंपन्या दोषांचे प्रमाण ०.५% पेक्षा कमी करू शकतात.
शिवाय, उत्कृष्ट अचूकतेमुळे मॅन्युअल पॉलिशिंग किंवा सेकंडरी ग्राइंडिंगसारख्या दुय्यम फिनिशिंग प्रक्रियांची गरज नाहीशी होते. प्रक्रियांच्या या एकत्रीकरणामुळे एकूण उपकरण कार्यक्षमतेत (OEE) लक्षणीय वाढ होते आणि सायकल टाइम्स कमी होतात, ज्यामुळे...उत्पादन लाइनप्रत्येक शिफ्टमध्ये जास्त उत्पादन मिळवण्यासाठी.
मायक्रॉन-स्तरीय अचूकतेची आवश्यकता असलेले उद्योग
काही उत्पादन क्षेत्रे कठोर नियामक आणि सुरक्षा चौकटींखाली काम करतात, ज्यात मायक्रॉन-स्तरीय अचूकता अनिवार्य असते. एरोस्पेस उद्योगात, टर्बाइन ब्लेड्स आणि संरचनात्मक घटकांना अत्यंत वायुगतिकीय ताण सहन करण्यासाठी अचूक भौमितिक सहनशीलतेची आवश्यकता असते. त्याचप्रमाणे, वैद्यकीय उपकरण क्षेत्र ऑर्थोपेडिक इम्प्लांट्स आणि शस्त्रक्रिया उपकरणे तयार करण्यासाठी उच्च-अचूकता असलेल्या ५-अक्षीय मशीनिंग सेंटर्सवर अवलंबून असते, जिथे जैवसुसंगततेसाठी पृष्ठभागावरील फिनिश आणि आयामी अचूकता महत्त्वपूर्ण असते.
ऑटोमोटिव्ह आणि अवजड यंत्रसामग्री क्षेत्रांमध्येही व्हील हब, क्रँकशाफ्ट, फ्लायव्हील आणि हायड्रॉलिक व्हॉल्व्ह यांसारख्या घटकांसाठी उच्च दर्जाच्या मानकांची मागणी असते. या अनुप्रयोगांसाठी, टियर 1 आणि टियर 2 पुरवठादारांनी अखंड जोडणी आणि दीर्घकालीन यांत्रिक विश्वसनीयता सुनिश्चित करण्यासाठी मजबूत, उच्च-गती सीएनसी टर्निंग आणि मिलिंग सेंटर्स तैनात करणे आवश्यक आहे.
खरेदीदारांनी सहिष्णुतेच्या आवश्यकता कशा परिभाषित कराव्यात
पुरवठादारांशी संवाद साधताना खरेदी व्यावसायिकांनी अचूकतेच्या विविध मापदंडांमध्ये स्पष्टपणे फरक केला पाहिजे. खरेदीदारांनी ISO 230-2 मानकांचा वापर करून आवश्यकता परिभाषित केल्या पाहिजेत, ज्यामध्ये “पोझिशनिंग अचूकता” (जी अनेकदा 0.004 मिमी ते 0.008 मिमी लक्ष्यित असते) आणि “पुनरावृत्तीक्षमता” (जी सामान्यतः 0.002 मिमी ते 0.005 मिमी आवश्यक असते) यांच्यात स्पष्टपणे फरक केला पाहिजे.
उपकरणे खरेदी करताना एक सामान्य चूक म्हणजे, कार्यान्वयन वातावरण निर्दिष्ट न करता सामान्यीकृत सहनशीलतेचे दावे स्वीकारणे. खरेदीदारांनी मशीनिंग केल्या जाणाऱ्या सामग्रीवर (उदा. टायटॅनियम विरुद्ध ॲल्युमिनियम), अपेक्षित स्पिंडल लोडवर आणि कारखान्याच्या मजल्यावरील तापमानविषयक परिस्थितीवर आधारित आपल्या गरजा निश्चित केल्या पाहिजेत, तसेच पुरवठादार प्रत्यक्ष उत्पादन परिस्थितीत या सहनशीलतेची हमी देतो याची खात्री केली पाहिजे.
यंत्राच्या रचनेतील अचूकता वाढवणारे घटक
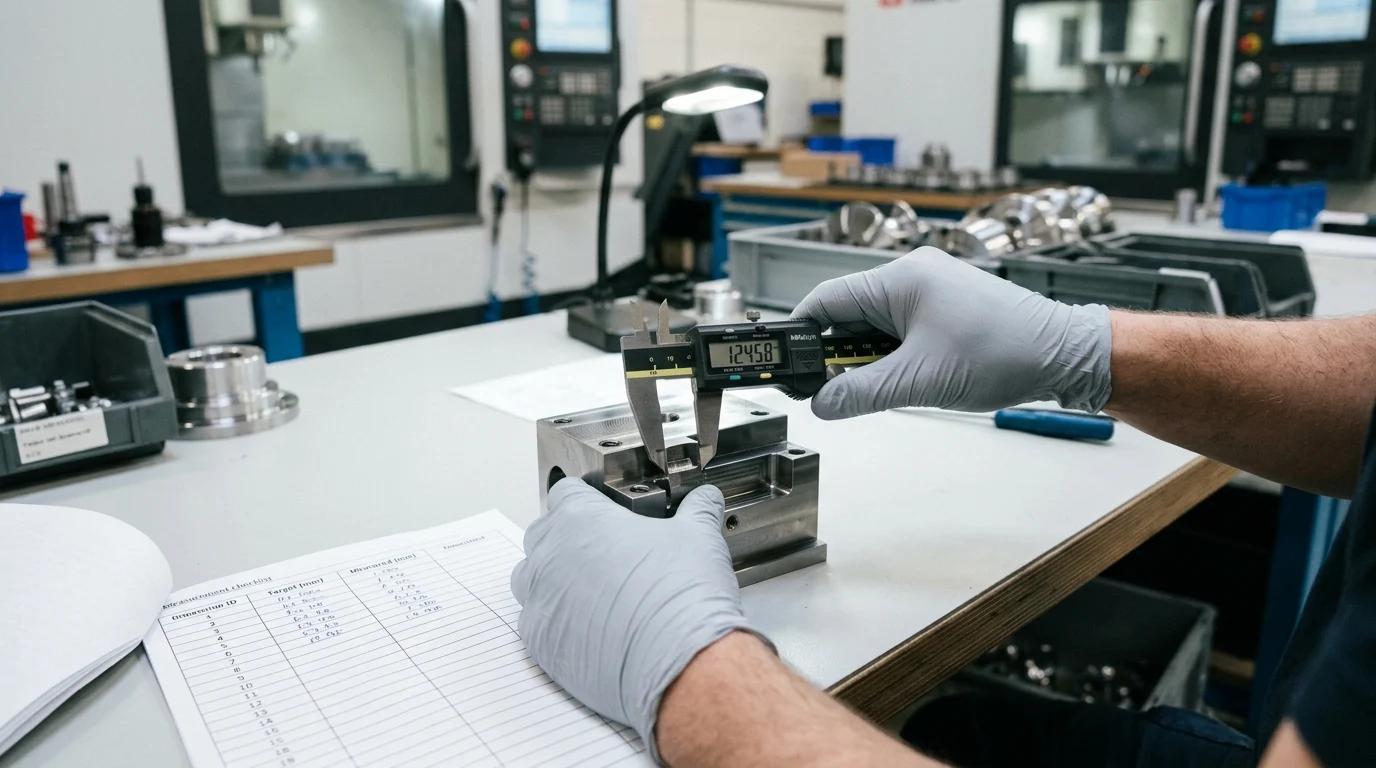
सॉफ्टवेअर आणि नियंत्रण प्रणाली, जरी महत्त्वपूर्ण असल्या तरी, कमकुवत यांत्रिक पायाची उणीव भरून काढू शकत नाहीत. मायक्रॉन-स्तरीय अचूकता ही मूलतः सीएनसी मशीनच्या भौतिक रचनेवर, वस्तुमानावर आणि संरचनात्मक अखंडतेवर अवलंबून असते. सोर्सिंग टीमने उपकरणाच्या मूळ रचनेचे मूल्यांकन केले पाहिजे, जेणेकरून ते अनेक वर्षांच्या कार्यकाळात अवघड कटिंग सायकल दरम्यान अचूकता टिकवून ठेवू शकेल याची खात्री करता येईल.
कठोरता, औष्णिक स्थिरता आणि स्पिंडलची गुणवत्ता
दृढता मशीनच्या बेडपासून सुरू होते. उच्च-सुस्पष्टता असलेल्या मशीन्समध्ये सामान्यतः उच्च-दर्जाचे मीहॅनाइट कास्ट आयर्न किंवा पॉलिमर काँक्रीटचे बेस वापरले जातात, जे सामान्य स्टील वेल्डमेंट्सच्या तुलनेत उत्कृष्ट कंपन शोषण आणि संरचनात्मक स्थिरता देतात. ही दृढता जास्त फीडच्या कामांदरम्यान टूलला वाकण्यापासून प्रतिबंधित करते.
औष्णिक स्थिरता तितकीच महत्त्वाची आहे. १२,००० ते २४,००० RPM वेगाने फिरणारे स्पिंडल प्रचंड उष्णता निर्माण करतात, ज्यामुळे मशीनच्या फ्रेममध्ये सूक्ष्म प्रसरण होऊ शकते. संरचनात्मक संतुलन राखण्यासाठी, प्रीमियम सीएनसी मशीन्समध्ये स्पिंडल चिलर्स आणि कूलंट-थ्रू-बॉल-स्क्रू डिझाइन्स यांसारख्या प्रगत औष्णिक भरपाई प्रणाली समाविष्ट केलेल्या असतात. उत्कृष्ट पृष्ठभाग फिनिशिंगची हमी देण्यासाठी, उच्च-गुणवत्तेच्या स्पिंडल्समध्ये २ मायक्रॉनपेक्षा कमी रनआउट असणे आवश्यक आहे.
खरेदी संघांनी तुलना करावी अशी प्रमुख वैशिष्ट्ये
पुरवठादारांच्या प्रस्तावांची तुलना करताना, खरेदी पथकांनी केवळ मूळ किमतीच्या पलीकडे जाऊन विशिष्ट यांत्रिक आणि विद्युत वैशिष्ट्यांचे विश्लेषण केले पाहिजे. लिनियर गाइडवे (रोलर विरुद्ध बॉल) किंवा पारंपरिक बॉक्स वेजची निवड, मशीनचा वेग आणि अवजड कटिंग क्षमतेमधील संतुलन ठरवते.
| विनिर्देश श्रेणी | मानक सीएनसी क्षमता | उच्च-सुस्पष्टता सीएनसी क्षमता | उत्पादनावर परिणाम |
|---|---|---|---|
| स्थिती अचूकता | ±०.०१० मिमी | ±०.००४ मिमी | दुय्यम फिनिशिंग प्रक्रिया काढून टाकते |
| पुनरावृत्तीक्षमता | ±०.००८ मिमी | ±०.००२ मिमी | प्रत्येक बॅचमध्ये एकसमानता सुनिश्चित करते |
| स्पिंडल रनआउट | < ५ मायक्रॉन | < २ मायक्रॉन | साधनाचे आयुष्य आणि पृष्ठभागाची गुणवत्ता वाढवते |
| जलद प्रवास दर | २४ मीटर/मिनिट | ३६ – ४८ मीटर/मिनिट | कटिंग न होण्याचा वेळ कमी करते आणि उत्पादनक्षमता वाढवते. |
| नियंत्रण निराकरण | १ मायक्रॉन | ०.१ मायक्रॉन (नॅनोमीटर नियंत्रण) | साचा बनवताना अत्यंत गुळगुळीत आकार देणे शक्य करते |
याव्यतिरिक्त, खरेदीदारांनी स्पिंडल मोटर्सच्या टॉर्क कर्व्हची आणि सर्वो अॅक्सिसच्या थ्रस्ट फोर्सची तुलना करावी. ही संख्यात्मक मापदंडे, धातू काढण्याच्या आक्रमक दरांच्या ताणाखाली मशीन कशी कामगिरी करेल याचे अधिक स्पष्ट चित्र देतात.
व्हर्टिकल, हॉरिझॉन्टल, गँट्री किंवा टर्निंग मशीन्सची निवड केव्हा करावी
योग्य मशीन आर्किटेक्चरची निवड ही वर्कपीसचे आकारमान, बॅचची संख्या आणि आवश्यक सायकल टाइम यांवर मोठ्या प्रमाणावर अवलंबून असते. व्हर्टिकल मशीनिंग सेंटर्स (VMCs) उत्कृष्ट बहुउपयोगिता आणि कमी गुंतवणूक खर्च देतात, ज्यामुळे ते सपाट भाग, मोल्ड बनवणे आणि इतर कामांसाठी आदर्श ठरतात.सामान्य धातूकामहॉरिझॉन्टल मशीनिंग सेंटर्स (HMCs) मोठ्या प्रमाणातील उत्पादनात उत्कृष्ट कामगिरी करतात; त्यांचे टॉम्बस्टोन फिक्स्चर आणि उत्कृष्ट चिप इव्हॅक्युएशनमुळे ते इंजिन ब्लॉक्स आणि व्हॉल्व्ह्ससारख्या जटिल ऑटोमोटिव्ह कास्टिंगसाठी पसंतीचे पर्याय ठरतात.
२,००० मिमी पेक्षा जास्त लांबीच्या प्रचंड घटकांसाठी—जसे की एरोस्पेस बल्कहेड्स किंवा रेल्वेचे अवजड भाग—गँट्री किंवा दुहेरी-स्तंभ मशीनिंग केंद्रेआवश्यक संरचनात्मक विस्तार आणि दृढता प्रदान करतात. याव्यतिरिक्त, जेव्हा एकाच वेळी मिलिंग आणि टर्निंगची आवश्यकता असलेल्या दंडगोलाकार भागांवर काम करायचे असते, तेव्हा मल्टी-टास्किंग टर्निंग सेंटर्स किंवा ५-ॲक्सिस मशीनिंग सेंटर्स सेटअप वेळ कमी करतात आणि अनेक एकल-उद्देशीय मशीन्समध्ये भाग हलवताना होणाऱ्या टॉलरन्स स्टॅकिंग त्रुटी कमी करतात.
ऑर्डर करण्यापूर्वी सीएनसी अचूकतेची पडताळणी कशी करावी
सूक्ष्म-स्तरीय क्षमतांची पुष्टी करण्यासाठी खरेदी पथके केवळ विपणन माहितीपत्रकांवर अवलंबून राहू शकत नाहीत. सीएनसी मशीनच्या अचूकतेची पडताळणी करण्यासाठी, पाठवणीपूर्वी एका कठोर, माहिती-आधारित दृष्टिकोनाची आवश्यकता असते. एक कठोर फॅक्टरी स्वीकृती चाचणी (FAT) प्रोटोकॉल स्थापित केल्याने, अंतिम शिल्लक रक्कम देण्यापूर्वी उपकरण सर्व करारनाम्यातील वैशिष्ट्ये पूर्ण करते याची खात्री होते.
तपासणी पद्धती, चाचणी नमुने आणि स्वीकृती निकष
सीएनसी भूमिती प्रमाणित करण्यासाठी लेझर इंटरफेरोमीटर चाचणी हा सर्वोत्तम मानक आहे, जी अक्षांच्या संपूर्ण हालचालीदरम्यान रेषीय स्थिती आणि पिच/याव त्रुटींचे मॅपिंग करते. पुरवठादारांनी मशीन आयएसओ (ISO) किंवा जेआयएस (JIS) अचूकता मानकांची पूर्तता करते हे सिद्ध करणारी कागदपत्रे सादर करावीत. याव्यतिरिक्त, एकाच वेळी होणाऱ्या बहु-अक्षीय इंटरपोलेशनचे मूल्यांकन करण्यासाठी बॉलबार चाचणी महत्त्वपूर्ण आहे; उच्च-अचूकता असलेल्या मॉडेल्ससाठी साधारणपणे ०.००५ मिमी पेक्षा कमी वर्तुळाकार त्रुटी अपेक्षित असते.
स्थिर मोजमापांच्या पलीकडे, खरेदीदारांनी चाचणी कापणी अनिवार्य केली पाहिजे. NAS 979 “वर्तुळ-हिरा-चौरस” चाचणी हा एक सार्वत्रिक मान्यताप्राप्त मापदंड आहे. तयार झालेल्या चाचणी नमुन्याचे मोजमाप एका अंशांकित कोऑर्डिनेट मेजरिंग मशीनवर (CMM) करणे आवश्यक आहे, जेणेकरून गतिशील कापणीची कामगिरी स्थिर अचूकतेच्या दाव्यांशी जुळते की नाही हे सत्यापित करता येईल.
पुरवठादाराची क्षमता आणि सानुकूलनाचे मूल्यांकन कसे करावे
पुरवठादाराचे मूल्यांकन करणे म्हणजे केवळ एका मशीनचे मूल्यांकन करण्यापलीकडे आहे; त्यात त्यांच्या अभियांत्रिकी कौशल्याची खोली आणि गुणवत्ता नियंत्रण पायाभूत सुविधांची तपासणी करणे समाविष्ट असते. जागतिक खरेदीदारांनी पुरवठादाराचे ISO 9001 प्रमाणपत्र तपासावे आणि त्यांच्या असेंब्लीच्या वातावरणाची तपासणी करण्यासाठी व्हर्च्युअल किंवा त्रयस्थ फॅक्टरी ऑडिटची विनंती करावी. स्क्रॅपिंग आणि अलाइनमेंटच्या टप्प्यांदरम्यान होणारा औष्णिक विस्तार टाळण्यासाठी, उच्च-सुस्पष्टता असलेली मशीन्स तापमान-नियंत्रित सुविधांमध्ये (जे सहसा 20°C ± 1°C वर राखले जाते) असेंबल करणे आवश्यक आहे.
याव्यतिरिक्त, पुरवठादारांनी उद्योग-विशिष्ट उपाययोजना पुरवण्याची क्षमता प्रदर्शित केली पाहिजे. यामध्ये रोटरी टेबल्स सानुकूलित करणे, रोबोटिक लोडिंग/अनलोडिंग सिस्टीम एकत्रित करणे आणि खरेदीदाराच्या नेमक्या धातूकामविषयक गरजांनुसार विशेष हायड्रॉलिक फिक्स्चर डिझाइन करणे यांचा समावेश आहे.
व्यावसायिक अटी: किमान ऑर्डरची संख्या (MOQ), वितरण कालावधी, प्रशिक्षण आणि वॉरंटी
उच्च-मूल्याच्या भांडवली उपकरणांसाठी व्यावसायिक अटी ठरवताना खरेदीदाराची जोखीम कमी करण्यासाठी काळजीपूर्वक वाटाघाटी करणे आवश्यक असते. किमान ऑर्डरची संख्या (MOQ) साधारणपणे एक युनिट असली तरी, संपूर्ण उत्पादन लाइनसाठी अनेक युनिट्सची ऑर्डर देणाऱ्या खरेदीदारांनी टप्प्याटप्प्याने डिलिव्हरीच्या वेळापत्रकावर वाटाघाटी केल्या पाहिजेत. उच्च-सुस्पष्टता असलेल्या सीएनसी मशीन्ससाठी लागणारा वेळ साधारणपणे ६० ते १२० दिवसांचा असतो, जो कस्टम ऑटोमेशन आणि कंट्रोलर कॉन्फिगरेशनच्या (उदा., फॅनुक, सिमेन्स किंवा हायडनहेन) जटिलतेवर मोठ्या प्रमाणावर अवलंबून असतो.
वॉरंटी आणि प्रशिक्षण हे अनिवार्य घटक आहेत. एका मानक व्यावसायिक वॉरंटीमध्ये १२ ते २४ महिन्यांसाठी सुटे भाग आणि मजुरीचा खर्च समाविष्ट असावा. उच्च-सुस्पष्टता, ५-अक्षीय किंवा बहु-कार्यक्षम यंत्रे चालवण्यासाठी विशेष कौशल्यांची आवश्यकता असल्याने, खरेदी करारामध्ये सर्वसमावेशक प्रशिक्षणाचा समावेश असणे आवश्यक आहे—ज्यात अनेकदा १ ते २ आठवड्यांचे प्रत्यक्ष जागेवर दिले जाणारे प्रशिक्षण असते आणि त्यात प्रगत प्रोग्रामिंग, टक्कर टाळणे आणि नियमित देखभाल यांचा समावेश असतो.
व्यापार, लॉजिस्टिक्स आणि अनुपालन धोके
अवजड औद्योगिक यंत्रसामग्रीच्या आंतरराष्ट्रीय खरेदीमुळे लॉजिस्टिकल, आर्थिक आणि नियामक आव्हानांचे एक गुंतागुंतीचे जाळे निर्माण होते. एक उच्च-सुस्पष्टता असलेले सीएनसी मशीन हे एका प्रचंड कास्ट आयर्नच्या आवरणात असलेले एक नाजूक उपकरण आहे, ज्याचे वजन अनेकदा ५,००० किलो ते ३०,००० किलोपेक्षा जास्त असते. या मौल्यवान वस्तूचे कारखान्यापासून ते अंतिम प्रतिष्ठापन स्थळापर्यंत संरक्षण करण्यासाठी काटेकोर नियोजनाची आवश्यकता असते.
पॅकेजिंग, हाताळणी, क्रेटिंग आणि शिपिंगमधील धोके
वाहतुकीदरम्यान भौतिक धोके लक्षणीय असतात. उच्च आर्द्रता, क्षारयुक्त सागरी हवा आणि तीव्र यांत्रिक धक्के यांमुळे यंत्राचे इलेक्ट्रॉनिक्स आणि अचूक गाइडवे खराब होऊ शकतात. ऑक्सिडेशन टाळण्यासाठी उपकरणे औद्योगिक शुष्ककांसह व्हॅक्यूम-सील केलेल्या ॲल्युमिनियम फॉइलमध्ये गुंडाळली पाहिजेत.
आंतरराष्ट्रीय शिपिंगसाठी ISPM 15 मानकांचे पालन करणाऱ्या, मजबूत आणि स्टील-प्रबलित लाकडी संरचनेचा वापर क्रेटिंगसाठी केला पाहिजे. वाहतुकीदरम्यान उत्तरदायित्व सुनिश्चित करण्यासाठी, खरेदी पथकांनी क्रेटिंगवर शॉक मॉनिटर्स आणि टिल्ट इंडिकेटर्स बसवणे अनिवार्य केले पाहिजे. जर एखाद्या कंटेनरला 50G पेक्षा जास्त तीव्रतेचा आघात झाला, तर मशीन अनपॅक होण्यापूर्वीच हे इंडिकेटर्स स्पिंडल बेअरिंग्ज किंवा लिनियर रेल्सना होणारे संभाव्य छुपे नुकसान दर्शवतील.
आवश्यक कागदपत्रे आणि विद्युत अनुपालन
सीमाशुल्क मंजुरीतील विलंबामुळे मोठे विलंब शुल्क लागू शकते आणि उत्पादनाच्या वेळापत्रकात व्यत्यय येऊ शकतो. आयातदारांनी हे सुनिश्चित केले पाहिजे की सर्व व्यावसायिक बीजके (कमर्शियल इन्व्हॉइसेस), पॅकिंग सूची आणि मालवाहतूक पत्रे (बिल ऑफ लॅडिंग्स) सीएनसी यंत्रसामग्रीसाठीच्या सुसंवादी प्रणाली (HS) कोडशी तंतोतंत जुळणारी आहेत. सर्वात महत्त्वाचे म्हणजे, उपकरणाने प्रादेशिक नियामक आणि सुरक्षा अनुपालन मानकांची पूर्तता करणे आवश्यक आहे.
युरोपियन बाजारपेठेसाठी, मशिनरी डायरेक्टिव्ह (2006/42/EC) आणि इलेक्ट्रोमॅग्नेटिक कंपॅटिबिलिटी (EMC) डायरेक्टिव्हचे पालन करणारे अस्सल CE मार्किंग मशिनवर असणे आवश्यक आहे. उत्तर अमेरिकेसाठी, इलेक्ट्रिकल कॅबिनेटकरिता UL किंवा CSA प्रमाणपत्र सहसा अनिवार्य असते. डिलिव्हरीनंतर होणारे महागडे ट्रान्सफॉर्मर इन्स्टॉलेशन टाळण्यासाठी, खरेदीदारांनी उत्पादनापूर्वी त्यांच्या सुविधेची इलेक्ट्रिकल पायाभूत सुविधा स्पष्टपणे नमूद करणे आवश्यक आहे—जसे की युरोप आणि आशियासाठी ३-फेज ३८०V/५०Hz, किंवा अमेरिकेसाठी ४८०V/६०Hz.
एकूण अंतिम खर्च, गुंतवणुकीवरील परतावा (ROI), आणि विक्रीनंतरचे साहाय्य
अचूक भांडवली खर्चाच्या नियोजनासाठी एकूण अंतिम खर्चाची (TLC) गणना करणे आवश्यक आहे. यंत्राची FOB (फ्री ऑन बोर्ड) किंमत ही केवळ एक सुरुवात आहे. खरेदीदारांना सागरी मालवाहतूक (फ्लॅट-रॅक किंवा ओपन-टॉप कंटेनरच्या आवश्यकतेनुसार अनेकदा यंत्राच्या किमतीच्या ८% ते १५%), आयात शुल्क (जे ३% ते २५% पर्यंत असू शकते), बंदर हाताळणी शुल्क, देशांतर्गत अवजड वाहतूक आणि स्थापनेसाठी आवश्यक असलेल्या विशेष रिगिंग सेवा यांचा हिशोब ठेवावा लागतो.
एक सर्वसमावेशकROI विश्लेषणपूर्वी चर्चा केल्याप्रमाणे, वाढीव उत्पादनक्षमता आणि कमी झालेल्या टाकाऊ मालाच्या दरामुळे, १८ ते ३६ महिन्यांच्या परतावा कालावधीचे लक्ष्य ठेवले पाहिजे. शेवटी, खरेदीदारांनी विक्रीपश्चात समर्थनासंदर्भात हमी मिळवली पाहिजे. परदेशात विपणन आणि विक्री केंद्रे असलेल्या पुरवठादारांसोबत भागीदारी केल्याने स्थानिक सुटे भाग मिळणे, जलद तांत्रिक समस्यानिवारण आणि यंत्राचा कमीत कमी बंद कालावधी सुनिश्चित होतो.
खरेदी पथकांनी पुरवठादाराची निवड कशी करावी
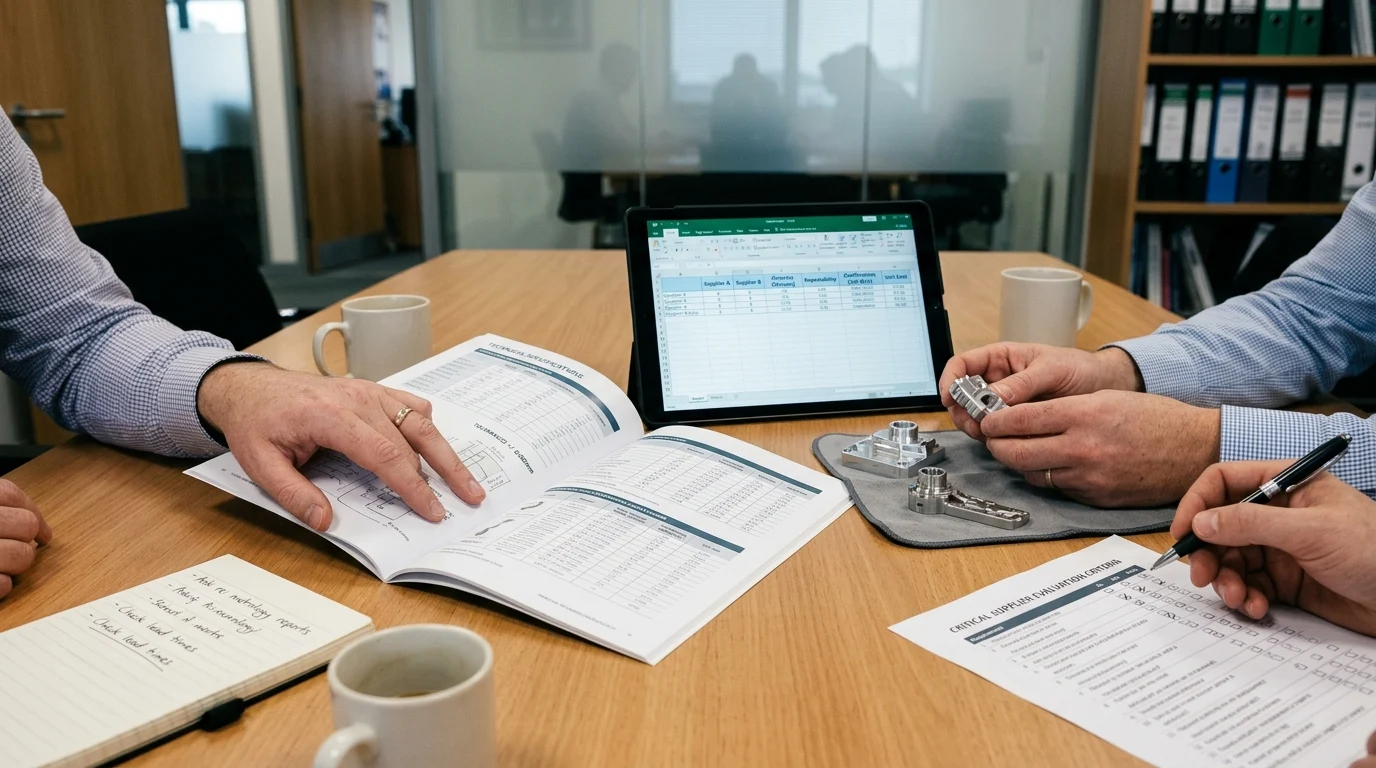
उच्च-सुस्पष्टता असलेल्या सीएनसी यंत्रसामग्रीसाठी योग्य पुरवठादार निवडणे हा एक धोरणात्मक निर्णय आहे, जो केवळ सर्वात कमी प्रारंभिक खरेदी किंमत मिळवण्यापलीकडे जातो. खरेदी संघांना भांडवली गुंतवणूक आणि दीर्घकालीन कार्यान्वयन विश्वसनीयता, तांत्रिक सहाय्य, तसेच सूक्ष्म-स्तरीय धातूकाम उपाययोजना पुरवण्यामधील पुरवठादाराचा सिद्ध झालेला कार्यप्रदर्शन इतिहास यांच्यात संतुलन साधावे लागते.
किंमत, अचूकता आणि जोखीम यांसाठी पुरवठादार निवड चौकट
संभाव्य उत्पादन भागीदारांची वस्तुनिष्ठपणे तुलना करण्यासाठी, खरेदी पथकांनी एका संरचित पुरवठादार मूल्यांकन आराखड्याचा वापर करावा. यामुळे व्यक्तिनिष्ठ पूर्वग्रह कमी होतो आणि सर्व महत्त्वपूर्ण जोखीम व कार्यप्रदर्शन घटकांचे संख्यात्मक मापन सुनिश्चित होते.
| मूल्यांकन निकष | वजन | प्रमुख मेट्रिक्स आणि निर्देशक | किमान स्वीकार्य मानक |
|---|---|---|---|
| तांत्रिक क्षमता | ३५% | स्पिंडल रनआउट, पोझिशनिंग अचूकता, कास्ट आयर्न ग्रेड | आयएसओ २३०-२ अनुपालन, <२ मायक्रॉन रनआउट |
| गुणवत्ता हमी | २५% | CMM चाचणी कट पडताळणी, लेझर कॅलिब्रेशन डेटा | दस्तऐवजीकृत FAT, ISO 9001 सुविधा |
| मालकीचा एकूण खर्च | २०% | एफओबी किंमत, सुटे भागांची किंमत, ऊर्जा कार्यक्षमता | स्पष्ट TLC विश्लेषण, मानक घटक |
| विक्रीपश्चात सेवा आणि लॉजिस्टिक्स | २०% | वॉरंटी कालावधी, स्थानिक सेवा, आयएसपीएम १५ पॅकिंग | १२ महिन्यांची वॉरंटी, परदेशातून सेवा उपलब्ध |
या मॅट्रिक्सचा वापर करून, खरेदीदार अशा पुरवठादारांना वगळू शकतात जे आकर्षक किंमती देतात परंतु बॉल स्क्रू, सर्वोमोटर्स किंवा थर्मल कॉम्पेन्सेशन सिस्टीम यांसारख्या महत्त्वाच्या घटकांमध्ये तडजोड करतात—या तडजोडींमुळे अपरिहार्यपणे अचूकता कमी होते आणि मशीन वेळेपूर्वी निकामी होते.
खरेदीचे निर्णय व्यवसायाच्या उद्दिष्टांशी जुळवणे
सरतेशेवटी, खरेदीचे निर्णय उत्पादन करणाऱ्या उद्योगाच्या व्यापक व्यावसायिक उद्दिष्टांशी सुसंगत असले पाहिजेत.
मुख्य मुद्दे
- उच्च अचूकतेच्या सीएनसीसाठी घाऊक खरेदी आणि पुरवठा साखळीचे परिणाम
- खरेदीदारांनी प्रमाणित कराव्यात अशा विनिर्देश, अनुपालन आणि व्यावसायिक अटी.
- वितरक आणि खरेदी संघांसाठी कृती करण्यायोग्य शिफारसी
वारंवार विचारले जाणारे प्रश्न
उच्च-सुस्पष्टता सीएनसी मशीनसाठी खरेदीदारांनी कोणती सहिष्णुता निर्दिष्ट करावी?
पोझिशनिंग अचूकता आणि पुनरावृत्तीक्षमता दोन्ही स्वतंत्रपणे परिभाषित करा, शक्यतो ISO 230-2 नुसार. मायक्रॉन-स्तरीय कामासाठी, प्रत्यक्ष कार्यशाळेतील परिस्थितीत सुमारे 0.004–0.008 मिमी पोझिशनिंग आणि 0.002–0.005 मिमी पुनरावृत्तीक्षमतेचे लक्ष्य ठेवा.
मशीनची कोणती वैशिष्ट्ये मायक्रॉन-स्तरीय अचूकतेवर सर्वाधिक परिणाम करतात?
उच्च दृढता, औष्णिक स्थिरता, कमी स्पिंडल रनआउट आणि कंपन शोषण यांना प्राधान्य द्या. कास्ट आयर्न संरचना, दर्जेदार स्पिंडल्स, औष्णिक भरपाई आणि तुमच्या कटिंग लोडशी जुळणाऱ्या गाइडवे डिझाइन्सचा शोध घ्या.
माझ्या भागांसाठी योग्य उच्च-सुस्पष्टता सीएनसी मशीन निवडण्यात ओटर्न मशिनरी कशी मदत करू शकते?
OTURN तुमच्या सामग्री, टॉलरन्स, भागाचा आकार आणि उत्पादन प्रमाणाच्या आधारावर योग्य लेथ, मशीनिंग सेंटर, 5-ॲक्सिस, गँट्री किंवा विशेष-उद्देशीय मशीनची शिफारस करू शकते.
कोणत्या उद्योगांना सामान्यतः मायक्रॉन-स्तरीय सीएनसी अचूकतेची आवश्यकता असते?
एरोस्पेस, वैद्यकीय, ऑटोमोटिव्ह आणि अचूक औद्योगिक भागांना याची अनेकदा आवश्यकता असते. सामान्य उदाहरणांमध्ये इम्प्लांट्स, टर्बाइनचे भाग, व्हील हब्स, क्रँकशाफ्ट, व्हॉल्व्ह आणि मोल्डचे घटक यांचा समावेश होतो.
उच्च-सुस्पष्टता असलेले सीएनसी मशीन भंगार आणि खर्च कसा कमी करते?
उत्तम दृढता आणि औष्णिक नियंत्रणामुळे आकारमानातील बदल, कंपन आणि पुनर्प्रक्रिया कमी होते. त्यामुळे टाकाऊ मालाचे प्रमाण लक्षणीयरीत्या कमी होऊ शकते, दुय्यम फिनिशिंग कमी होते, चक्रवेळ कमी होते आणि गुंतवणुकीवरील परतावा (ROI) सुधारतो.
पोस्ट करण्याची वेळ: १६ एप्रिल २०२६